 HUF


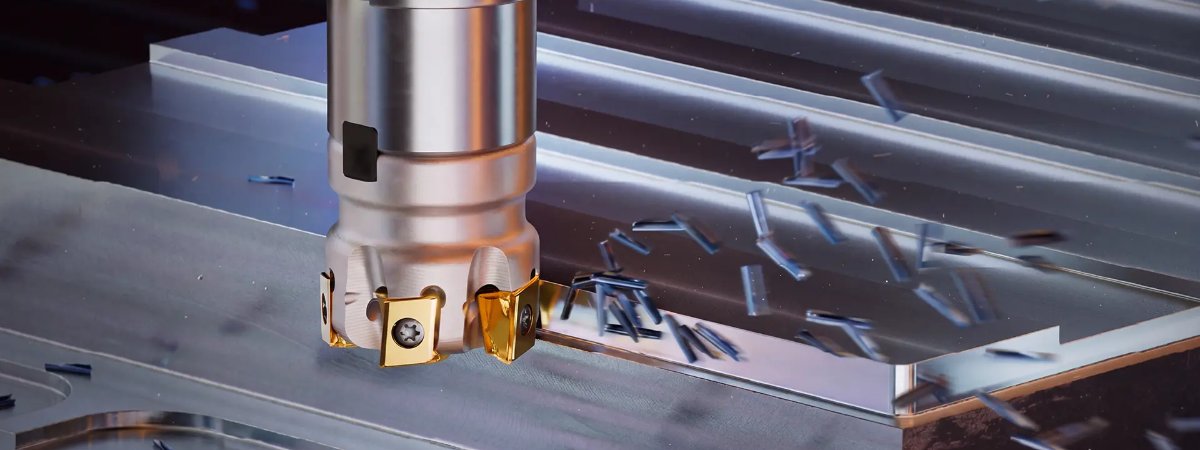
Váltólapkás marás - tangenciális megoldások
Mi történik, ha a forgácsolóerő nem hajlítja, hanem megtámasztja a szerszámot? A tangenciális marás egyik legnagyobb előnye éppen ebben a szemléletváltásban rejlik.


E5E50 / E5E49
 Időszaki

G9J59 - Sarkos, rövid
Időszaki

G9J60
Időszaki

G9F42
Időszaki

G9J64 - Hengeres / G9J65 - Weldon
Időszaki
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.
Később...
Add meg a keresendő kifejezést...
Mi történik, ha a forgácsolóerő nem hajlítja, hanem megtámasztja a szerszámot? A tangenciális marás egyik legnagyobb előnye éppen ebben a szemléletváltásban rejlik.
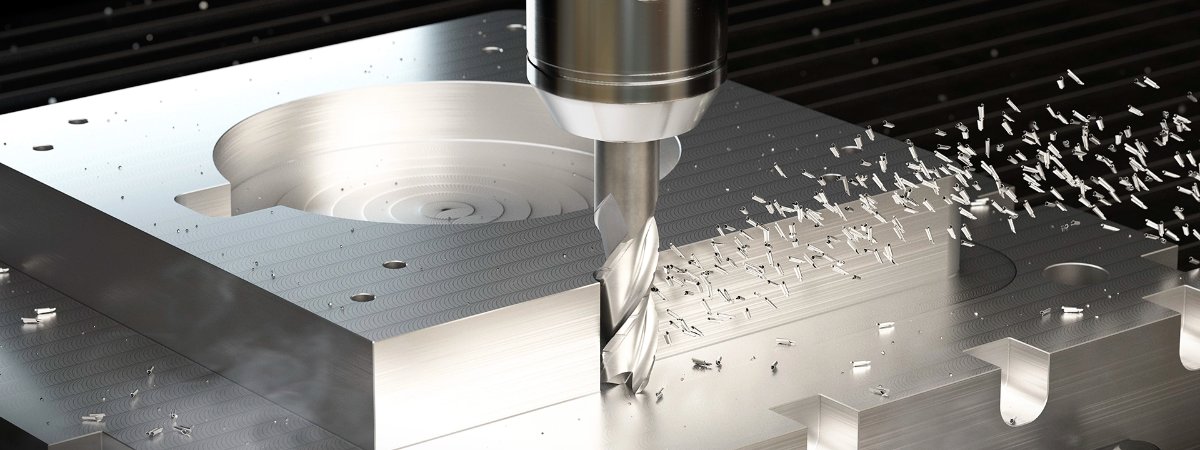
Az alumínium könnyen forgácsolható, de igazán hatékonyan megmunkálni már komoly technológiai tudást igényel. A megfelelő szerszámgeometria, forgácselvezetés és hőmenedzsment együtt teremti meg a nagy termelékenység alapját.
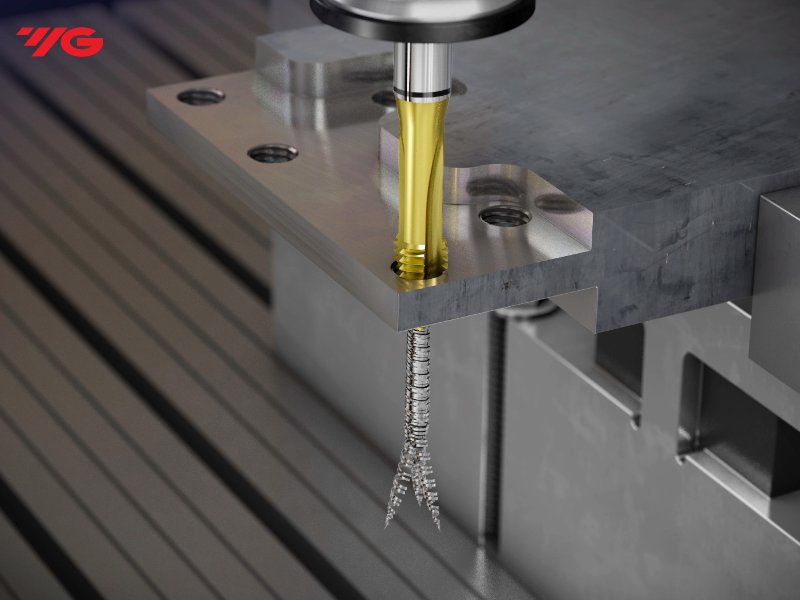
Egy menetfúró, számtalan alkalmazás: Ha a megmunkált anyag naponta változik, egy univerzális szerszám jelentősen leegyszerűsítheti a munkát. A Combo Tap úgy készült, hogy minél kevesebb kompromisszumot kelljen kötni.
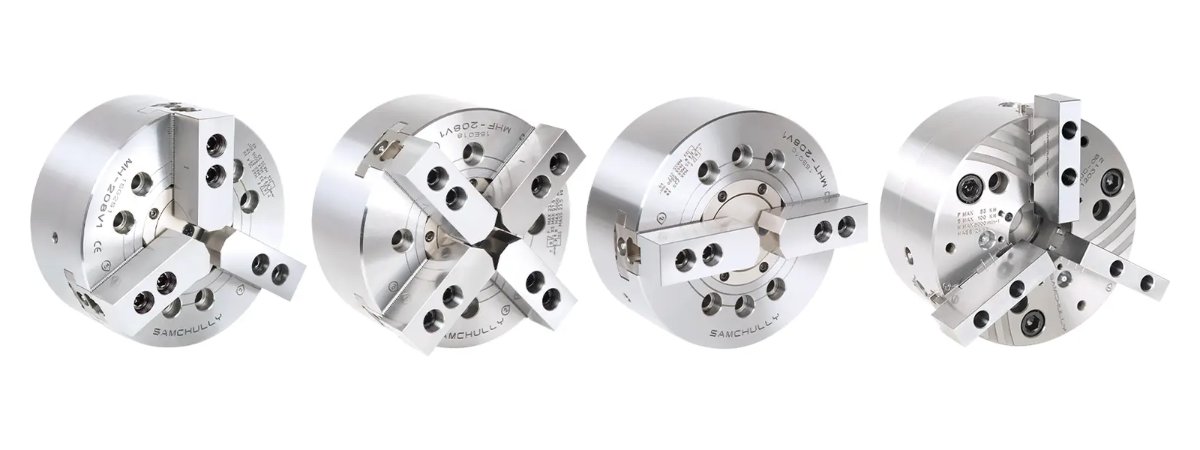
Gyors átállás és stabil befogás egy gyártási rendszerben. A QJC és a Mega-Bore sorozatok különböző feladatokra készültek, közös céljuk azonban ugyanaz: a gépekből a lehető legtöbb termelékenységet kihozni.
A kerámia nem a hidegben erős. Éppen ellenkezőleg: minél nagyobb a hő, annál hatékonyabban dolgozik. A legtöbb forgácsolási technológia a hő ellen harcol - a kerámia viszont szövetségest lát benne: ez a különbség teljesen új megmunkálási lehetőségeket nyit meg. Ismerd meg azt a forgácsolási fizikát, amely akár többszörös termelékenységet is lehetővé tesz.

A fordulatszám növelése önmagában még nem jelent nagysebességű megmunkálást. A technológia mögött egy komplett szemléletmód és folyamatoptimalizálási stratégia áll.

A monoblokk befogótornyok, moduláris satuk, Nullpont-rendszerek és gyorscserélő lemezek együtt olyan egységes rendszert alkotnak, amelyet kifejezetten a nagy teljesítményű vízszintes megmunkálás igényeire fejlesztettek. Kevesebb átállási idő, nagyobb gépkihasználtság, több elkészült alkatrész műszakonként. A megfelelő munkadarab-megfogó rendszer közvetlenül befolyásolja a gyártás jövedelmezőségét.
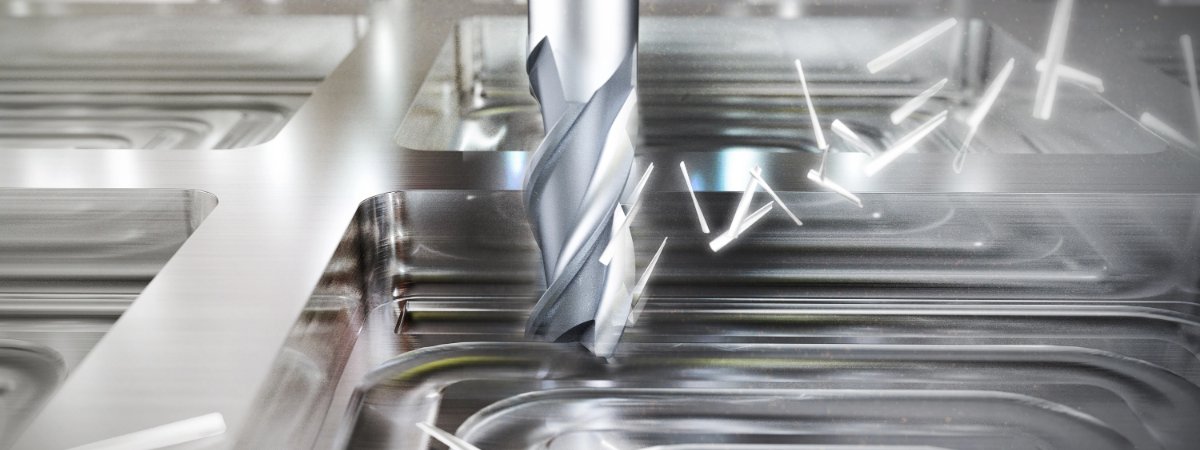
A nagy anyagleválasztás nem ér semmit, ha közben a gépet terheled túl. Az ALU-POWER HPC egyik kevésbé látványos, de kritikus előnye a gépkímélő működés. Hosszabb távon ez legalább akkora megtakarítás, mint a használatával elért gyorsabb ciklusidő.

A belső menetek készítése a gépipari megmunkálás egyik leggyakoribb művelete, ugyanakkor az egyik legérzékenyebb technológiai lépés is. A menetfúrás és a menetformázás közötti választás hatással van a menetszilárdságra, a ciklusidőre, a folyamatbiztonságra és a gyártási költségekre. Ebben a cikkben részletesen összehasonlítjuk a két eljárást, és gyakorlati útmutatót adunk a megfelelő technológia kiválasztásához.

Ugyanaz a logika, két külön kiindulópont: választásnál nulláról indulva optimalizálsz míg a kiváltásnál megfeleltetsz. De mindkét esetben ugyanazt kell megérteni: hogyan viselkedik a szerszám a technológiában. Egy jó lapkaválasztás nem attól jó, hogy működik, hanem attól, hogy érthető, miért működik.

Ismerd meg a YG-1 csoportot, a világ egyik vezető forgácsolószerszám-gyártóját. Technológiai innovációk, a német technológiai központ és a YG-1 Hungary helyi szakértelme egy cikkben.

A futáspontosság, a felületi minőség és a szerszámélettartam gyakran egyetlen alkatrészen múlik, ez az alkatrész pedig sok esetben a szorítóhüvely / patron. ER, OZ, 5C, TG vagy menetelő kivitel? Az optimális választás jelentős különbséget jelenthet pontosságban és termelékenységben egyaránt.

Elsőre szinte logikátlannak tűnik: kisebb fogásmélység, mégis nagyobb teljesítmény. A High Feed marás pont attól működik hatékonyan, hogy nem erőből akarja a fogácsolást megoldani hanem intelligensen osztja el a terhelést.

Az erő önmagában nem elég az edzett acélhoz, kontroll nélkül csak kockázatot növel. Az X1-EH ebben nagyot lép előre: nem csak bírja a terhelést, hanem kiszámíthatóan reagál rá. Ez az, ami a gyakorlatban stabil minőséget és kevesebb utómunkát jelent.

Sokan még mindig egyszerű utóműveletként tekintenek a dörzsárazásra, pedig valójában ez határozza meg a furat végső geometriáját és felületi minőségét. Átmenő furat, zsákfurat vagy megszakított furat: mind más forgácselvezetést és élgeometriát igényel. Keményfém, cermet, PKD vagy CBN vágóélek: a megfelelő vágóél kiválasztása legalább annyira fontos, mint maga a megmunkálógép.

A moduláris gépsatuk célja a rugalmasság, az ismételhetőség és a termelékenység maximalizálása a CNC megmunkálás során. A hagyományos, egyrészes satukkal ellentétben a moduláris rendszerek lehetővé teszik több alkatrész konfigurálását, áthelyezését és újrafelhasználását különböző munkák során.
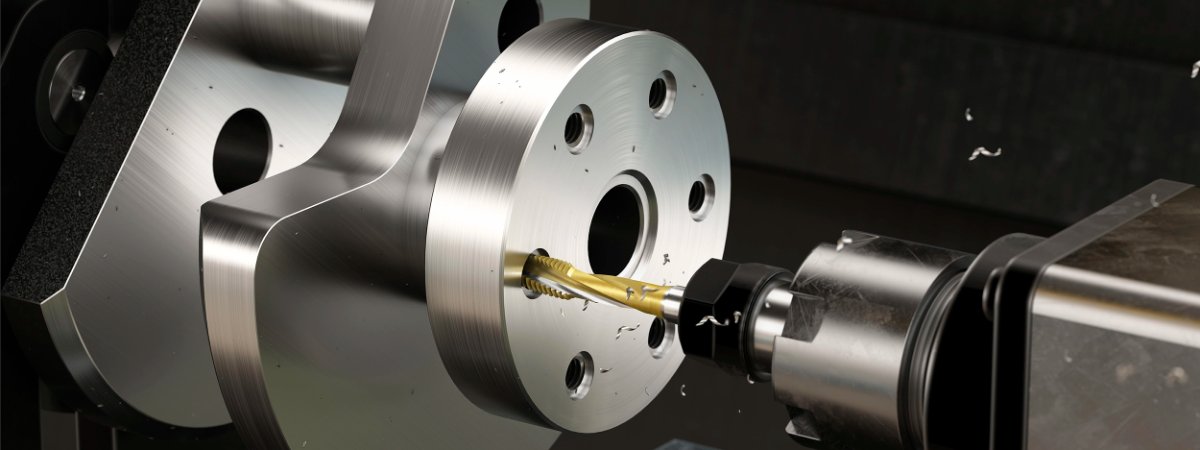
A menetfúrás során keletkező hosszú forgács nem csak kellemetlenség, hanem konkrét termelékenységi kockázat. A „bird nesting” jelenség gépleálláshoz, szerszámtöréshez és kiszámíthatatlan folyamatokhoz vezet. A YG-1 Chip Breaker ezt a problémát kezeli ott, ahol keletkezik: a forgácsképződés pillanatában.

A V7 Plus marók egyik valódi előnye, hogy nem kényszerít állandó kompromisszumokra. Magas anyagleválasztási sebesség (MMR), stabil futás és kiváló felületi minőség egy szerszámban ritka kombináció. Nem tökéletes mindenre, de sok helyen elég közel kerül hozzá.

Rezgés, selejt, kiszámíthatatlan éltartam – ismerős problémák, amiket gyakran rossz helyen keresnek. A gyökérok sok esetben nem a szerszámban vagy a gépben, hanem a befogásban rejlik. Nem minden szerszámtartó egyforma és a választás közvetlenül befolyásolja a ciklusidőt, a felületi minőséget és a szerszám élettartamát. A kérdés nem az, hogy melyik jobb, hanem hogy melyik mire való.

Gyorsabb, pontosabb, de kevésbé megbocsátó a keményfém fúró. Ha a körülmények rendben vannak, drasztikusan csökkenti a ciklusidőt és javítja a furatminőséget. Ott teljesít igazán, ahol a gép és a technológia is felnő hozzá.

Nagyobb fogásmélység, stabilabb folyamat, hosszabb éltartam - ellentmondásnak hangzik, de pontosan ez történik, ha a terhelést nem kerülöd, hanem kontrollálod. Aki még mindig kis fogásokkal próbál „biztonságosan” dolgozni, az valójában időt és pénzt veszít.

Miért drágulnak tovább az árak – és elfogy-e a készlet?
A jelenlegi szerszámpiacon az árakat már nem a múltbeli beszerzések, hanem az alapanyag pótlási költség határozza meg. A kérdés nem az, hogy drágább lesz-e, hanem az, hogy mikor és lesz-e még elérhető termék.

A katalógusadatok jól mutatnak, de a gyártás ritkán ideális. Ez a blogcikk abban segít, hogyan hozz döntést akkor is, amikor a gép, a befogás vagy a környezet nem tökéletes.

A modern HSS fúrók már nem a régi műhelyszerszámok. A porkohászati alapanyagok, a precíziós köszörülés és az optimalizált geometriák új szerepet adnak nekik a CNC gyártásban.

A CNC gyártás hatékonyságát gyakran nem a forgácsolás sebessége, hanem az átállási idő korlátozza. A Zero Point rendszerek ezt a holtidőt csökkentik drasztikusan, mikronpontos ismételhetőség mellett.

A dinamikus marás látványos mozgásai sokakat megtévesztenek. A valóságban ezek a pályák éppen azért léteznek, hogy csökkentsék a terhelést - ha a forgácsvastagság stabil, a szerszám nem kap impulzusszerű terhelést. Ez kevesebb törést és hosszabb élettartamot jelent, azaz egy jól beállított stratégia nem terheli, hanem kíméli a szerszámot és a gépet.

Rövid vagy hosszabb marót érdemes választani?
A nagyobb szerszámkinyúlás biztonsági tartalékot ad, de növeli a vibráció kockázatát. A megfelelő szerszámhossz kiválasztása kulcsfontosságú a stabil és gazdaságos megmunkáláshoz.

A modern CNC megmunkálásban a befogás már nem mellékszereplő. Egy rosszul megválasztott satu képes egy 5 tengelyes gépet háromtengelyes üzemmódba kényszeríteni.

A 180°-os csúcsszögű flat fúró: Egy szerszám hogy válthat ki három műveletet.

Satu, szerszámbefogás és moduláris rendszerek egy gyártótól, amikor a befogás határozza meg a megmunkálás pontosságát.


Ha érdekel mi áll az árváltozások mögött, avagy amikor a technológia váltás, Donald Trump és Hszi Csin-ping rádtöri az ajtót.

A kérdés nem az, hogy megtalálod-e. Hanem az, hogy milyen gyorsan, milyen pontossággal és milyen műszaki alaposság mellett.

Az MT Marchetti hajtott szerszámok szerepe a kockázatmentes gyártásindításban.

Hogy ne váljon egy rosszul időzített spórolás a legköltségesebb döntéssé!