HUF


Menü


Kiemelt ajánlatok (15)

3 élű Alu-Power keményfém marók
E5E50 / E5E49
 Időszaki

3 élű NC-Mill General keményfém maró
G9J59 - Sarkos, rövid
Időszaki

3-4 élű NC-Mill General keményfém nagyoló maró
G9J60
Időszaki

4 élű NC-Mill General keményfém maró
G9F42
Időszaki

4 élű NC-Mill Heavy Cutting KMF marók
G9J64 - Hengeres / G9J65 - Weldon
Időszaki
Élezés, bevonatolás
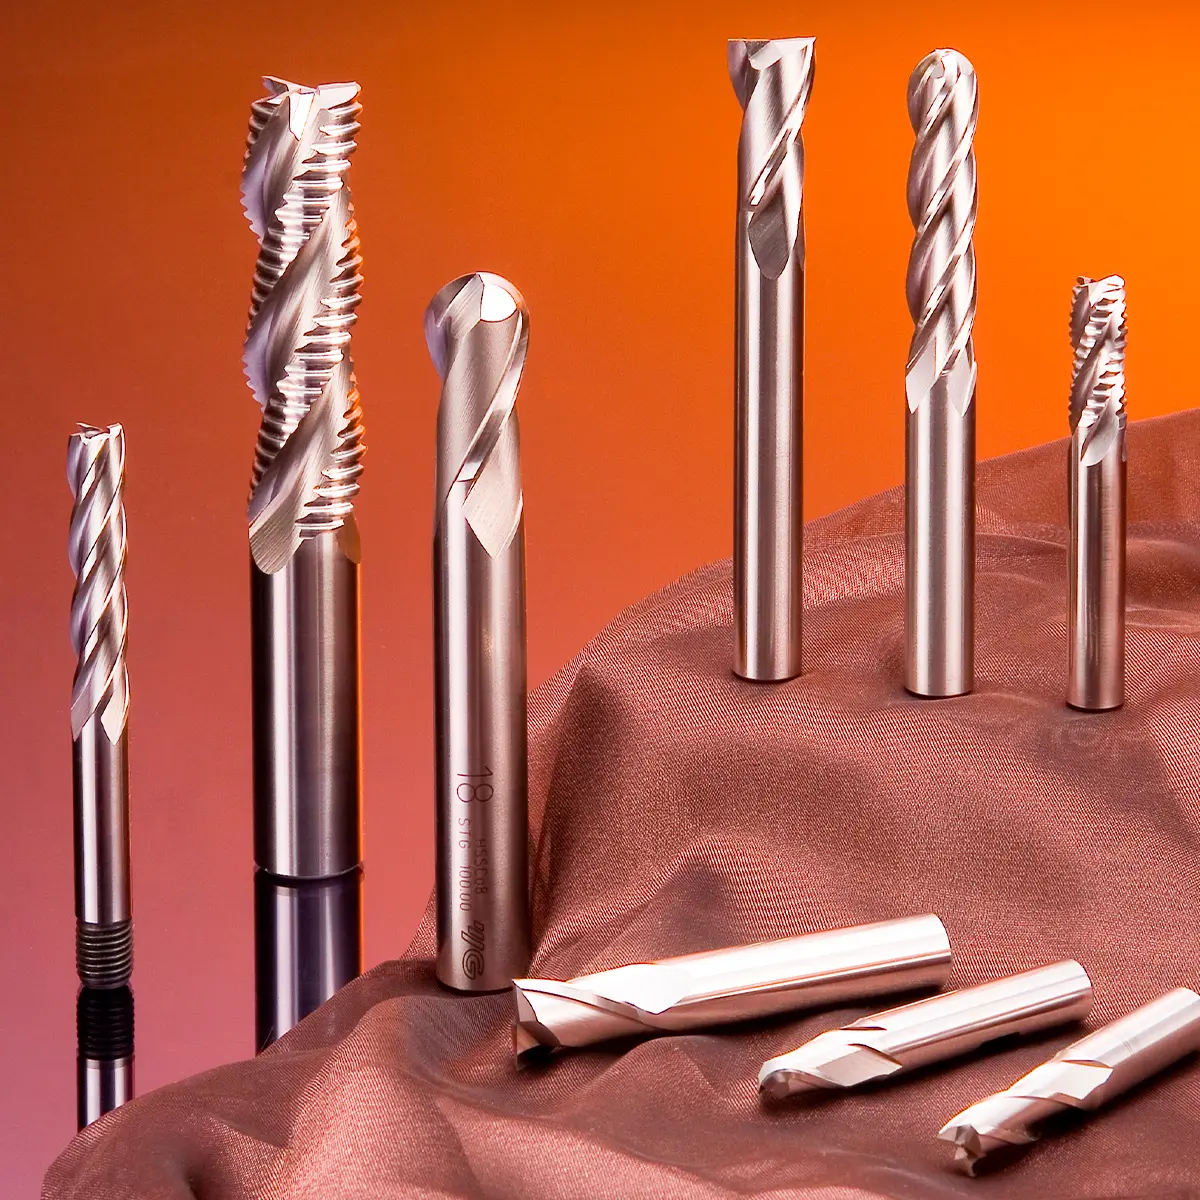
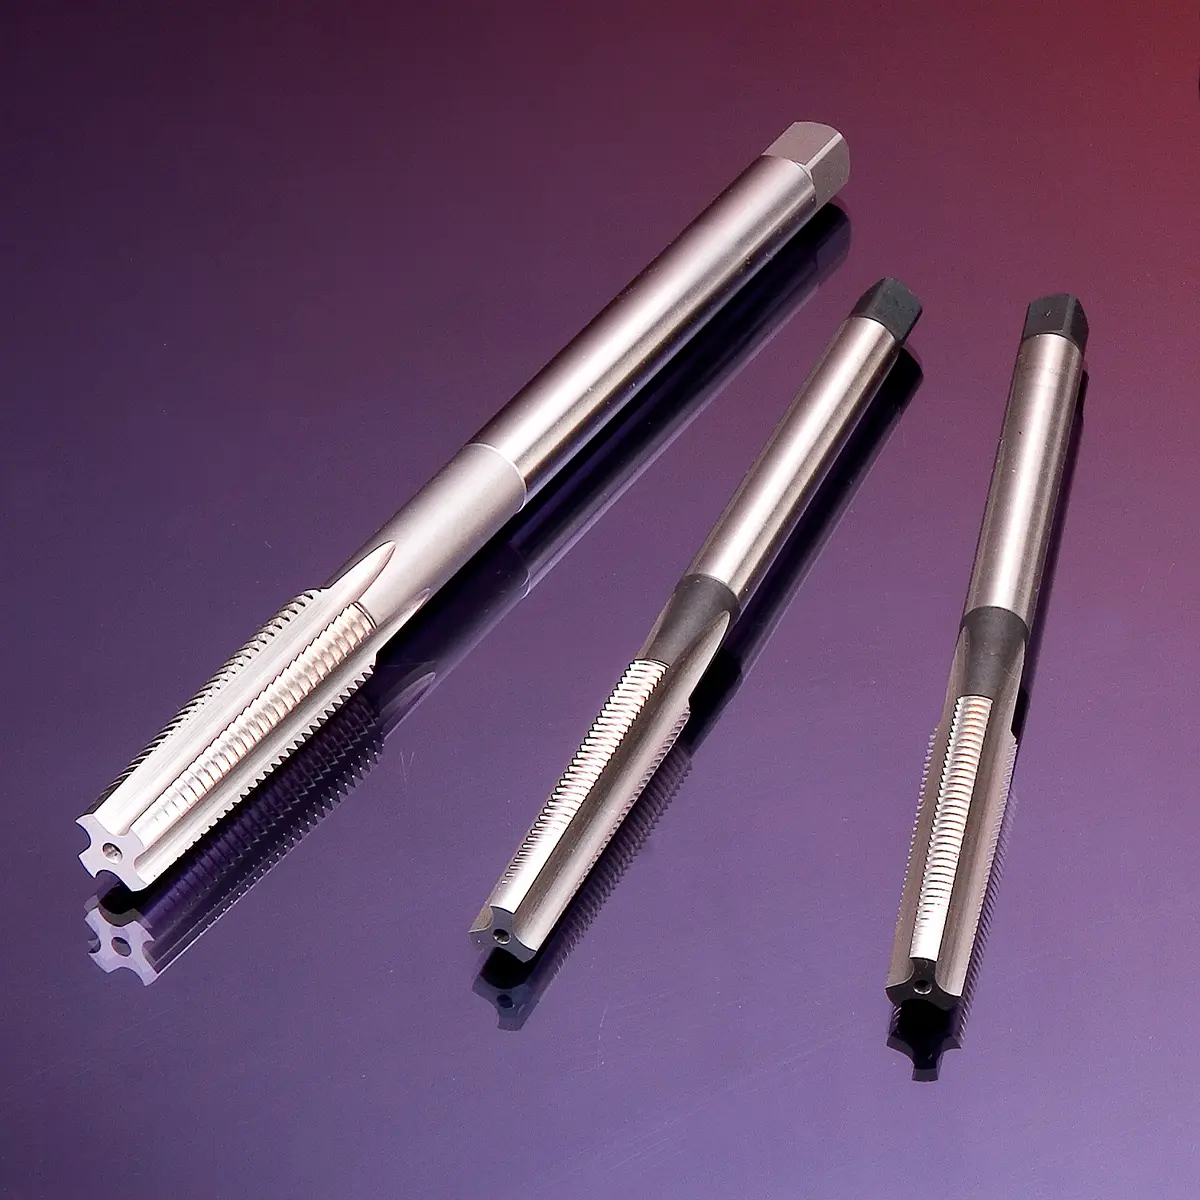
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.


Kedvenc termékkategóriáid
Kiemelt termékkategóriák
Vedd olcsóbban
Ügyeim
Később...
Pénznem
Rendezés
Szűrés
Vásárlási előzmények
Add meg a keresendő kifejezést...
Az alumínium megmunkálásának művészete: Útmutató a hatékony és precíz forgácsoláshoz
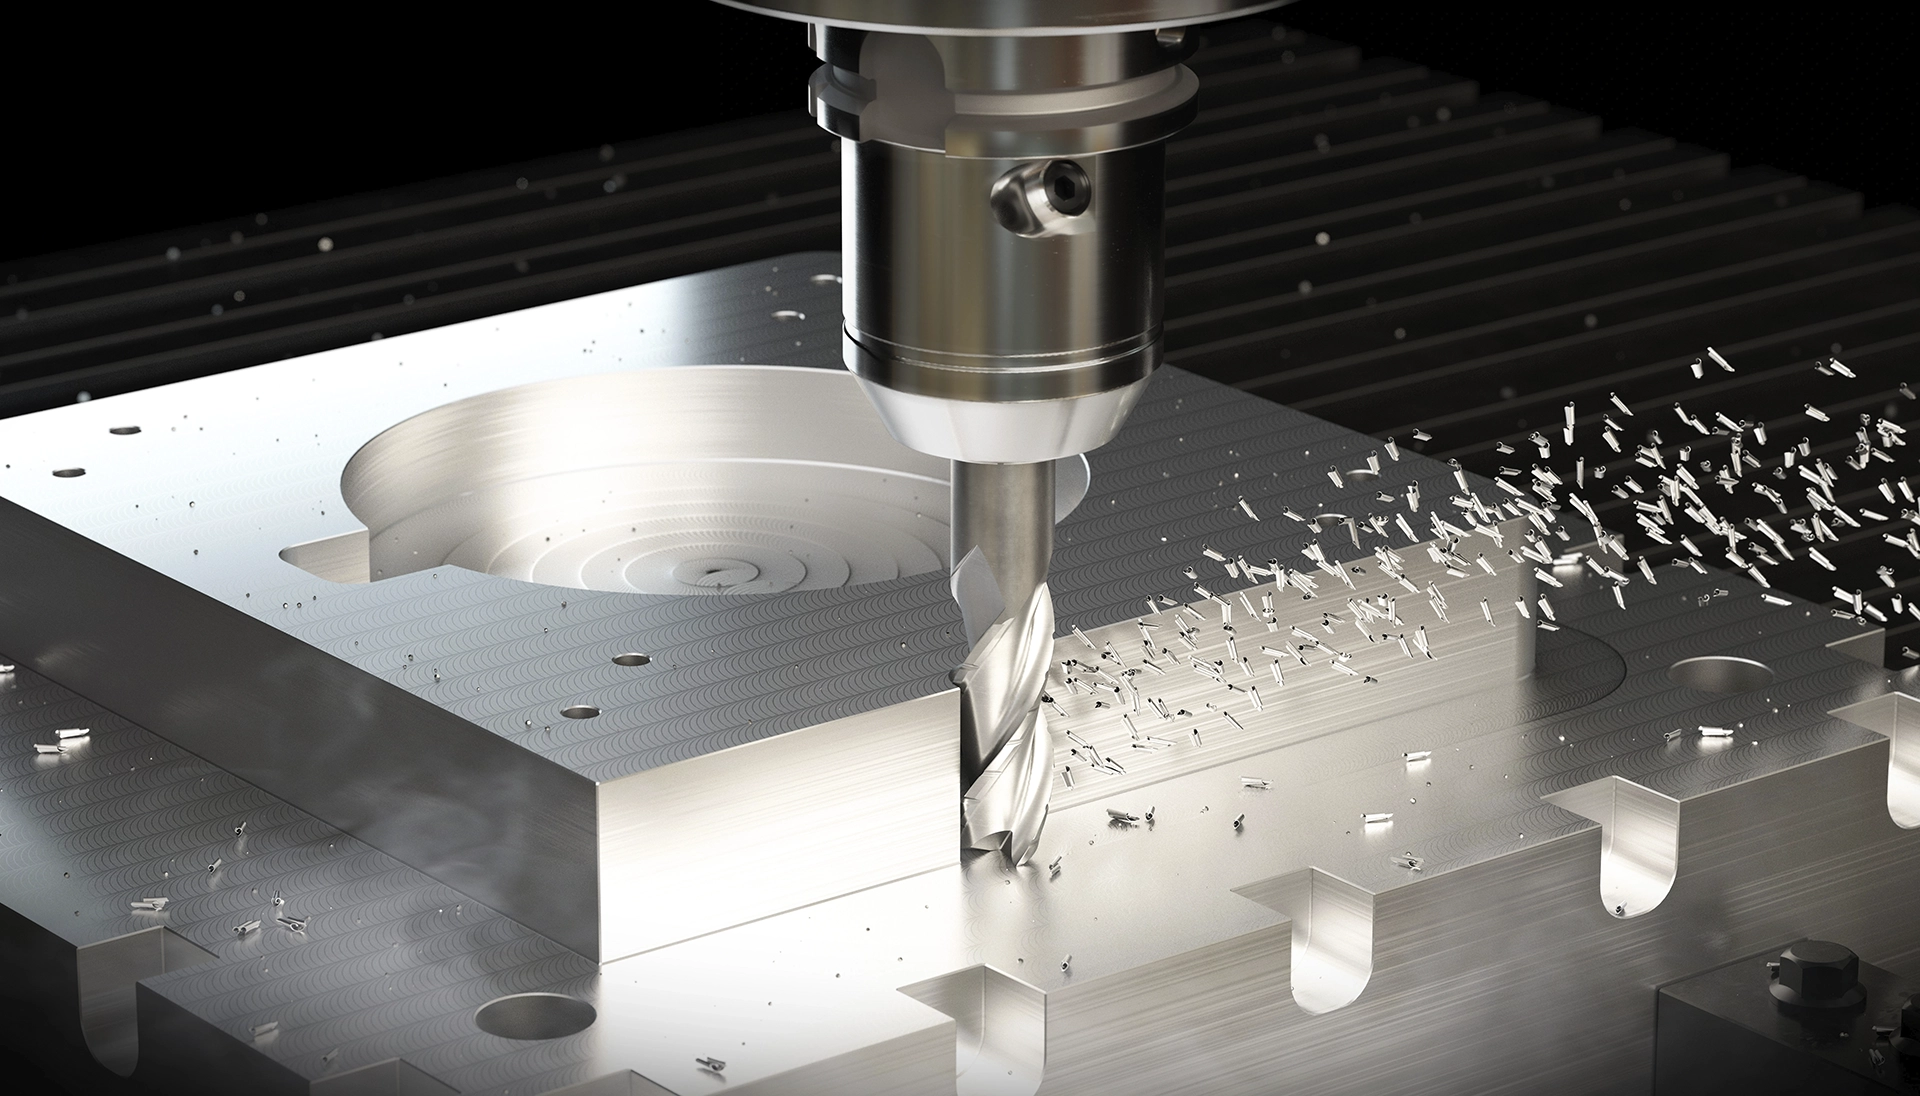
Blogcikkünkben azt járjuk körül, miért nem a forgácsolóerő a szűk keresztmetszet az alumínium megmunkálásánál, és milyen szerszámmegoldásokkal kezelhetők a valódi kihívások. Áttekintjük az ötvözetcsoportok forgácsolhatósági eltéréseit, a szerszámgeometria és a bevonattechnológia alapelveit, a monolit keményfém és HSS szerszámok alkalmazási területeit, a váltólapkás rendszereket, végül egy hibakereső táblázatban foglaljuk össze a leggyakoribb problémákat és azok megoldásait.
1. Bevezetés: az alumínium stratégiai szerepe a modern iparban
Az alumínium napjaink gépgyártásának egyik legkritikusabb alapanyaga, amely a földkéreg mintegy 8%-át teszi ki. Különleges fizikai tulajdonságai – a rendkívül kedvező szilárdság-tömeg arány, a kis sűrűség, a kiváló hő- és elektromos vezetőképesség, valamint a természetes korrózióállóság (a felületi oxidrétegnek köszönhetően) – nélkülözhetetlenné teszik legfőképp a repülőgépiparban, az autógyártásban és az orvostechnikai eszközök fejlesztésében. A piaci versenyképesség ma már nem csupán az anyagismereten, hanem a megmunkálási technológia precíz megválasztásán múlik: a technológiai fegyelem hiánya ezen a területen azonnali produktivitásvesztést és selejtképződést eredményez.
Az alumíniumötvözeteket az IADS (International Alloy Designation System) rendszer szerint csoportosítjuk, amelyek mindegyike eltérő forgácsolhatósági mutatókkal rendelkezik:
- 1000-es sorozat – tiszta alumínium, rendkívül duktilis; a kenődés és az élrátét-képződés kockázata itt a legmagasabb
- 2000-es sorozat – rézzel ötvözött, nagy szilárdságú, de fokozottan koptatja a szerszáméleket
- 3000-es sorozat – általános alakíthatóság, jellemzően hosszú, folytonos forgácsképződéssel; fő ötvözője a mangán
- 4000-es sorozat – magas szilíciumtartalom, amely javítja a kopásállóságot, de rendkívül abrazív, ezért speciális bevonattechnológiát igényel
- 5000-es sorozat – magnéziummal ötvözött, kiváló korrózióállóság és stabil forgácsolási viselkedés
- 6000-es sorozat – a legelterjedtebb ötvözetcsoport (például 6061), fő ötvözője a magnézium, kiegyensúlyozott forgácsolhatósági mutatókkal
- 7000-es sorozat – cinkkel ötvözött, repülőgép-ipari minőség; rendkívül nagy szilárdságú és hőérzékeny
- 8000-es sorozat – speciális repülőgép-ipari és mérnöki ötvözetek, amelyek egyedi megmunkálási stratégiát igényelhetnek
Bár az alumínium könnyen forgácsolhatónak tűnik, a nagy sebességű megmunkálás során jelentkező fizikai jelenségek kezelése komoly mérnöki felkészültséget igényel.
2. A megmunkálás kritikus kihívásai: miért nem a forgácsolóerő a szűk keresztmetszet?
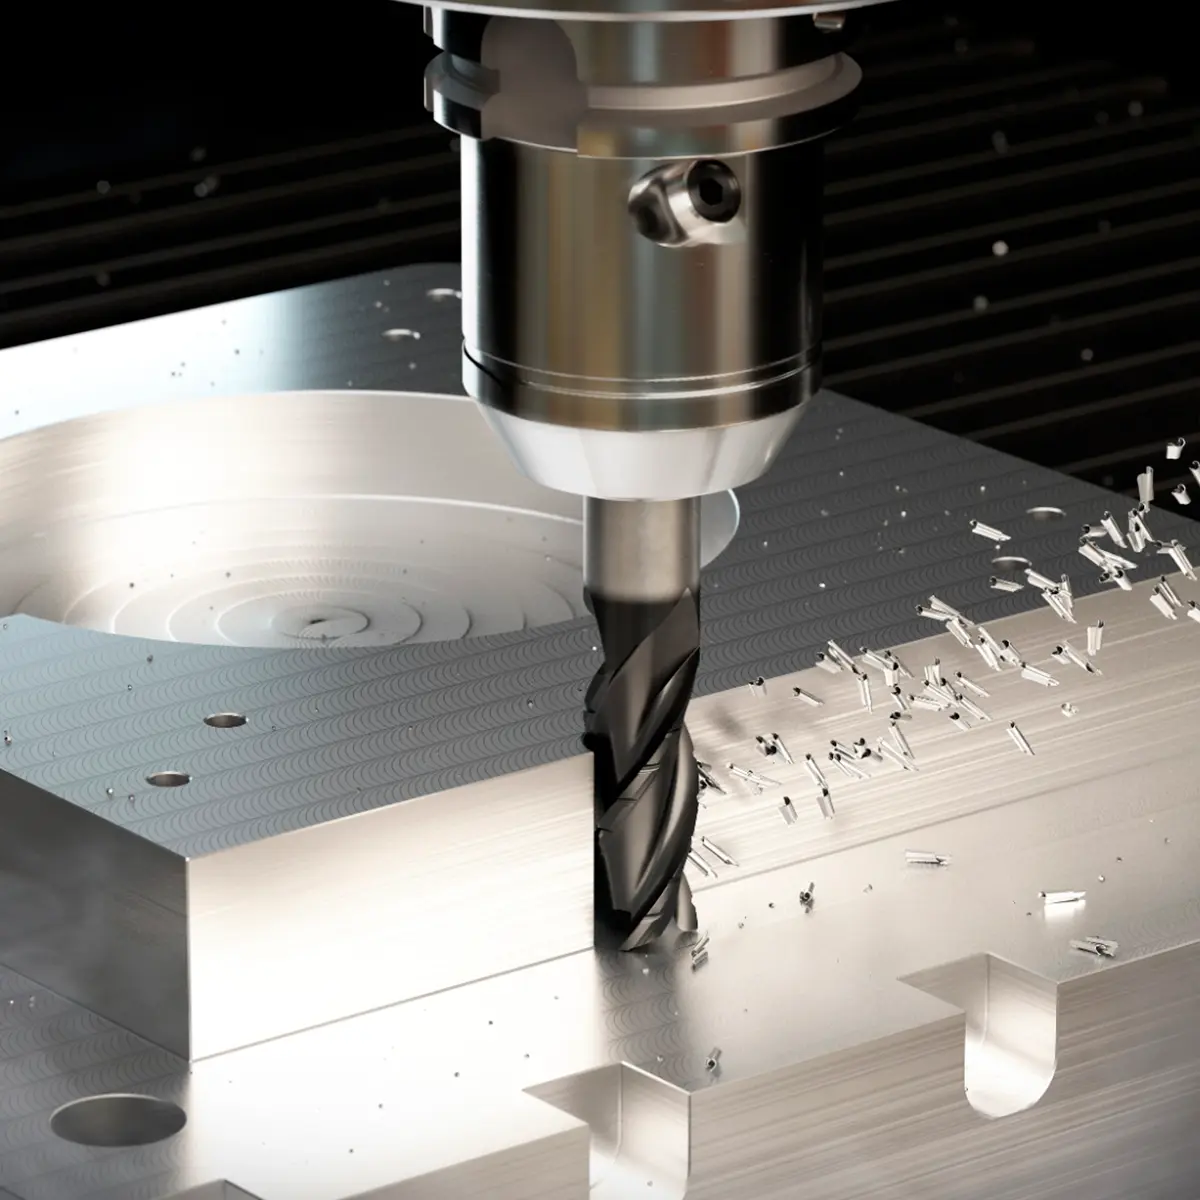
Az alumínium forgácsolása paradox folyamat. Bár az anyag alacsony ellenállása miatt a forgácsolóerő kicsi, a folyamat robusztussága szinte soha nem a gép erején, hanem a forgácselvezetés hatékonyságán bukik el. Az alumínium nagy sebességű megmunkálási potenciálja az, ami a rezgéskezelést sokkal kritikusabbá teszi, mint az acélok esetében.
A technológiai folyamat legfőbb szűk keresztmetszetei:
- Forgácselvezetés és eltömődés – a nagy duktilitás miatt keletkező hosszú forgácsok hajlamosak a horonyba szorulni, ami azonnali szerszámtöréshez vezet
- Élrátét-képződés – ha a vágósebesség az adhéziós küszöbérték alatt marad, az anyag ráheged a vágóélre, tönkretéve a felületi minőséget és a méretpontosságot
- Hőfelhalmozódás és vetemedés – a kiváló hővezetés ellenére a vékony falú alkatrészeknél a hőterhelés drasztikus méretváltozást vagy hőlágyulást okozhat
- Rezgések és újraforgácsolás – a nagy fordulatszám mellett jelentkező vibrációk és a már leválasztott forgácsok ismételt elforgácsolása elfogadhatatlan felületi minőséget eredményez
A megoldás nem a gép merevségének fokozása, hanem a szerszámgeometria és a súrlódáscsökkentés radikális újragondolása.
3. Szerszámgeometria és bevonattechnológia: a súrlódás minimalizálása
Az alumínium megmunkálása során a technológiai cél a „vágás” és nem a „nyomás”. Ez alapvetően más geometriát igényel, mint az acélmegmunkálás.
Az optimális szerszámkialakítás kritériumai:
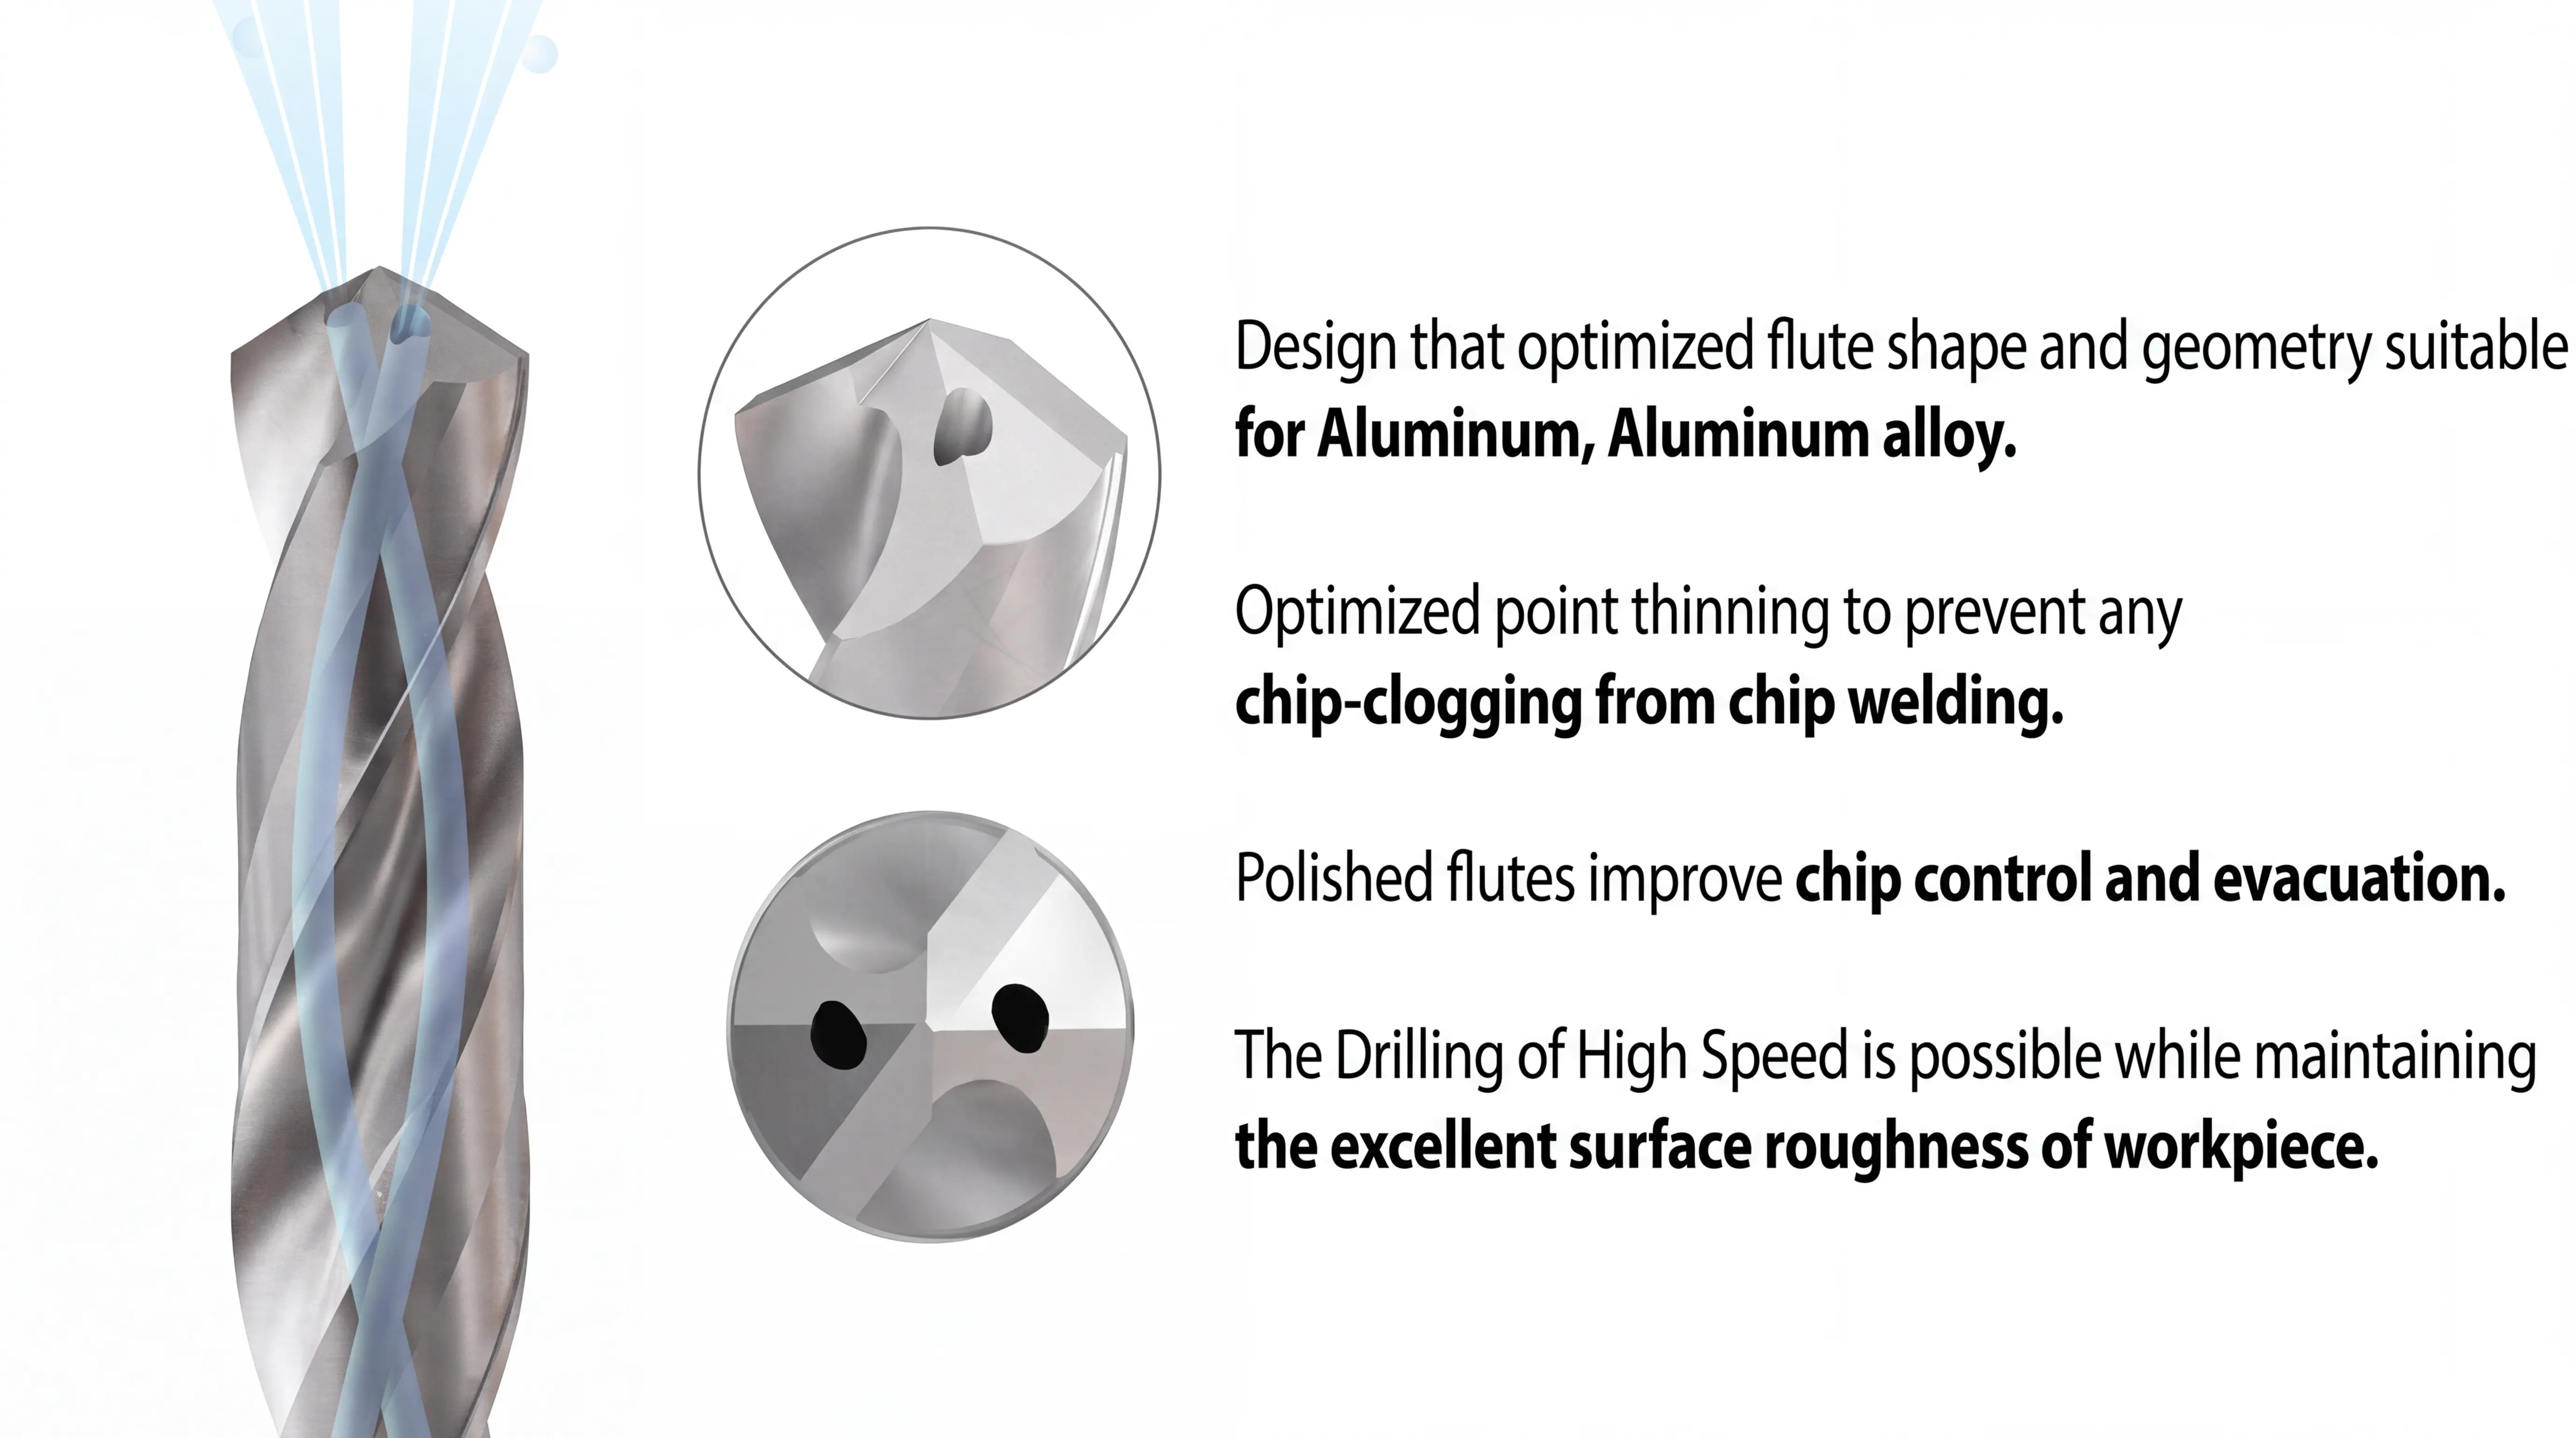
- Nagy forgácstér és polírozott hornyok – a tágas horony elengedhetetlen a nagy mennyiségű forgács elszállításához, a tükörfényesre polírozott felület pedig gátolja az anyag feltapadását
- Magas spirálszög – nem csupán a simább forgácsolást segíti, hanem kritikus szerepe van a hő elvezetésében is: a magas spirálszög a forgács segítségével gyorsan kihúzza a hőt a munkadarabból, megelőzve a hőlágyulást
- Éles vágóélek – minimális éllekerekítésre van szükség, hogy csökkentsük a súrlódást és a kenődési hajlamot
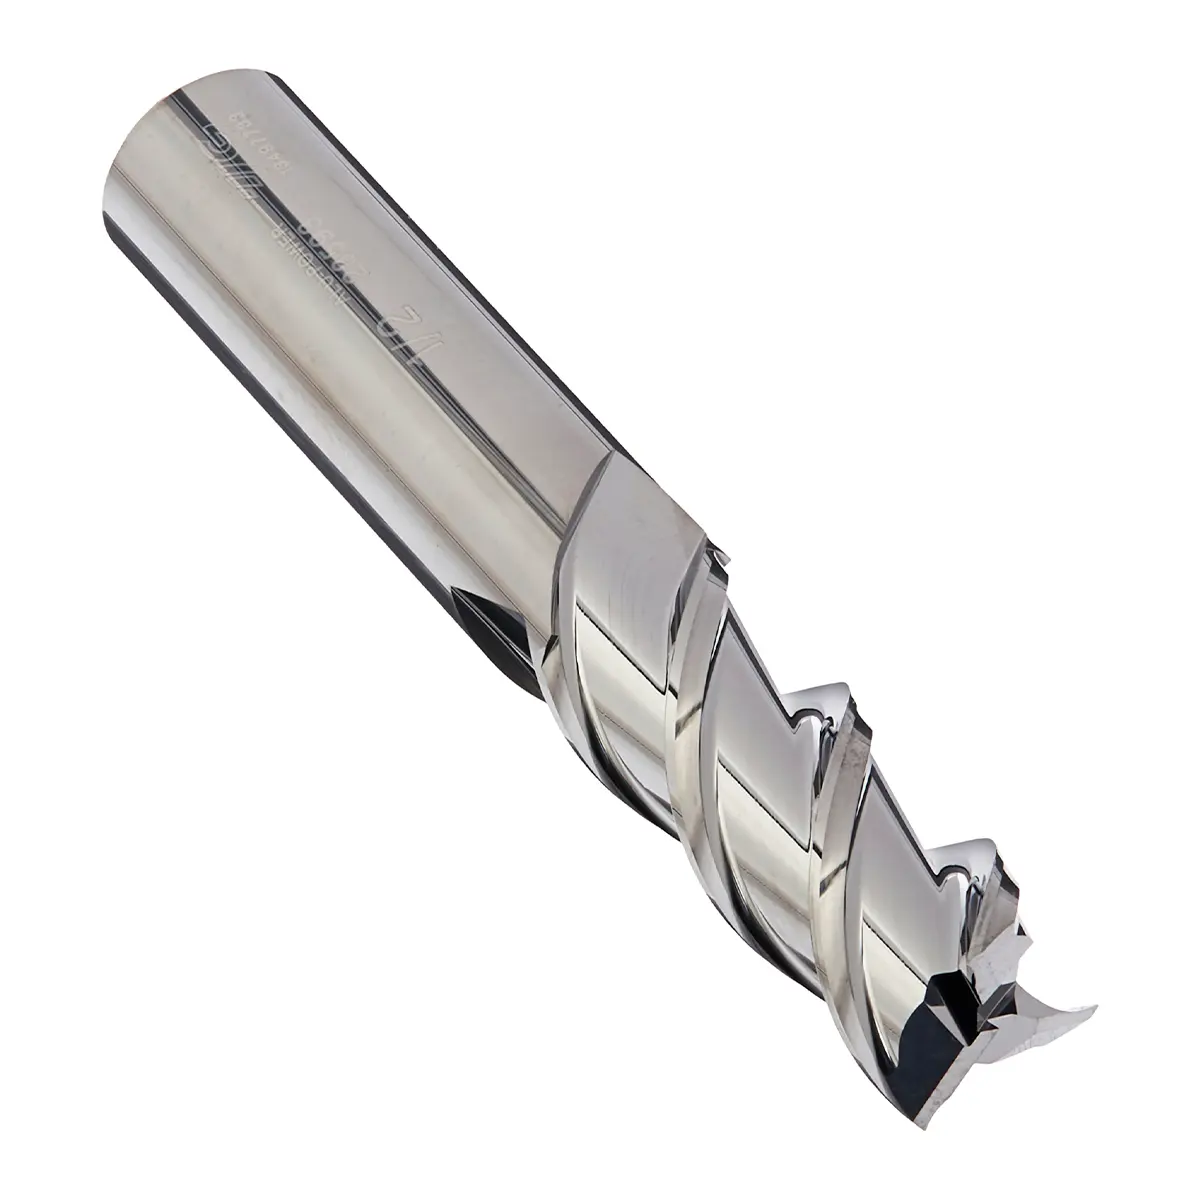
Technológiai szempontból alapvető, hogy mindenképpen kerüljük az acélhoz fejlesztett PVD bevonatokat (TiN, TiAlN, AlTiN). Ezeknek kémiai affinitásuk van az alumíniumhoz, ami felgyorsítja az élrátét-képződést és növeli a súrlódási hőt. Ezzel szemben a bevonat nélküli, polírozott keményfém vagy a DLC (Diamond-Like Carbon) bevonat az etalon. A DLC bevonat rendkívül alacsony súrlódási együtthatója drasztikusan javítja az éltartamot az abrazív, magas szilíciumtartalmú ötvözeteknél is.
4. Monolit keményfém és HSS szerszámok alkalmazási területei
A precíziós megmunkálás alapkövei a specifikus feladatokra fejlesztett monolit szerszámok.
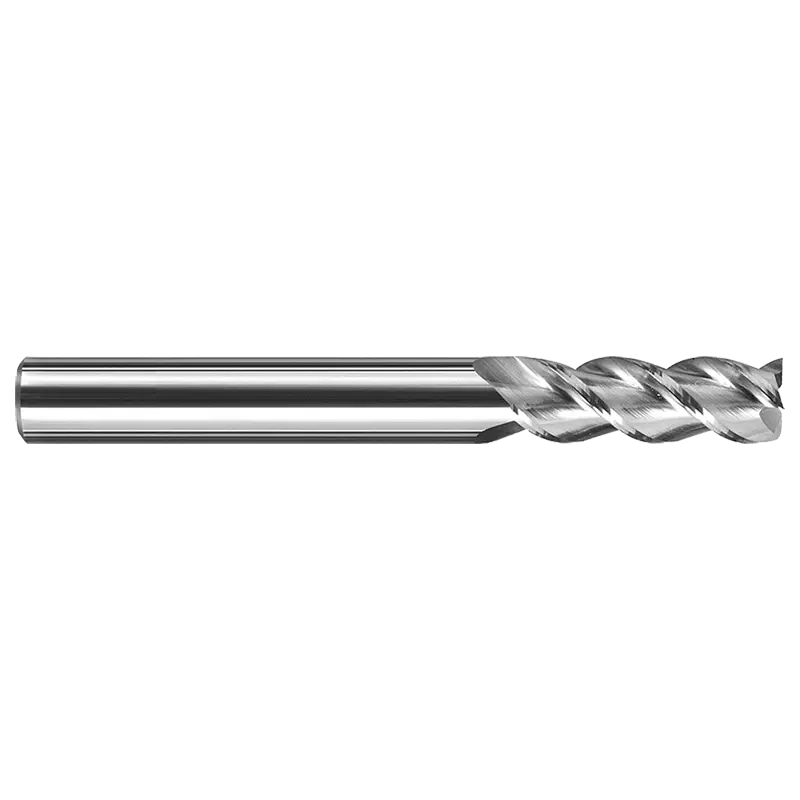
A nagy volumenű anyageltávolítás (HPC) specialistája. Ultrafinom szemcsés keményfém alapanyaga és DLC bevonata lehetővé teszi a legagresszívabb előtolásokat is koptató ötvözetekben.
Kiegyensúlyozott, általános célú megoldás stabil folyamatokhoz.
Ez a szívós, kobalttal ötvözött gyorsacél szerszám az első számú választás instabil körülményekhez, kézi előtolású gépekhez vagy vibrációra hajlamos felfogásokhoz, ahol a keményfém már kipattogna.
A belső hűtéses YG-1 Alu-Dream keményfém fúrók polírozott hornyai és m7 tűrése olyan pontosságot biztosítanak, amellyel a dörzsárazási művelet gyakran teljesen elhagyható. Mélyfuratokhoz (25×D-ig) a Worm Pattern HSS fúrókat alkalmazzuk, amelyek speciális profilja még a legpuhább anyagokból is hatékonyan emeli ki a hosszú forgácsokat.
5. Váltólapkás rendszerek: hatékonyság nagy méretekben
Amikor a feladat túllépi a monolit szerszámok gazdaságos tartományát, a váltólapkás rendszerek jelentik a megoldást.
5.1. Marási megoldások
A váltólapkás marás terén az alábbi lapkatípusok és rendszerek a legelterjedtebbek alumíniumhoz:
- ALU geometriák alkalmazása – a rendkívül népszerű sarokmarókhoz (APKT helyett) a kifejezetten alumíniumra tervezett, erősen pozitív és polírozott homlokfelületű APGT lapkákat kell alkalmazni – ugyanígy síkmarók és egyéb szerszámok esetén is. Ezek minimálisra csökkentik a forgácsolási ellenállást
- ALU lapkaminőség – specifikus, bevonat nélküli vagy rendkívül vékony PVD bevonattal ellátott mikroszemcsés keményfém minőségek, amelyeket kifejezetten alumíniumötvözetek nagy sebességű megmunkálására optimalizáltak (például a YG-1 YG50)
5.2. Esztergálási megoldások
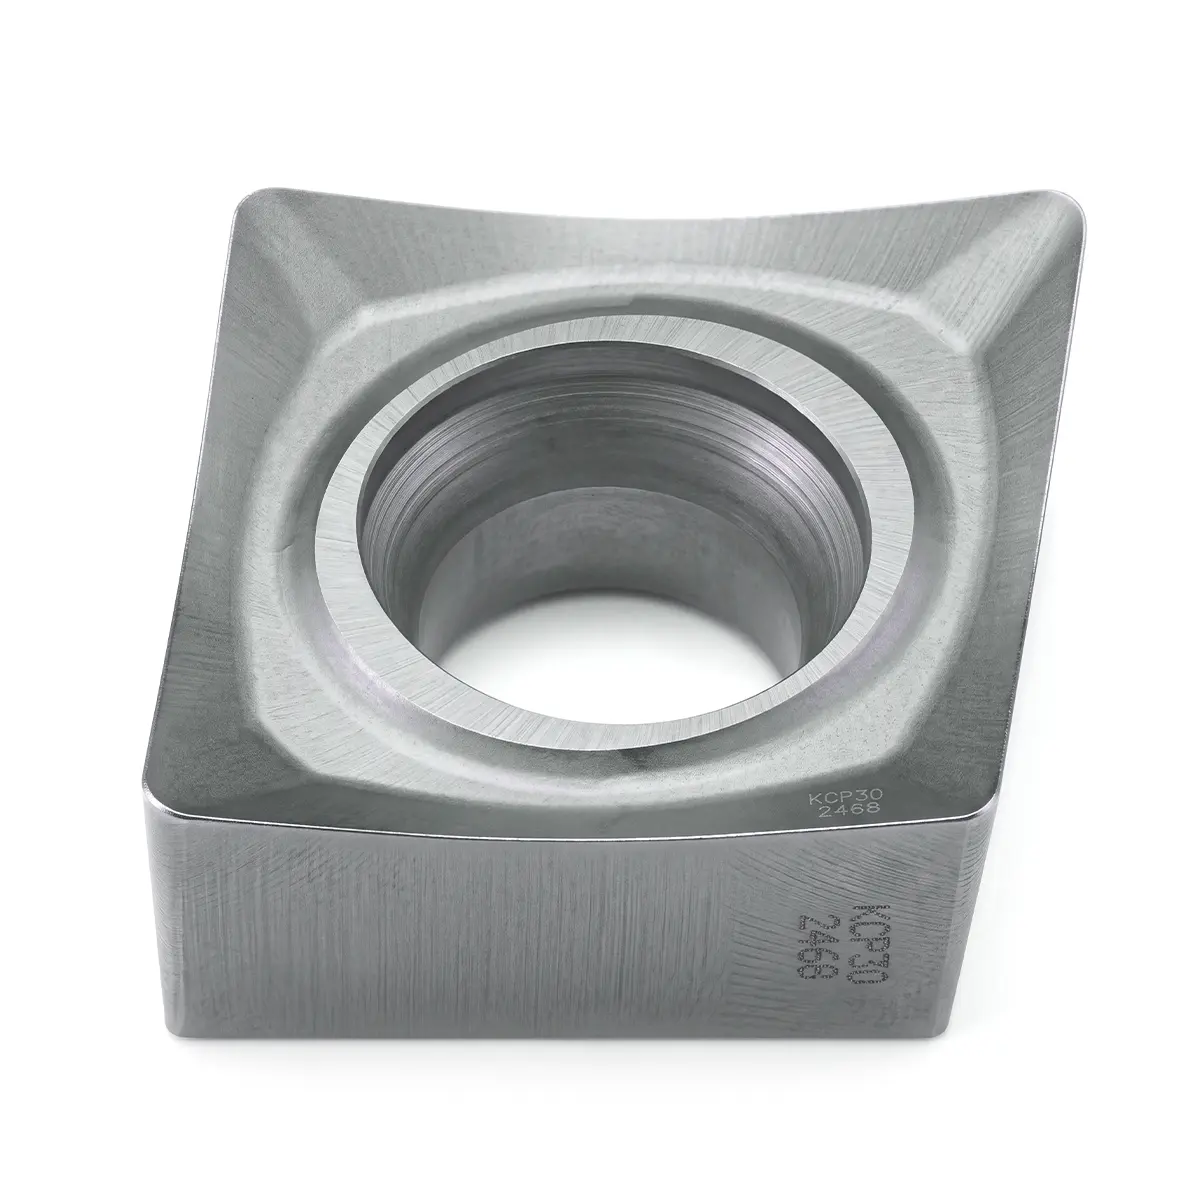
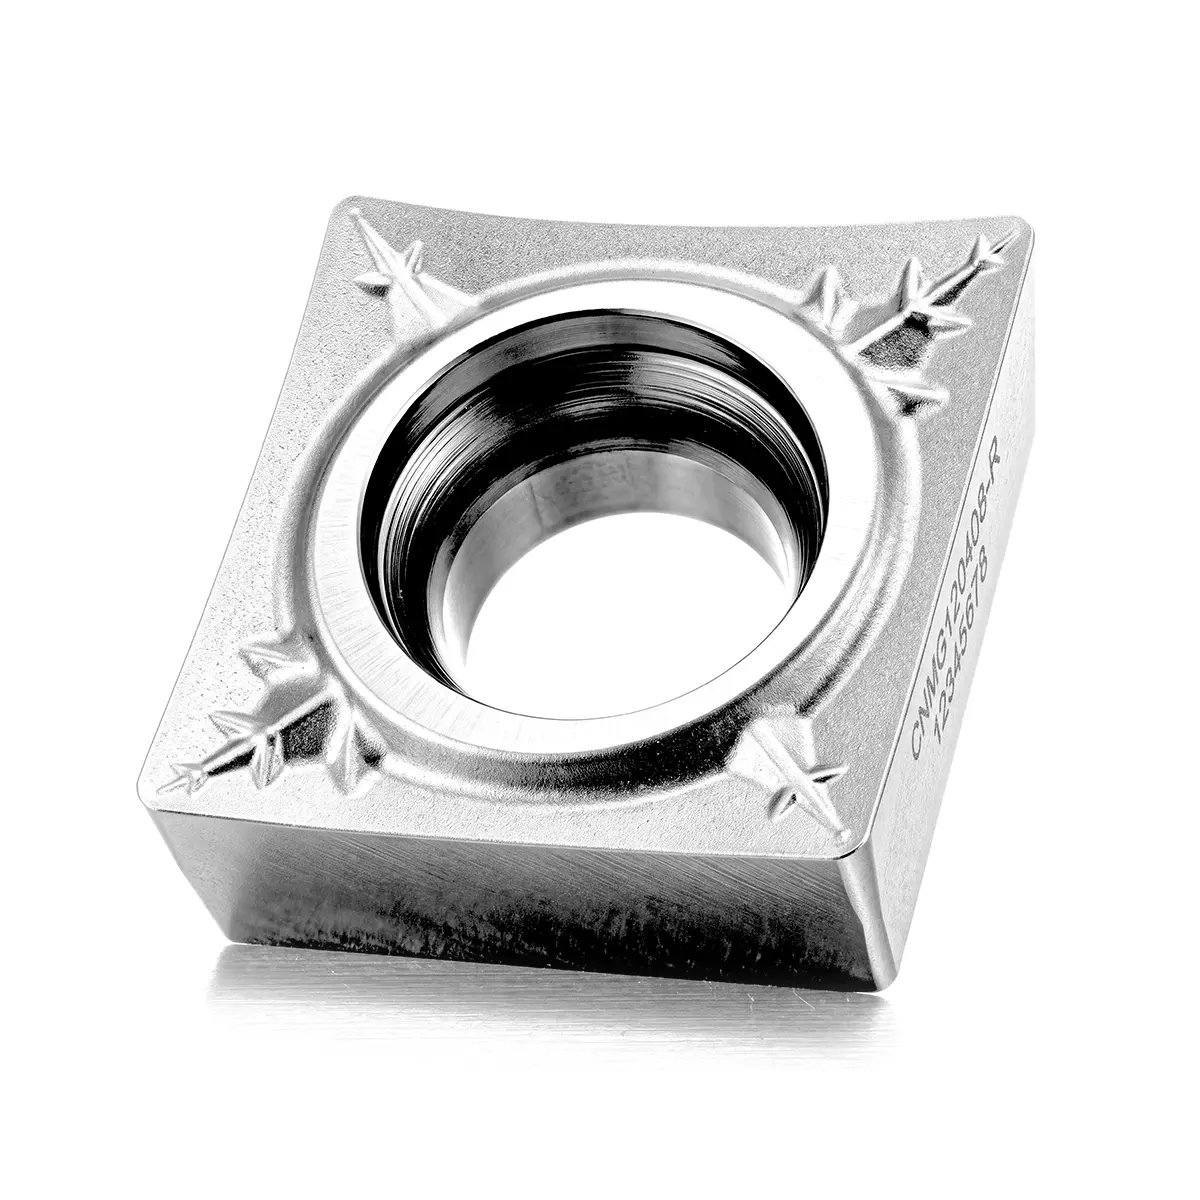
Alumínium esztergálásához a szabványos ISO lapkaformákból (például CCGT, DCGT, VCGT, SCGT) biztosítható a megfelelő geometria.
- Megfelelő forgácstörők – ezek a geometriák rendkívül éles vágóéllel és tükörpolírozott felülettel rendelkeznek, ami megakadályozza, hogy a lágy alumínium ráolvadjon vagy rátapadjon a szerszám élére
- ALU lapkaminőség – bevonat nélküli, polírozott felületű lapkák, erősen koptató ötvözetekhez pedig DLC bevonattal (például a YG-1 YG100)
6. Összegzés
Az alumínium megmunkálása nem nyers erőt, hanem technológiai intelligenciát igényel. A folyamat sikere leginkább a súrlódásmentes forgácskivezetésen és a hőmenedzsmenten áll vagy bukik.
| Probléma | Lehetséges ok | Javasolt megoldás |
|---|---|---|
| Forgácselakadás a horonyban | Elégtelen forgácstér vagy alacsony spirálszög | Nagyobb forgácsterű szerszám, a sugárirányú fogásvétel (ae) csökkentése, trochoid pálya |
| Élrátét-képződés | Sebesség az adhéziós küszöb alatt, rossz bevonat | Vágósebesség növelése, DLC bevonatú vagy bevonat nélküli szerszám használata |
| Rossz felületi minőség | Forgács-visszavágás, életlen szerszám | Irányított, nagy nyomású hűtés vagy levegőbefúvás, nagyobb előtolás |
| Hirtelen szerszámtörés | Forgácsbetömődés | A tengelyirányú fogás (ap) csökkentése, kevesebb élszámú szerszám nagyoláshoz |
| Vibráció | Túl nagy kinyúlás, instabil felfogás | Szerszámhossz minimalizálása, HSS szerszám alkalmazása a szívósság miatt |
A technológiai paraméterek precíz betartása és az alumíniumspecifikus szerszámok alkalmazása nem csupán opció, hanem a modern, nagy teljesítményű gépgyártás alapfeltétele.