HUF


3 élű Alu-Power keményfém marók
E5E50 / E5E49
 Villám
4 élű NC-Mill General keményfém maró
G9F42
Villám
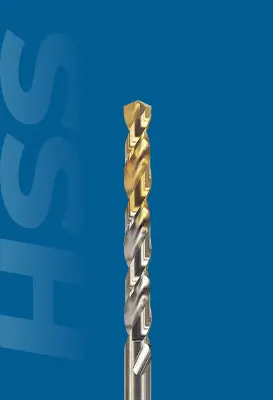
Gold-P HSS-E fúró
DLGP195 - 5% kobalt tartalommal
 Időszaki
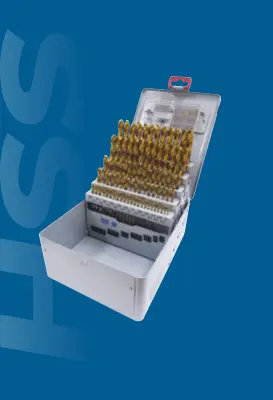
Gold-P HSS-E fúrókészletek
DLGP195SET1-4
Időszaki
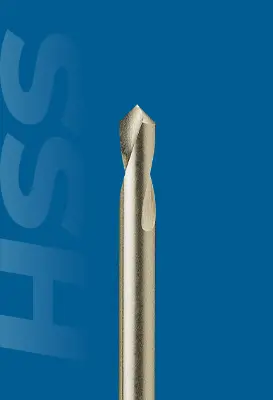
HSS-Co8 NC központfúrók, rövid kivitel
D2306 - 90°-os / D2307 - 120°-os
Időszaki
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.


Később...
Add meg a keresendő kifejezést...
Menetmarás felsőfokon: A keményfém menetmarás választéka, technológiája és előnyei
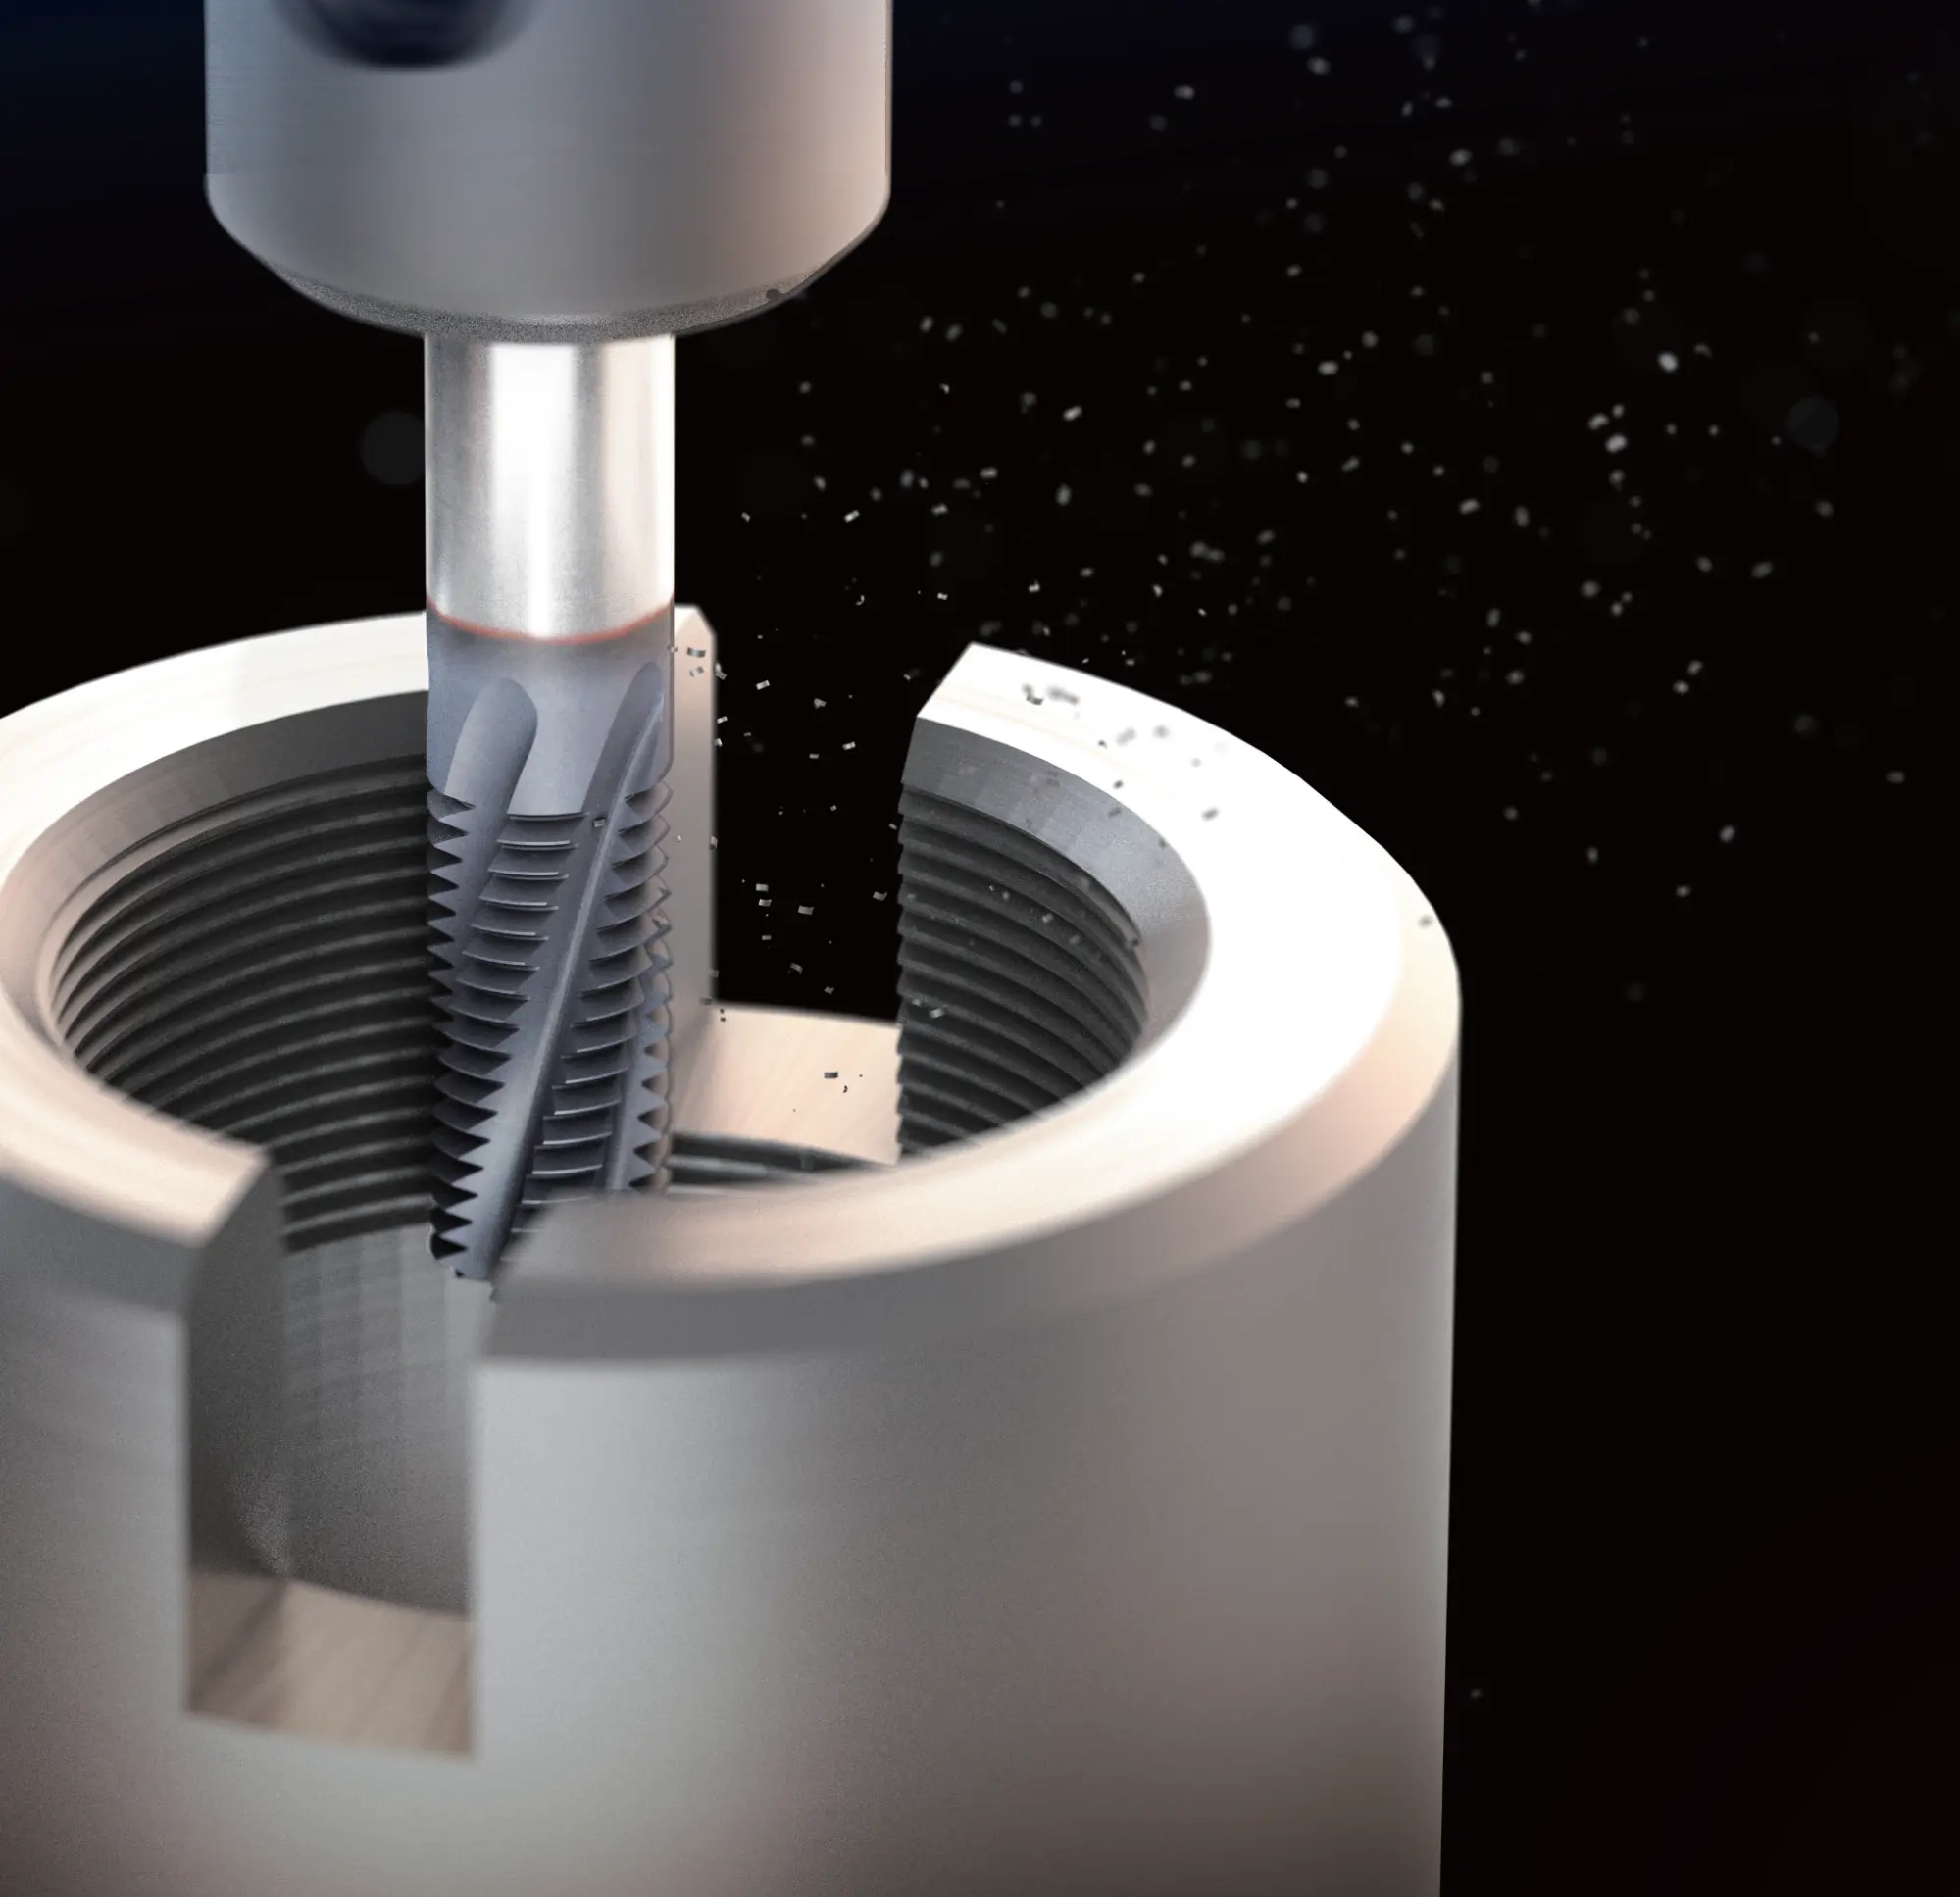
1. Mi az a keményfém menetmarás, és hogyan működik?
Bevezetés és alapfogalmak
A korszerű CNC-megmunkálásban a menetkészítés hatékonysága, pontossága és folyamatbiztonsága kritikus tényező. Míg a menetfúrás hagyományosan a legelterjedtebb eljárás a belső menetek megmunkálására, a tömör keményfém (VHM) menetmarás olyan kinematikai és technológiai előnyöket kínál, amelyek alapjaiban változtatják meg a termelékenységet, minimálisra csökkentik a selejtkockázatot, és rugalmas szerszámgazdálkodást tesznek lehetővé.
A tömör keményfém (VHM) menetmarás olyan forgácsolási eljárás, amelynek során a menet profilját nem egyenes vonalú, a menetemelkedéssel szigorúan kényszerkapcsolt axiális előtolással (mint a menetfúrásnál vagy a menetformázásnál), hanem szimultán, több tengelyes marási művelettel hozzák létre a munkadarab külső vagy belső hengeres felületén.
A menetmaró szerszám geometriai felépítése alapvetően eltér a menetfúróétól:
- Bekezdőkúp hiánya – a menetmarónak nincs bekezdőkúpja (bemetsző kúpos szakasza), a teljes profil a szerszám forgácsolási hosszán végig állandó
- Bekezdési/emelkedési szög hiánya – a menetmaró szerszám profiljai egymással párhuzamos gyűrűkként helyezkednek el a szerszámtest mentén. Magán a szerszámon nincs beépített menetemelkedés; a menet emelkedési szögét a CNC-pályavezérlés hozza létre a mozgás során
- Hátsó kúposság hiánya – a menetfúrókkal ellentétben a menetmarók nem rendelkeznek a szár irányában szűkülő hátsó kúpossággal, mivel a szerszám átmérője lényegesen kisebb a megmunkálandó menet magfuratánál, így nem keletkezik hátfelületi súrlódás és feszültség
- Profilgeometria – a szerszám forgácsolóélei közvetlenül tartalmazzák a kívánt menetprofilt (például 60°-os ISO metrikus vagy UN profil, illetve 55°-os Whitworth / BSP profilelemek)
A helikális interpoláció mozgásmechanizmusa
A menetmaró szerszám a menetkészítési ciklus során csavarvonalas (helikális) interpolációs mozgást végez. Ez a mozgás két egyidejű, koordinált komponensből áll:
- X és Y tengely – szimultán körinterpolációt végeznek a menet átmérőjének és a szerszám középponti pályájának megfelelően
- Z tengely – ezzel egyidejűleg lineáris, axiális előtolást hajt végre, amely pontosan megegyezik a menet egy fordulatra eső emelkedésével (P, pitch)
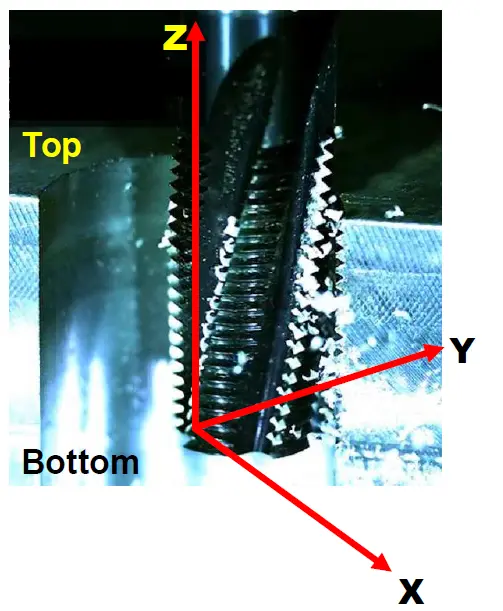
A helikális interpoláció során a szerszám egyetlen 360°-os körbefordulással elvégzi a teljes menethossz megmunkálását, ha a szerszám profilhossza eléri vagy meghaladja a kívánt menethosszat.
2. A menetmarás előnyei és kihívásai
Rugalmasság és sokoldalúság
- Több menetátmérő egyetlen szerszámmal – azonos menetemelkedés esetén egyetlen menetmaróval különféle átmérőjű belső és külső menetek munkálhatók meg (például egy P = 1,25 mm emelkedésű szerszám egyaránt használható M8×1,25, M10×1,25 és M12×1,25 menetekhez)
- Széles alapanyag-kompatibilitás – egyetlen univerzális VHM menetmaró biztonsággal alkalmazható az ISO P (acélok), M (rozsdamentes acélok), K (öntöttvasak), N (nemvasfémek és alumínium), S (hőálló szuperötvözetek, Inconel, titán) és H (edzett acélok 62 HRC-ig) megmunkálási csoportokban
- Teljes menethossz zsákfuratokban – míg a menetfúrók a bekezdőkúpjuk hosszától függően 2–4 menetemelkedésnyi hiányos menetet hagynak a furat alján, a menetmaróval közvetlenül a magfurat fenekéig kialakítható a teljes profilú menet
- Kis teljesítményű gépek támogatása – a menetmarás során ébredő forgácsolóerők nagyságrendekkel kisebbek, mint a menetfúrásnál, mivel egyszerre csak kis fogásszélességen történik az anyagleválasztás. Ez lehetővé teszi nagy átmérőjű menetek (pl. M30×1,5) elkészítését alacsony nyomatékú, kis teljesítményű CNC-gépeken is
- Rugalmas tűréskorrekció – a CNC-gép sugárkorrekciós táblázatában az értékek mikronos módosításával tetszőleges menettűrés-osztály (6H, 6G, 4H, 7G, UN 2B, 3B, 1B vagy egyedi, pl. 6H +0,1 mm) beállítható a szerszám cseréje nélkül
Folyamatbiztonság és minőség
- Drasztikusan csökkentett selejtkockázat – ha egy menetfúró beletörik a munkadarabba, a szerszámcsonk befeszül, és eltávolítása gyakran a drága alkatrész selejtezésével jár. A menetmaró átmérője lényegesen kisebb a megmunkált magfuratnál, így szerszámtörés esetén a törött szerszámdarab sérülésmentesen kiszedhető a furatból
- Tökéletes forgácsellenőrzés – a folyamat során rövid, tört marási forgácsok keletkeznek. Ez teljesen kiküszöböli a spirálhornyos menetfúróknál tapasztalható forgácsbetapadást és madárfészek-képződést
- Független paraméterbeállítás – a forgácsolási sebesség és a fogankénti előtolás egymástól függetlenül optimalizálható, így a vágóél terhelése tökéletesen kézben tartható
A szerszámelhajlás fizikája és kezelése
A radiális elhajlás mechanizmusa
Mély furatok megmunkálásánál (>2×D), valamint kemény alapanyagoknál a menetmaróra ható radiális forgácsolóerők felhalmozódnak. A szerszám kinyúlása miatt a keményfém szár egyoldalúan befogott tartóként (konzolként) viselkedik, és radiálisan elhajlik:
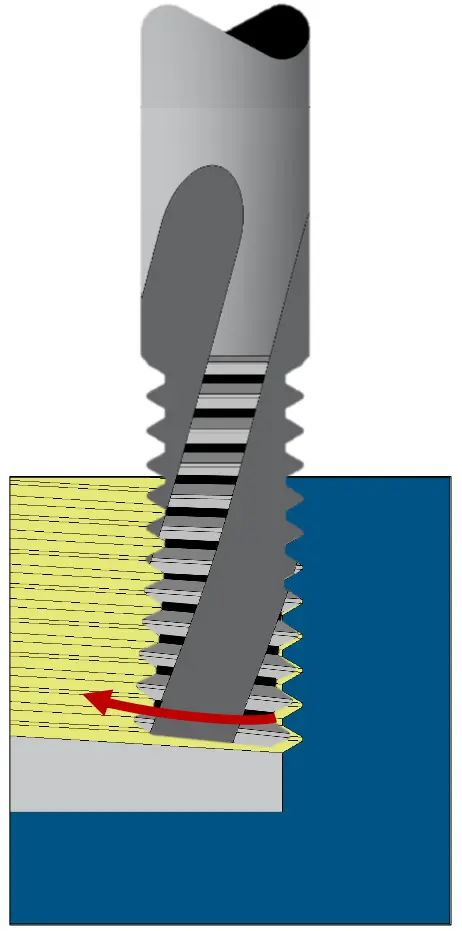
A radiális elhajlás következtében a szerszám nem vágja ki a teljes menetprofilt a furat alján. Ennek eredményeként kúpos menet jön létre: a furat szájánál a menet mérethelyes, a furat fenekénél azonban szűk. A dugós menetidomszer jó oldala (Go) a furat alján megszorul.
Megoldási stratégiák
- Többpályás fogásvétel – a radiális fogásszélesség megosztása 2–4 radiális fogásvételre (pl. 70% első fogás, 20% második fogás, 10% simító fogás). Ez csökkenti a radiális erőket, kiküszöböli az elhajlást, és biztosítja, hogy a menetidomszer a teljes menethosszon átmenjen
- Rövid forgácsolóélű / aláköszörült nyakú geometriák – csak néhány profilfoggal rendelkező, aláköszörült nyakú szerszámok alkalmazása, amelyek lépésről lépésre, csavarvonal mentén munkálják meg a mély meneteket, minimálisra csökkentve az egyidejű érintkezési felületet
3. YG-1 VHM menetmarók és szoftveres támogatásuk
A YG-1 termékkínálat részletezése
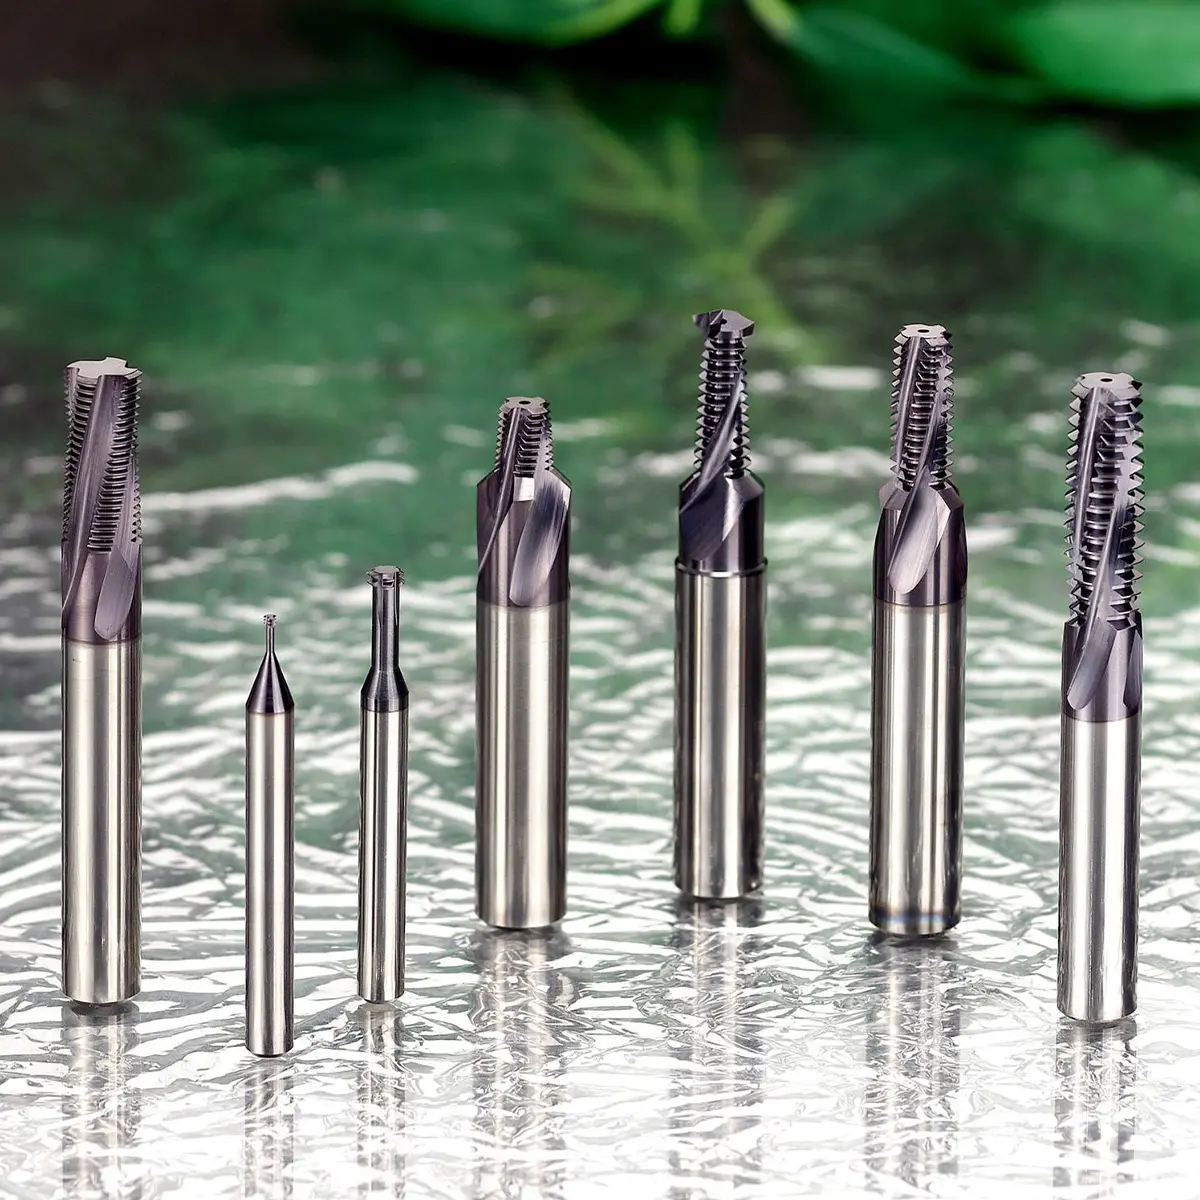
A YG-1 globális szerszámgyártóként átfogó VHM menetmaró-palettát kínál a mikromegmunkálástól a szuperötvözetekig:
- Standard VHM menetmarók – belső hűtőcsatornás (L4271–L4276 széria) és belső hűtés nélküli (L1211–L1214 széria) kivitelek metrikus (M, MF), UN, BSP és NPT menetprofilokhoz, integrált 45°-os letörőéllel ellátott változatokban is
- HR széria (L19E1 és L19E3) – kifejezetten edzett acélokhoz (akár 62 HRC keménységig) és nehezen forgácsolható szuperötvözetekhez (Inconel, titán, Monel, Hastelloy) kifejlesztett, eltolt spirálszögű geometriák
- Különleges geometria: egyenes horonnyal és balos forgásirányú forgácsolóéllel készülnek
- Kritikus CNC-beállítás: a főorsó forgásirányához a CNC-programban M04 kódot kell megadni!
- Kinematika: a szerszám fentről lefelé halad (top-to-bottom feed), miközben az óramutató járásával megegyező körinterpolációt (CW path) ír le. A balos vágóélnek köszönhetően ez egyenirányú marást (climb milling) valósít meg, minimális szerszámelhajlás és magas méretpontosság mellett
- Miniatűr VHM menetmarók (L12D1 / L12D3) – mikro- és kisméretű menetekhez tervezett szerszámok az M1–M12 mérettartományban
- Kombinált fúró-letörő-menetmarók (L41A1 / L42A1) – egyetlen szerszámban egyesítik a magfuratfúrás, a 45°-os letörés és a menetmarás műveletét. Kizárólag rövid forgácsot adó alapanyagokhoz (öntöttvas, öntött alumínium) használhatók
YG-1 TM Xpert szoftver
A YG-1 TM Xpert online programgenerátora a szükséges bemenő adatok megadása után pontos ISO CNC-kódot hoz létre.
Elérhetősége: https://tm.yg1.solutions/threadmill/tool/
4. C.P.T. (Carmex Precision Tools) VHM menetmaró-kínálat
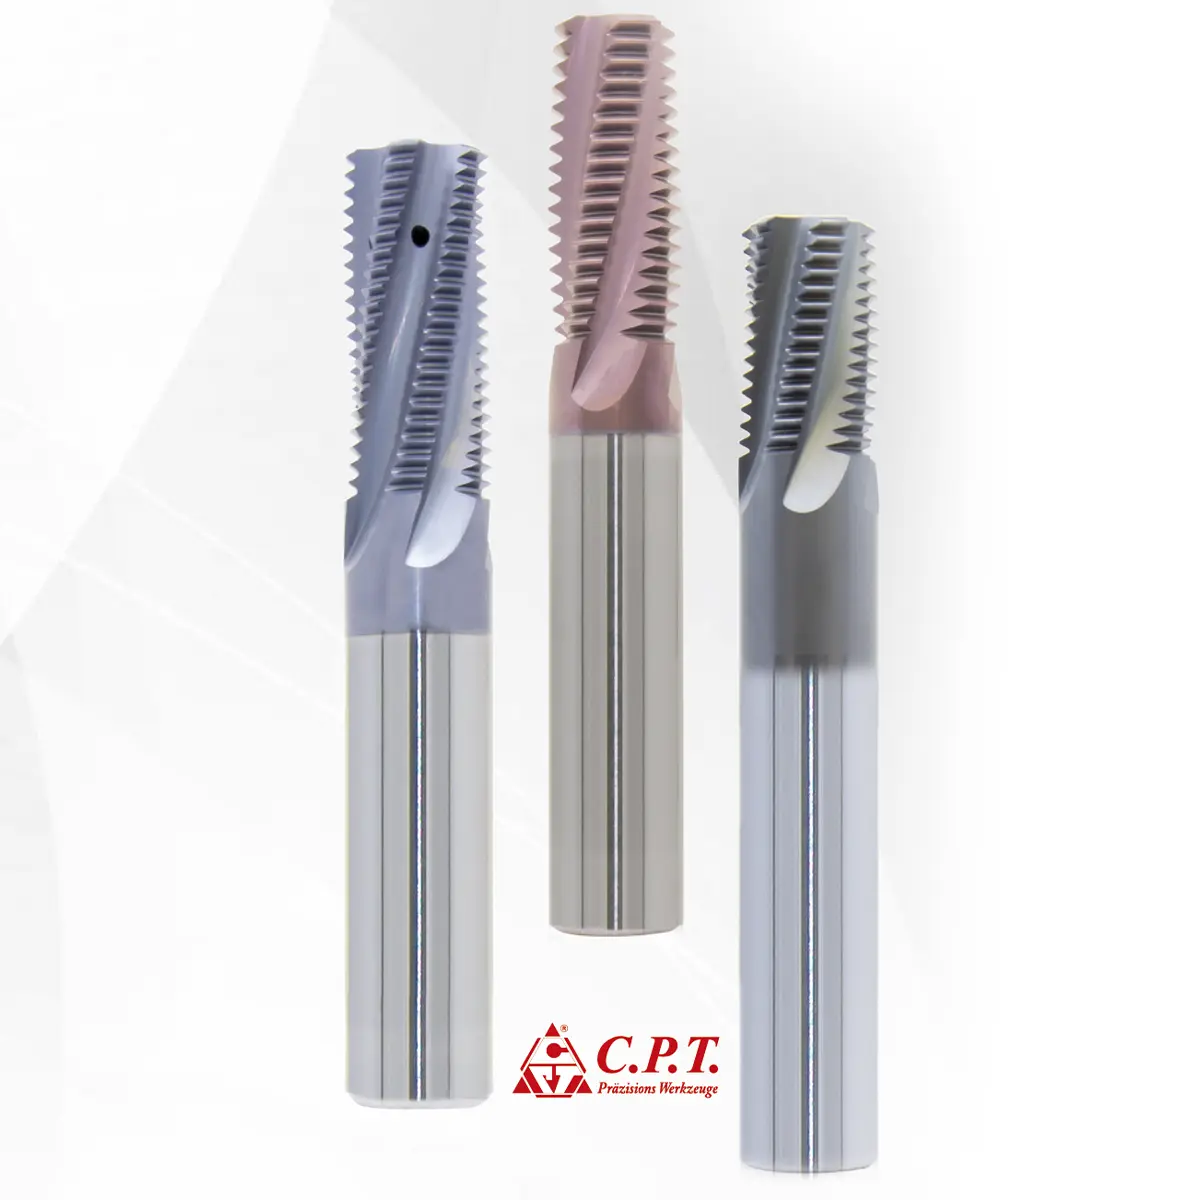
A Carmex Precision Tools (C.P.T.) a legmagasabb szintű ipari specializációt képviseli a tömör keményfém menetmarás területén.
A C.P.T. jelölési rendszere és hűtési technológiái
A Carmex katalógus-jelölési rendszere pontosan meghatározza a szerszám geometriai és hűtési kialakítását:
- MT – standard tömör keményfém menetmaró belső hűtés nélkül
- MTB – központi belső hűtőfuratos kialakítás zsákfuratokhoz
- MTZ – a spirálhornyokba kivezetett hűtőfuratos szerszám átmenő furatokhoz és hatékony forgácskivezetéshez
- MTQ – aláköszörült nyakú, belső hűtéses kivitel mély furatok megmunkálásához, minimalizálva a szerszám és a furatfal közötti érintkezést
- FMT (Fast Mill-Thread) – sűrű fogazatú, nagy teljesítményű szerszámcsalád, amely drasztikusan csökkenti a ciklusidőt
- AMT – integrált 45°-os letörőéllel és belső hűtéssel rendelkező szerszám, amely egy lépésben végzi el a letörést és a menetmarást
- EMT – külső menetek marására tervezett szerszámgeometria (External Mill-Thread)
A C.P.T. specializált szerszámcsaládjai
| Szerszámcsalád | Jellemzők | Alkalmazási terület és technológiai jellemzők | Kép |
|---|---|---|---|
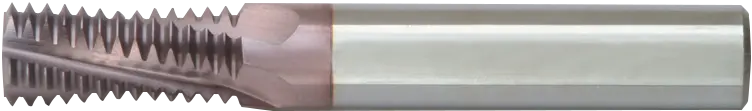
| Mill-Thread Solid Carbide | MT, MTB, MTZ, MTQ, FMT, AMT, EMT | Belső és külső menetekhez. Az FMT széria a megnövelt élszámnak köszönhetően radikális ciklusidő-csökkentést ér el. MT8 keményfém minőségben. | 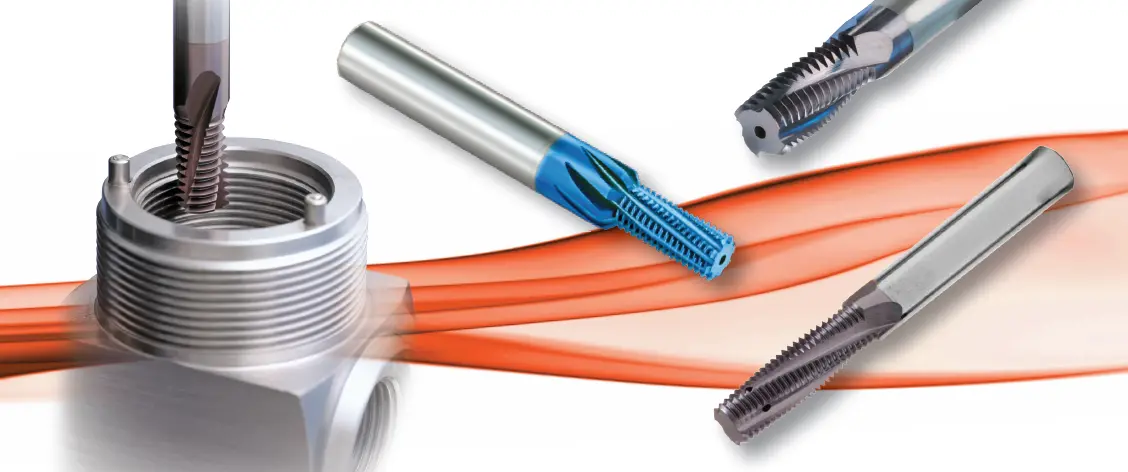 |
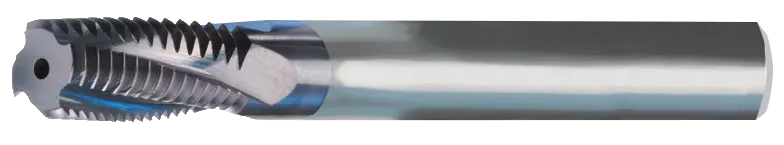
| HARDCUT (MTSH / MTH) | Belső hűtéssel, edzett anyagokhoz optimalizált geometriával | Edzett acélok és öntvények megmunkálására akár 62 HRC keménységig, valamint nehezen forgácsolható szuperötvözetekhez (Inconel, Hastelloy, titán). | 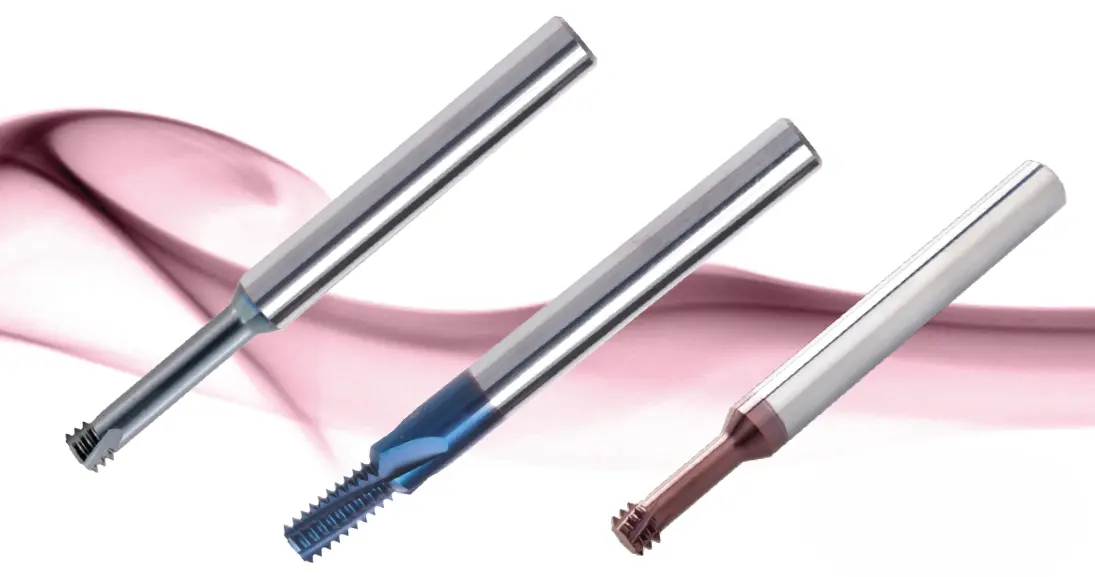 |
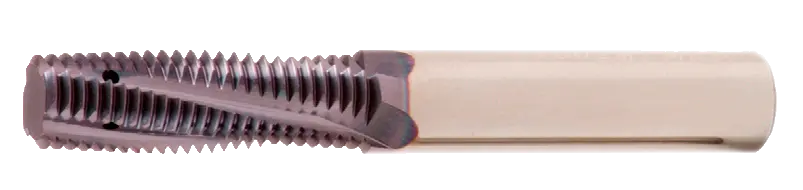
| Mini Mill-Thread (MTS / MTSB / MTI) | MTSB (belső hűtés), MTI (mély furatokhoz, aláköszörült nyakkal) | Miniatűr menetmarási megoldások M1×0,25 mérettől. Teljes és részprofilos szerszámkialakítások. | 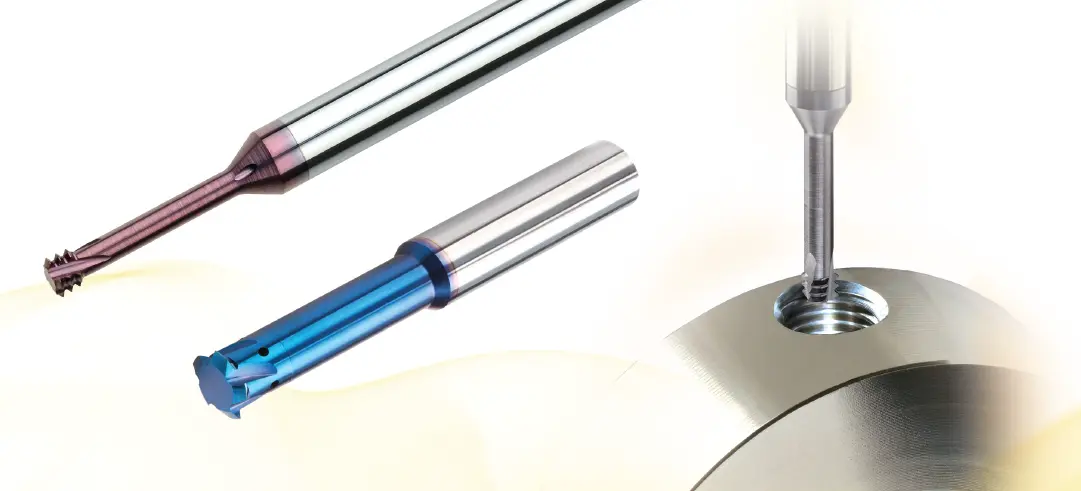 |
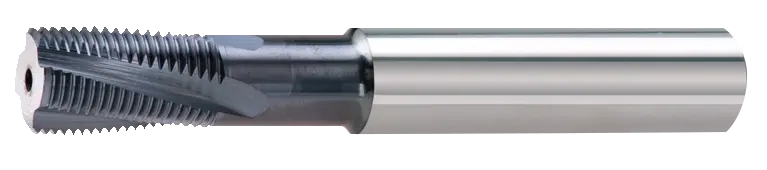
| Multi-Function (DMT / DMTH / MTD) | Három funkció egyetlen szerszámban (fúrás + 45°-os letörés + menetmarás) | DMT: acélokhoz és rozsdamentes acélokhoz. DMTH: edzett acélokhoz. MTD: kétélű kivitel alumíniumhoz és öntvényekhez. | 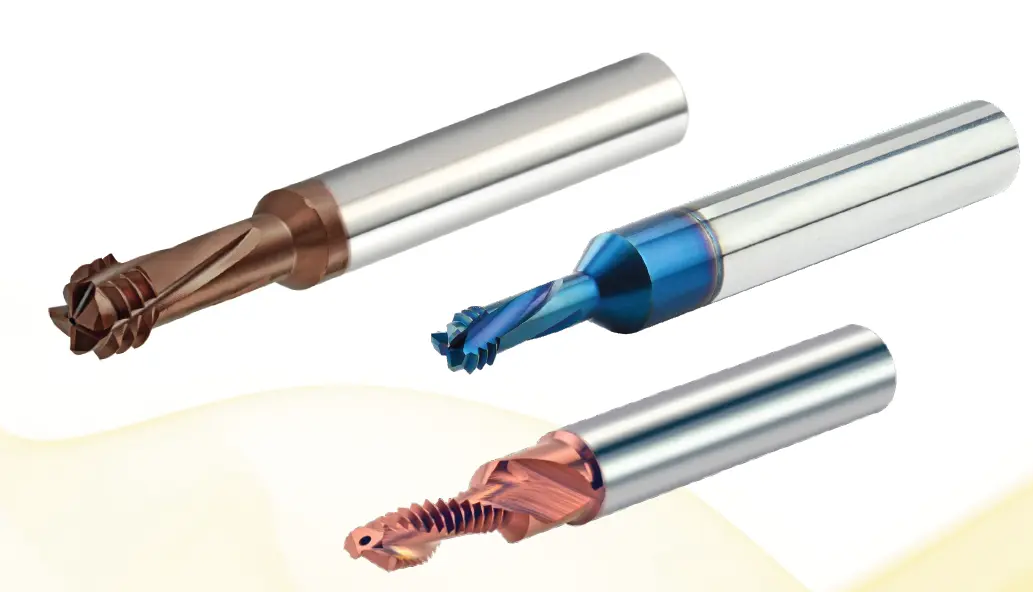 |
| Kúpos VHM marók (SC széria) | Kúpos keményfém szármarók (SC1085D24, SC1210D32) | Kúpos menetek (NPT, NPTF, BSPT 1/4"–3") előkészítésére (előfúrására/előmarására) a menetmarás előtt. | 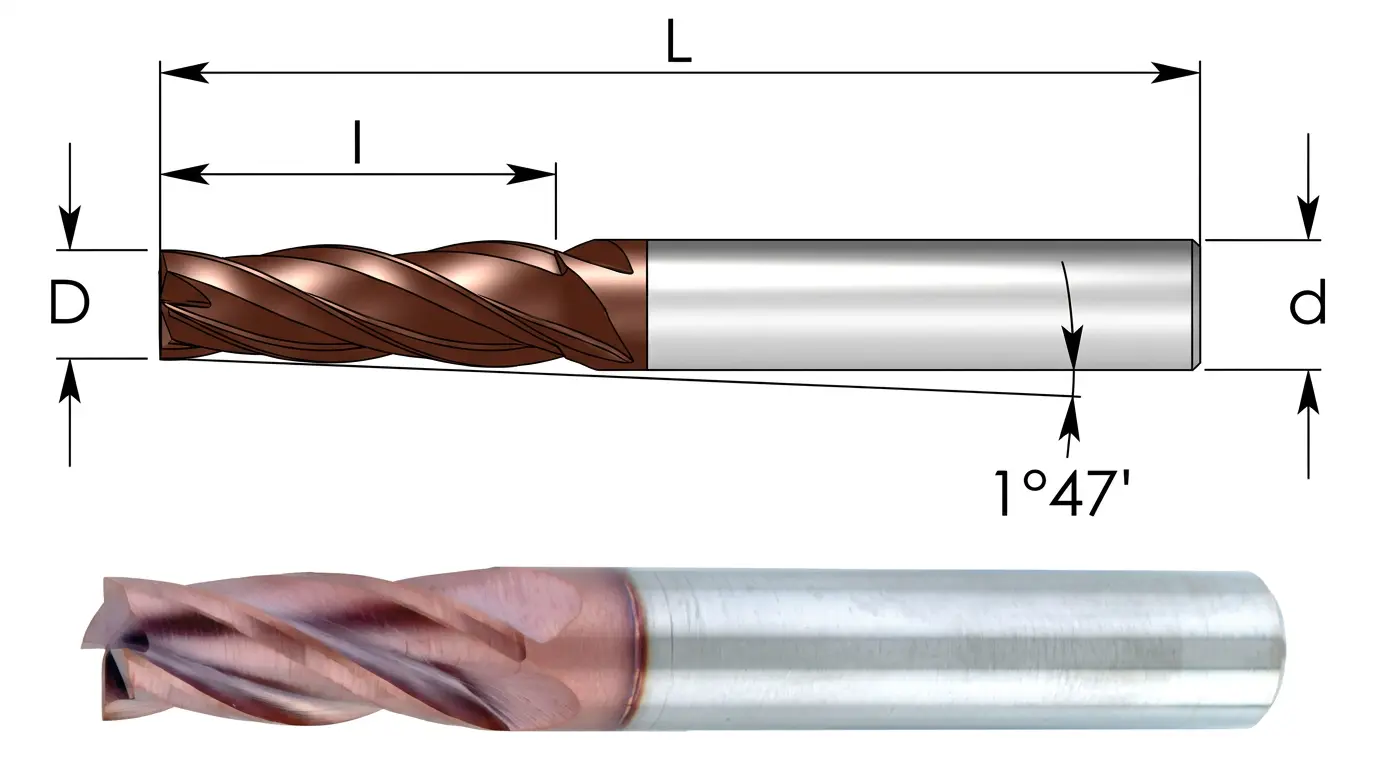 |
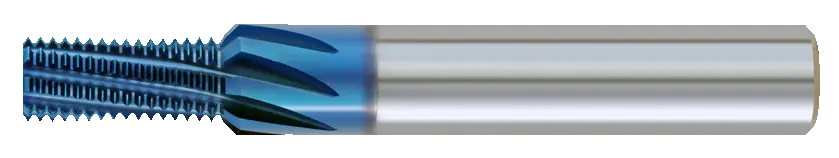
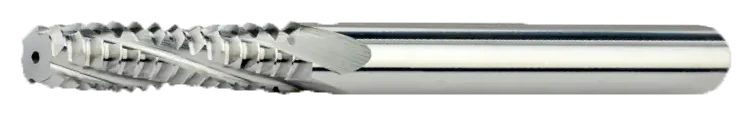
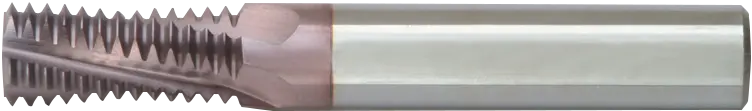
A C.P.T. menetmaró-típusok kialakítása:
C.P.T. prémium keményfém minőség: az MT8 jellemzői
A Carmex szerszámok kiemelkedő teljesítményének alapja az MT8-as keményfém minőség:
- Szerkezet – szubmikron szemcseméretű keményfém mátrix (ISO K10–K20 tartomány)
- Bevonat – fejlett, háromrétegű PVD-bevonatrendszer
- Jellemzők – rendkívül magas hőállóság, minimális súrlódási tényező, sima forgácsáramlás
- Alkalmazhatóság – univerzális teljesítmény acélokban, rozsdamentes acélokban, öntöttvasakban és szuperötvözetekben, 52 HRC keménységig
Megmunkálási mechanizmus: kúpos SC marók az NPT/BSPT meneteknél
Kúpos menetek (NPT, NPTF, BSPT) marása esetén a kúpos SC szármaróval végzett előkészítés (előmarás) alapvető fontosságú.
- Technológiai ok – ha az NPT kúpos menetet közvetlenül egyenes, hengeres magfuratba marják, a menetmaró szerszám csúcsa fokozatosan növekvő radiális fogásmélységgel szembesül. Ez egyenetlen terhelést és a szerszámcsúcs korai kopását okozza
- Előny – az SC kúpos maró előkészíti a kúpos furatformát. Ezáltal a menetmarási művelet során egyenletes és szimmetrikus terhelés jut a menetmaró teljes forgácsolóélére, ami megnöveli a szerszáméltartamot, és drasztikusan csökkenti a megmunkálási időt
C.P.T. Tool Wizard & CNC Software
A Carmex fejlett szoftvere támogatja a felhasználókat a forgácsolási adatok kalkulációjában, a keményfém minőség kiválasztásában (pl. MT8) és az ISO menetek CNC-kódjának automatikus generálásában.
Elérhetősége: http://212.235.101.240/
5. Összefoglalás és mérnöki döntési szempontok
A technológia szintetizálása
A tömör keményfém (VHM) menetmarás a modern CNC-megmunkálás legrugalmasabb és legmegbízhatóbb menetkészítési eljárása. A CNC-sugárkorrekció lehetősége biztosítja a tűrésosztályok mikronos pontosságú tartását, a rövid forgácsok kiküszöbölik a forgácselakadást, a zsákfuratoknál elérhető teljes menethossz pedig maximális kötési szilárdságot garantál. A selejtkockázat drasztikus csökkentése miatt a nagy értékű alkatrészek megmunkálásánál a menetmarás a leginkább folyamatbiztos választás.
Döntési mátrix
A menetmarás nem minden körülmények között gyorsabb vagy biztonságosabb a menetfúrásnál. Különösen nagy sorozatoknál, kis menetméreteknél és rövid meneteknél a menetfúrás gazdaságosabb lehet!
A menetfúrás és a menetmarás közötti döntés az alábbi mérnöki paraméterek alapján hozható meg:
| Műszaki / technológiai paraméter | VHM menetmarás | Menetfúrás |
|---|---|---|
| Alapanyag keménysége | Kiváló, 50 HRC felett is (HR / HARDCUT: 62 HRC-ig) | Korlátozott (40 HRC felett drasztikus éltartam-csökkenés) |
| Furatmélység és geometria | Mély furatoknál (>2×D) a többpályás fogásvétel pontosságot ad | Mély furatoknál forgácsszorulás és törésveszély |
| Zsákfurat – fenékmegmunkálás | Teljes menethossz a furatfenékig | 2–4 menetemelkedésnyi hiányos menet a bekezdőkúp miatt |
| Főorsó-teljesítmény / nyomaték | Kis nyomatékú, alacsony teljesítményű gépeken is kiváló | Nagy menetátmérőnél magas orsónyomatékot igényel |
| Gépvezérlő-követelmény | Legalább 3 tengelyes szimultán vezérlés (a helikális interpoláció miatt) | Egyszerű 2D / merev menetfúrási ciklus |
| Selejtkockázat (kritikus alkatrész) | Közel 0% (a törött szerszám sérülésmentesen kiszedhető) | Magas (a beszorult menetfúró selejtezést okozhat) |
| Tűrésállítás | Rugalmas (CNC-sugárkorrekcióval 6H, 6G, 3B stb. beállítható) | Fix (a menetfúró gyártási tűrése határozza meg) |
| Ciklusidő (tömeggyártás, <1,5×D) | Közepes (többpályás fogásvétel esetén hosszabb) | Rendkívül gyors (standard átmenő furatok nagy sorozatánál) |