HUF


Gold-P HSS-E fúró
DLGP195 - 5% kobalt tartalommal
 Időszaki
Gold-P HSS-E fúrókészletek
DLGP195SET1-4
Időszaki
HSS-Co8 NC központfúrók, rövid kivitel
D2306 - 90°-os / D2307 - 120°-os
Időszaki
HSS-E csigafúró
DT600 / DT692 / DT693 - Extra hosszú (TiAlN)
Időszaki
HSS-E gépi menetformázó
TD703 - M
Időszaki
Vásárolj CPT menetmarót, és használd fel ezt a kupont 15% extra kedvezményért!
A kupont 2026.10.31. -ig tudod felhasználni.
TLRCPT15
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.


Később...
Add meg a keresendő kifejezést...
A moduláris fúrás új generációja: YG-1 i-ONE Drill fúrórendszer
1. Bevezetés: a moduláris fúrás új generációja
A gépipari megmunkálásban a nagy termelékenységű furatkészítés hosszú ideig kompromisszumokra kényszerítette a technológusokat: a tömör keményfém fúrók kiemelkedő forgácsolási sebességet (vc) és előtolást (f) biztosítanak, azonban a szerszámátmérő növekedésével (különösen Ø10 mm felett) a beruházási költségük drasztikusan megemelkedik. Ezzel szemben a hagyományos váltólapkás fúrók kedvezőbb költségszintet kínálnak, de termelékenységben, furatminőségben, alakhűségben és méretpontosságban elmaradnak tőlük: míg a váltólapkás fúrók jellemzően az IT9–IT10, addig a cserélhető fejű moduláris rendszerek az IT8–IT9 tűrési osztályt teljesítik.
A YG-1 i-ONE Drill rendszere ezt a szakadékot hidalja át. A moduláris, cserélhető fejű fúrórendszer a tömör keményfém fúrók forgácsolási teljesítményét ötvözi a moduláris szerszámok gazdaságosságával. A koncepció alapja, hogy kopás esetén kizárólag a monolitikus keményfém fejet kell cserélni, míg a nagy pontosságú, prémium acélból készült fúrótest több fúrófej-éltartamon keresztül újra használható. Ez jelentősen csökkenti a furatonkénti szerszámköltséget és a raktárkészlet-beruházást.
A cserélhető élű fúrás fejlődési ívében az i-ONE Drill a legfejlettebb kategóriát képviseli:
| Generáció | Jellemzők | Fúrási mélység |
|---|---|---|
| Lándzsafúrók (spade drills) | A legkorábbi cserélhető betétes technológia (eredetileg HSS, később keményfém kivitelben), korlátozott forgácsolási sebességgel és stabilitással. | – |
| Hagyományos váltólapkás fúrók (WCMX / SPMX) | Külső és belső lapkával dolgozó rendszerek, mérsékelt előtolási képességgel és eltérő forgácsolási erővektorokkal. | 2×D, 3×D, 4×D, 5×D |
| Első generációs moduláris fúrók (i-DreamDrill) | Egyszerűbb, V alakú fészekkialakítású, nagy teljesítményű rendszerek. | 3×D, 5×D, 7×D |
| Új generációs i-ONE Drill | Speciális, nagy merevségű, aszimmetrikus fészekkialakítású moduláris fúrórendszer, kifejezetten acélok és öntvények nagy termelékenységű fúrására. | 3×D, 5×D, 8×D |
2. A fúrótest konstrukciója
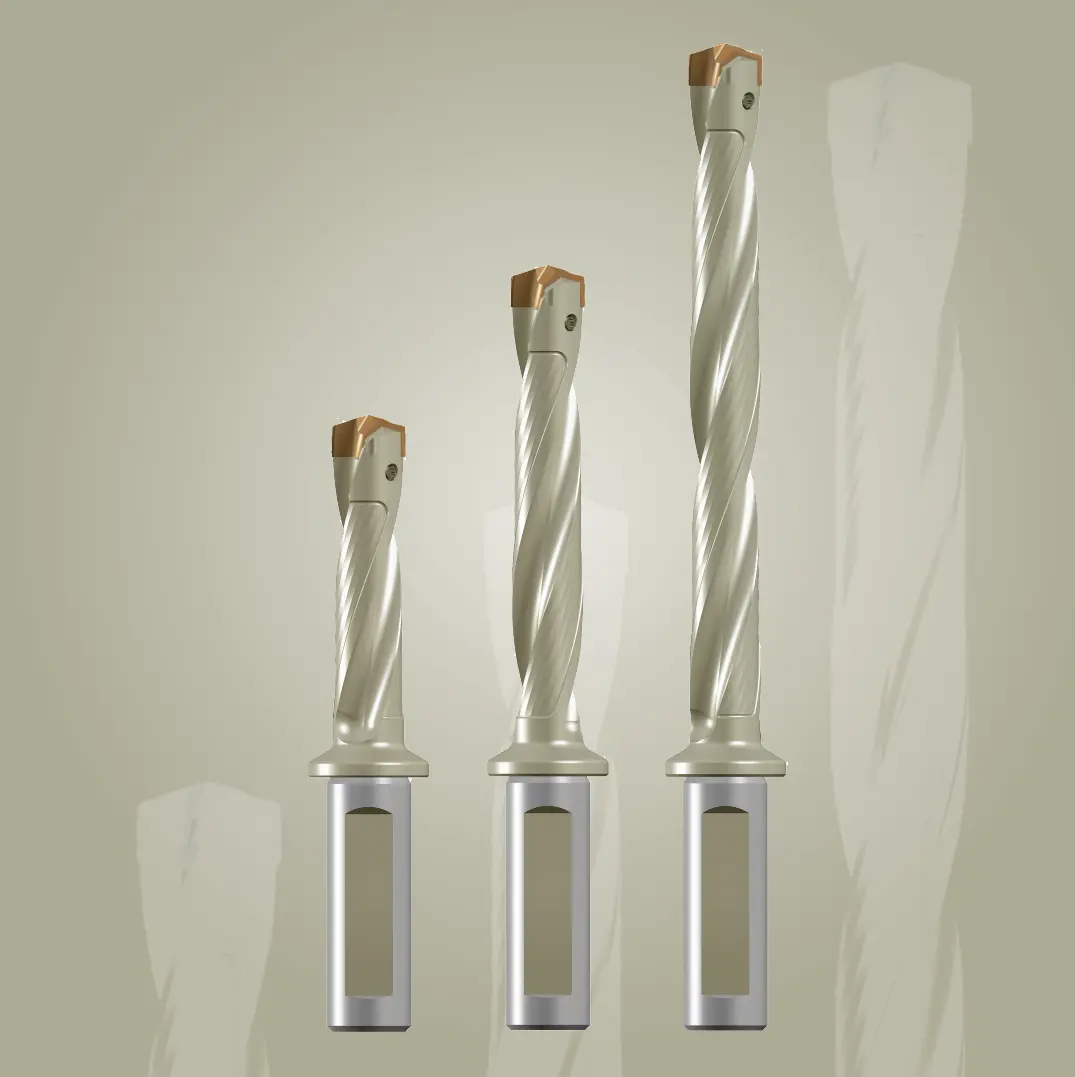
Az i-ONE Drill fúrótestének tervezésekor a folyamatbiztonság és a maximális éltartam elérése volt a fő szempont. A konstrukció műszaki jellemzői közvetlen hatással vannak a megmunkálás stabilitására és a dinamikus igénybevételek elviselésére:
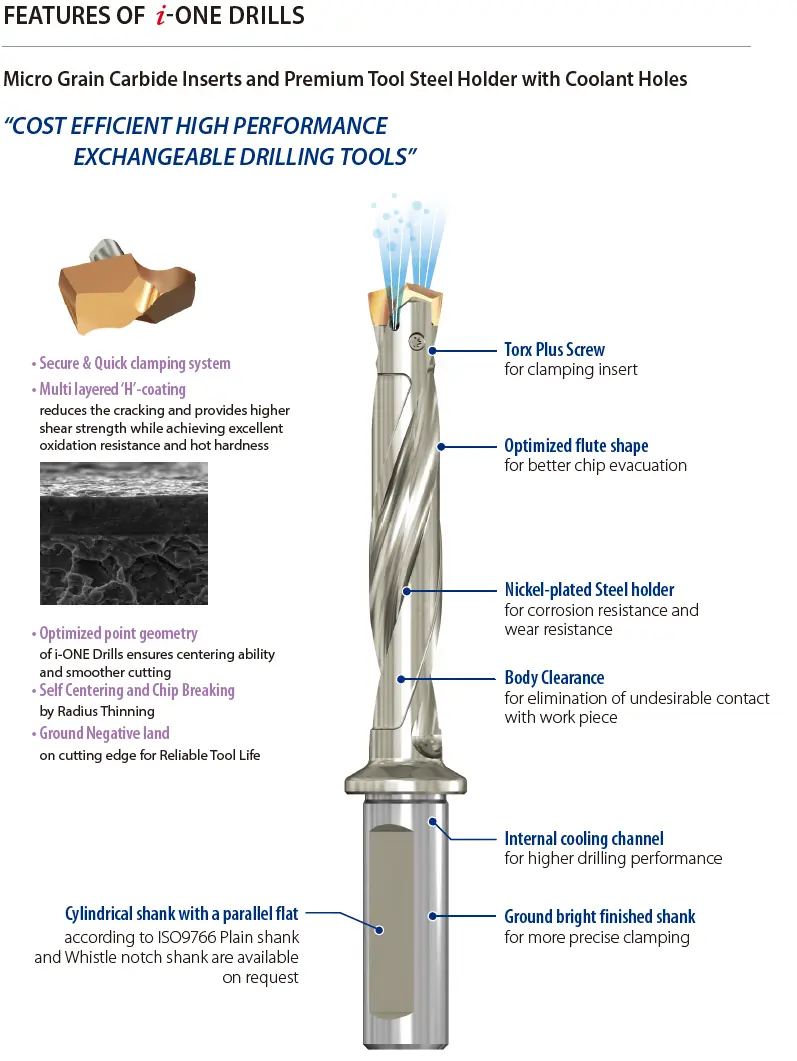
- Prémium acél – a fúrótest anyaga megegyezik a zsugorkötésű szerszámbefogókhoz használt prémium acélcsaláddal. Ez biztosítja, hogy az acél szakítószilárdsága és rugalmassági modulusa mindhárom térbeli irányban azonos legyen. Mivel a fészket jelentős csavaró- és hajlítónyomatékok, valamint axiális és radiális vágóerők terhelik, ez az anyagszerkezet kiküszöböli a hengerlésből, kovácsolásból adódó szövetszerkezeti irányultságok okozta szilárdsági gyengeségeket. Ez kiemelkedő kifáradási határt, repedésállóságot és melegszilárdságot garantál még a terelőlemezek kötegelt fúrásakor jelentkező megszakított forgácsolás során is
- Nikkelezett felületvédő bevonat – a teljes fúrótest kémiai nikkelbevonatot kapott, amely védelmet nyújt a korrózióval és a koptató igénybevétellel szemben, megelőzi a felületi bemaródásokat, valamint megőrzi a szerszám esztétikus megjelenését
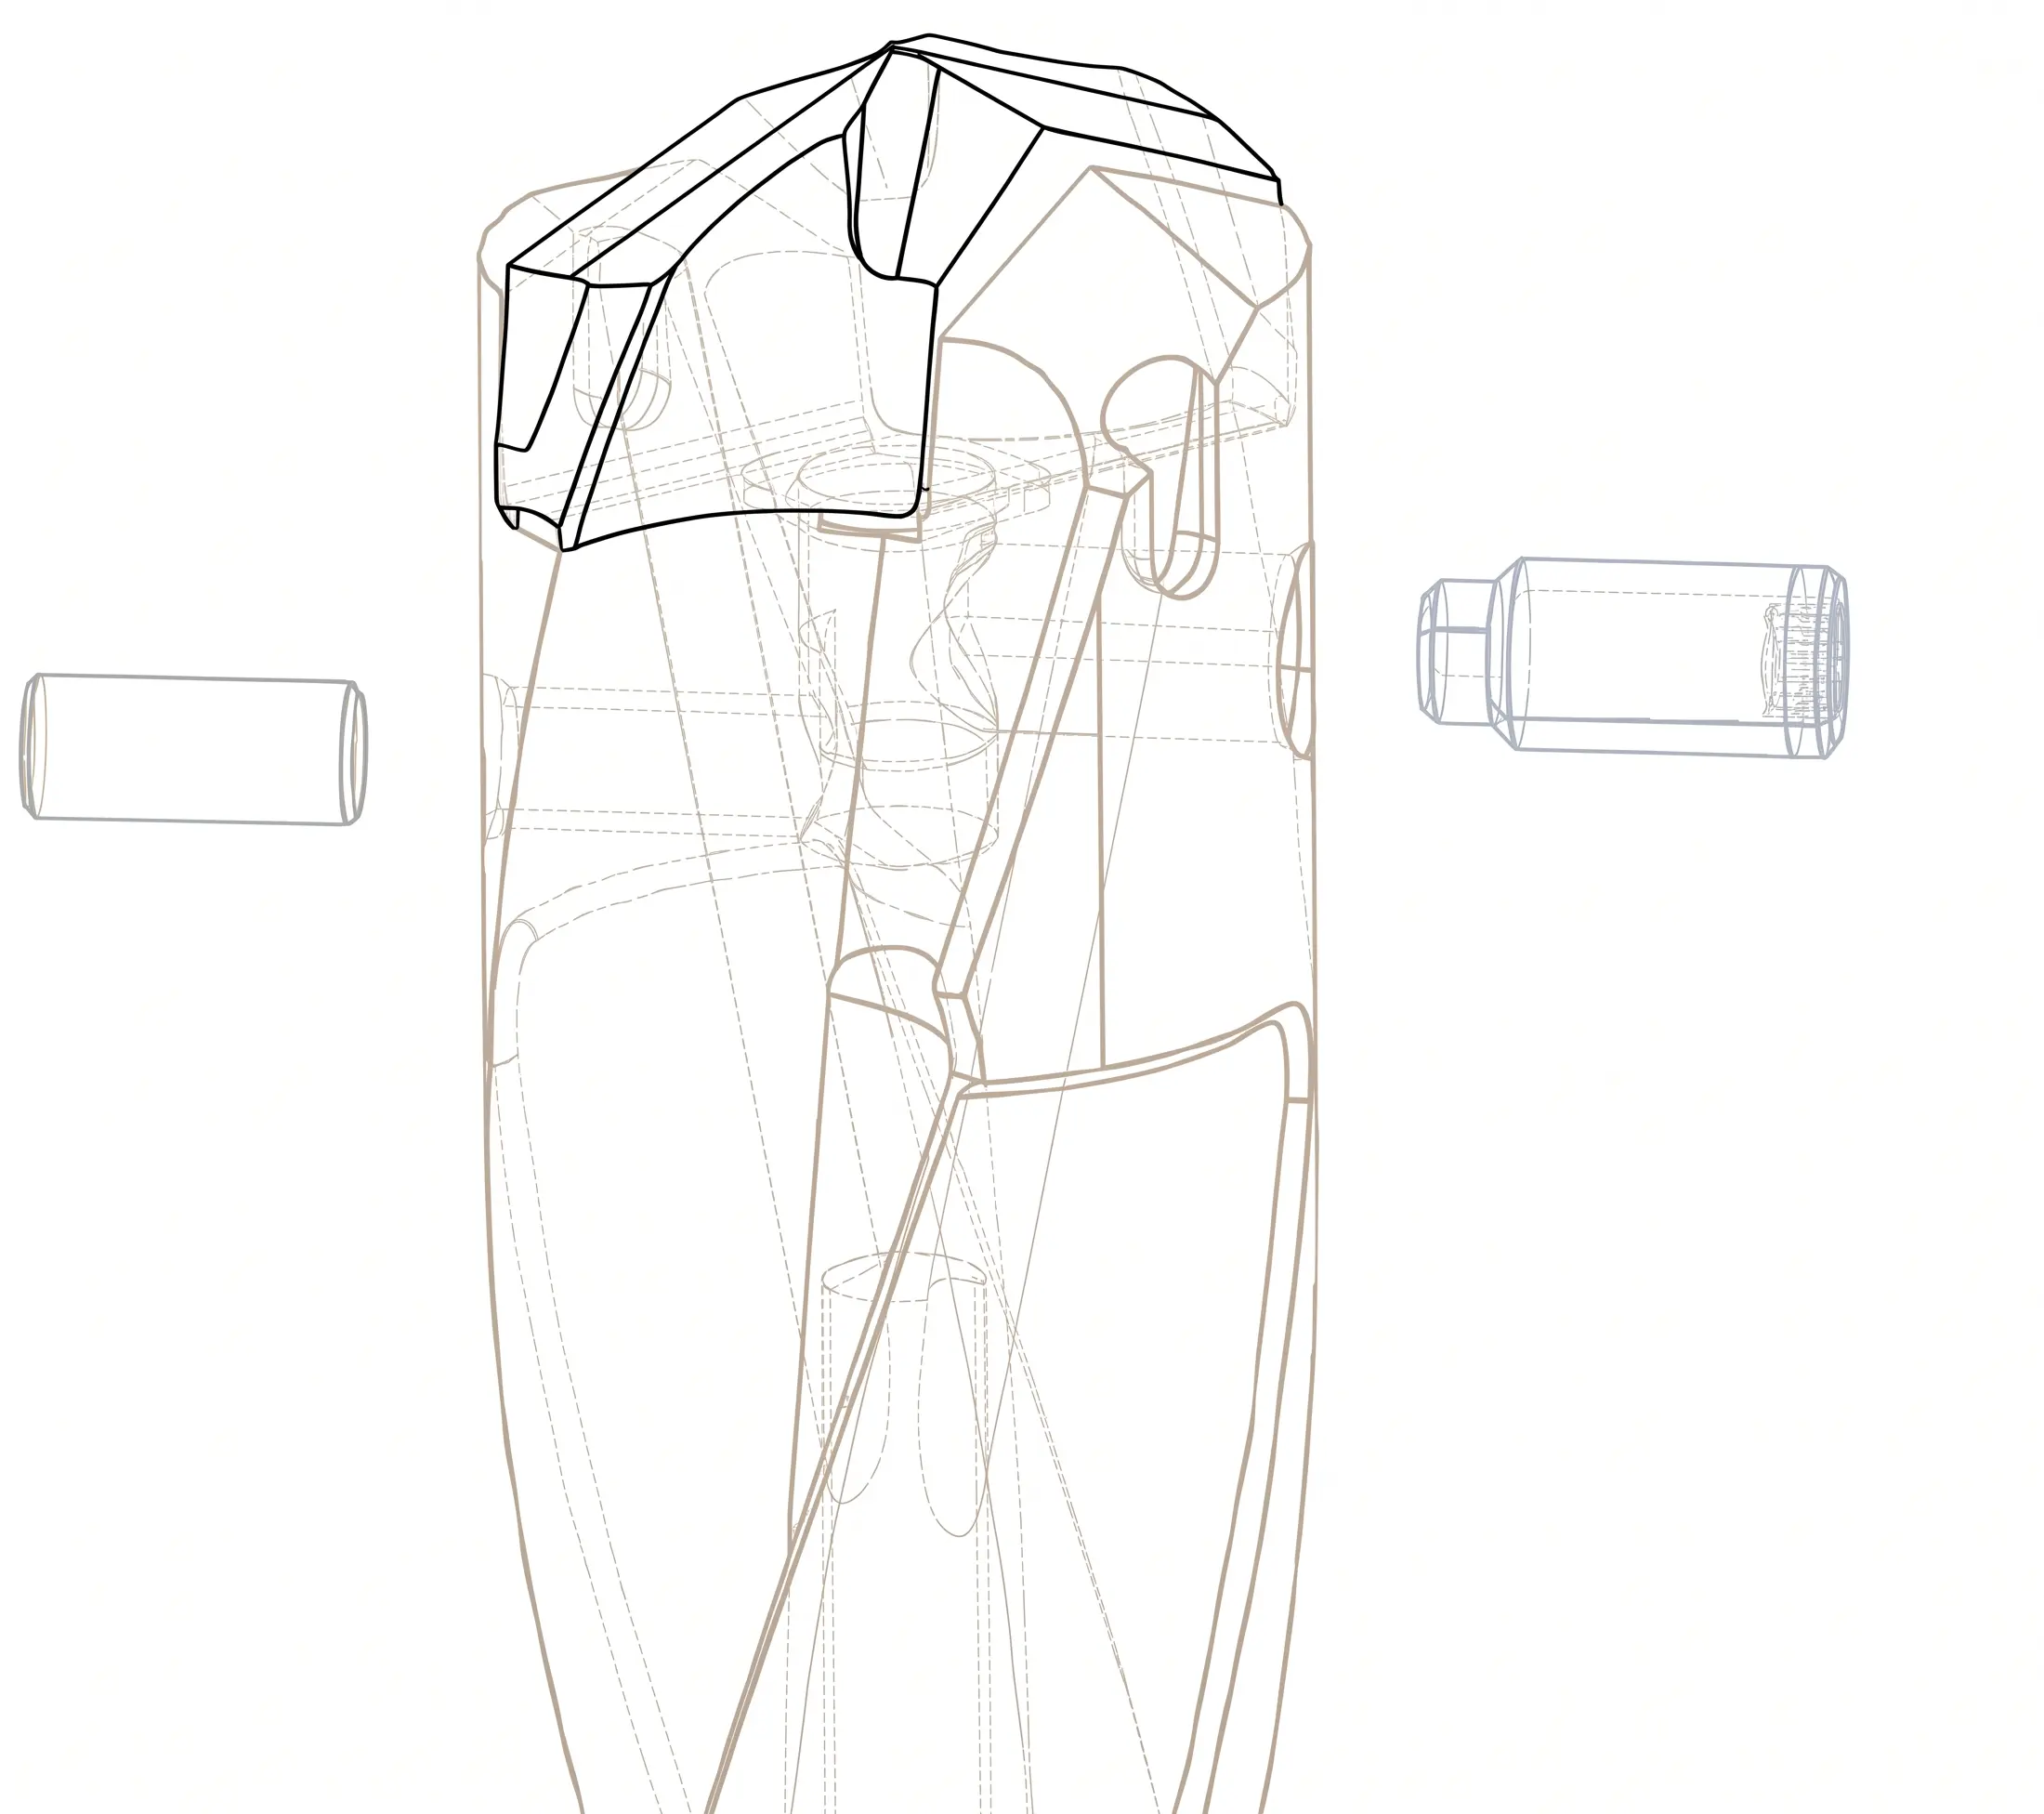
- Belső hűtőcsatornák – a hűtőfolyadékot a fúrótest csatornái közvetlenül a vágóélekhez vezetik. Ez biztosítja a hatékony hőelvezetést a forgácsolási zónából, megelőzi a keményfém fej hősokkját, és támogatja a forgács dinamikus kimosását a mély furatokból
- Optimalizált forgácshorony – a forgácshorony áramlástanilag méretezett geometriája biztosítja a forgács akadálytalan és folyamatos kiürítését, kiküszöbölve a forgács beszorulását és a szerszámtörés kockázatát
- Eltolt fúrótest-átmérő – a keményfém fej mögött a fúrótest átmérője alá van köszörülve, így a fúrótest nem érintkezik közvetlenül a furat falával. A tribológiai előny egyértelmű: míg a tömör keményfém fúrók vezetőélei teljes hosszon támaszkodnak, az i-ONE fúrótest eltolása megakadályozza a súrlódásból eredő túlhevülést, a hideghegedést, a szerszámtest és a furatfal karcolódását, valamint a forgács megszorulását a horonyban
3. Keményfém fej és csúcsgeometria
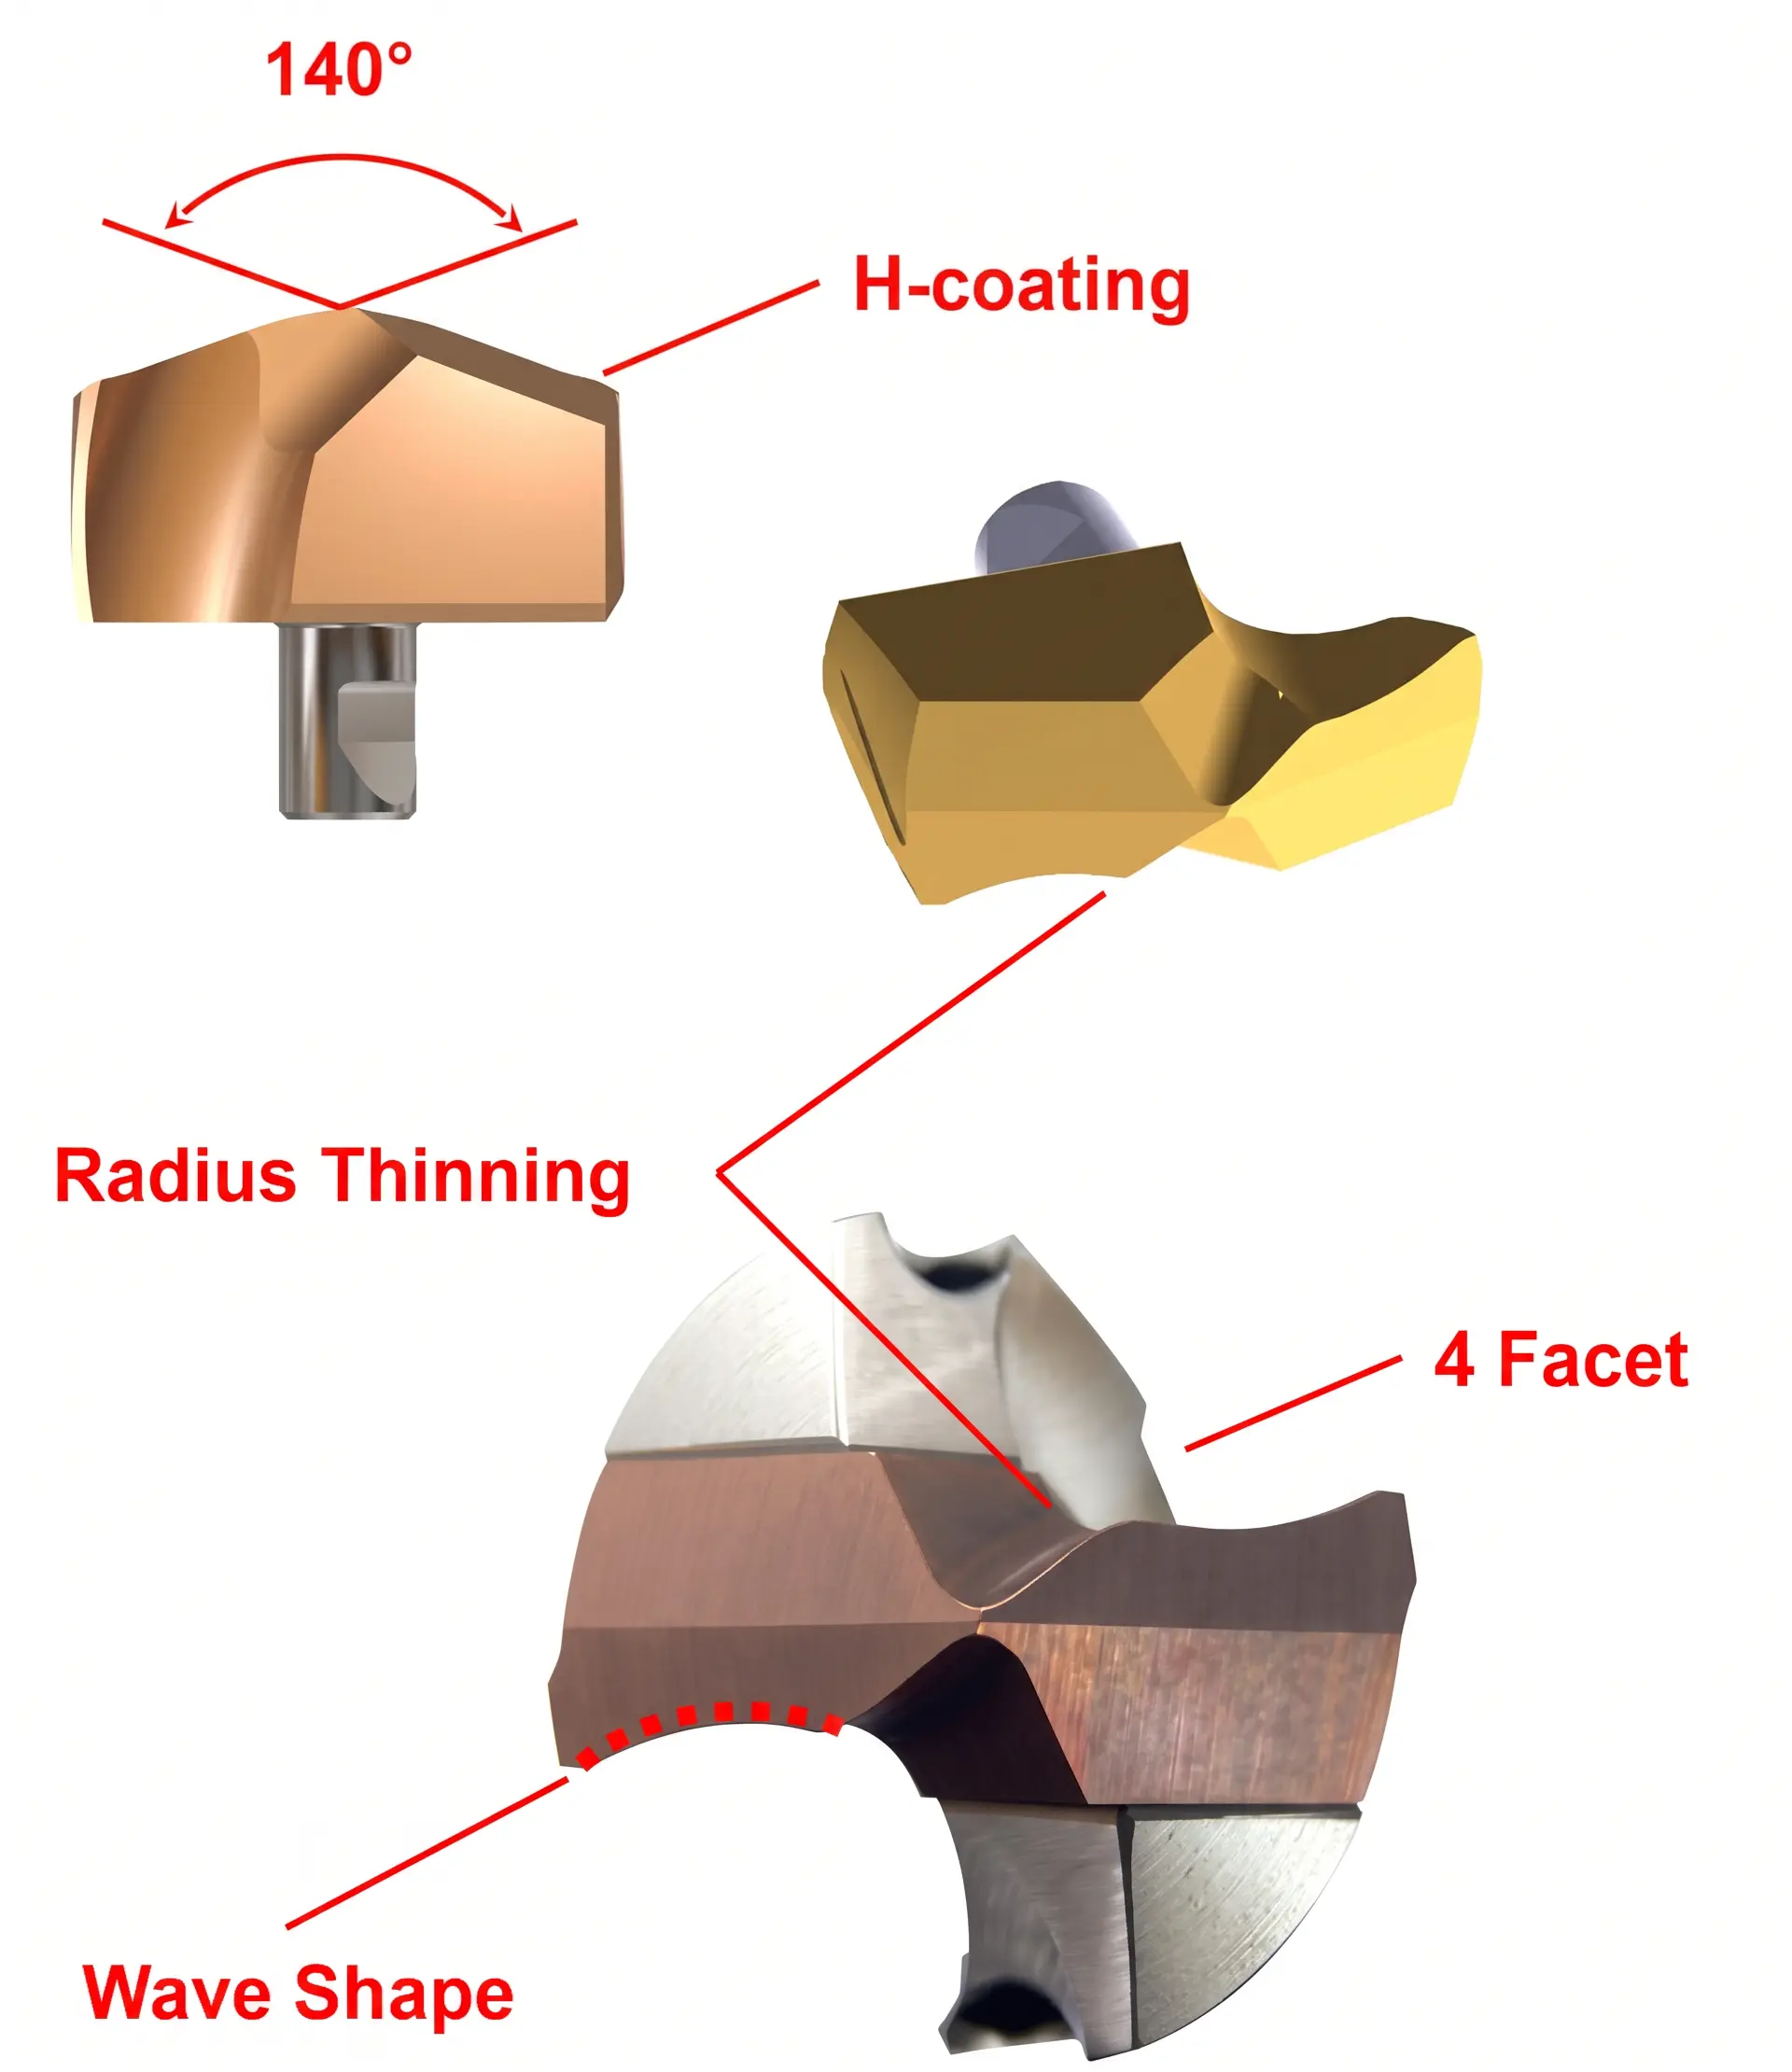
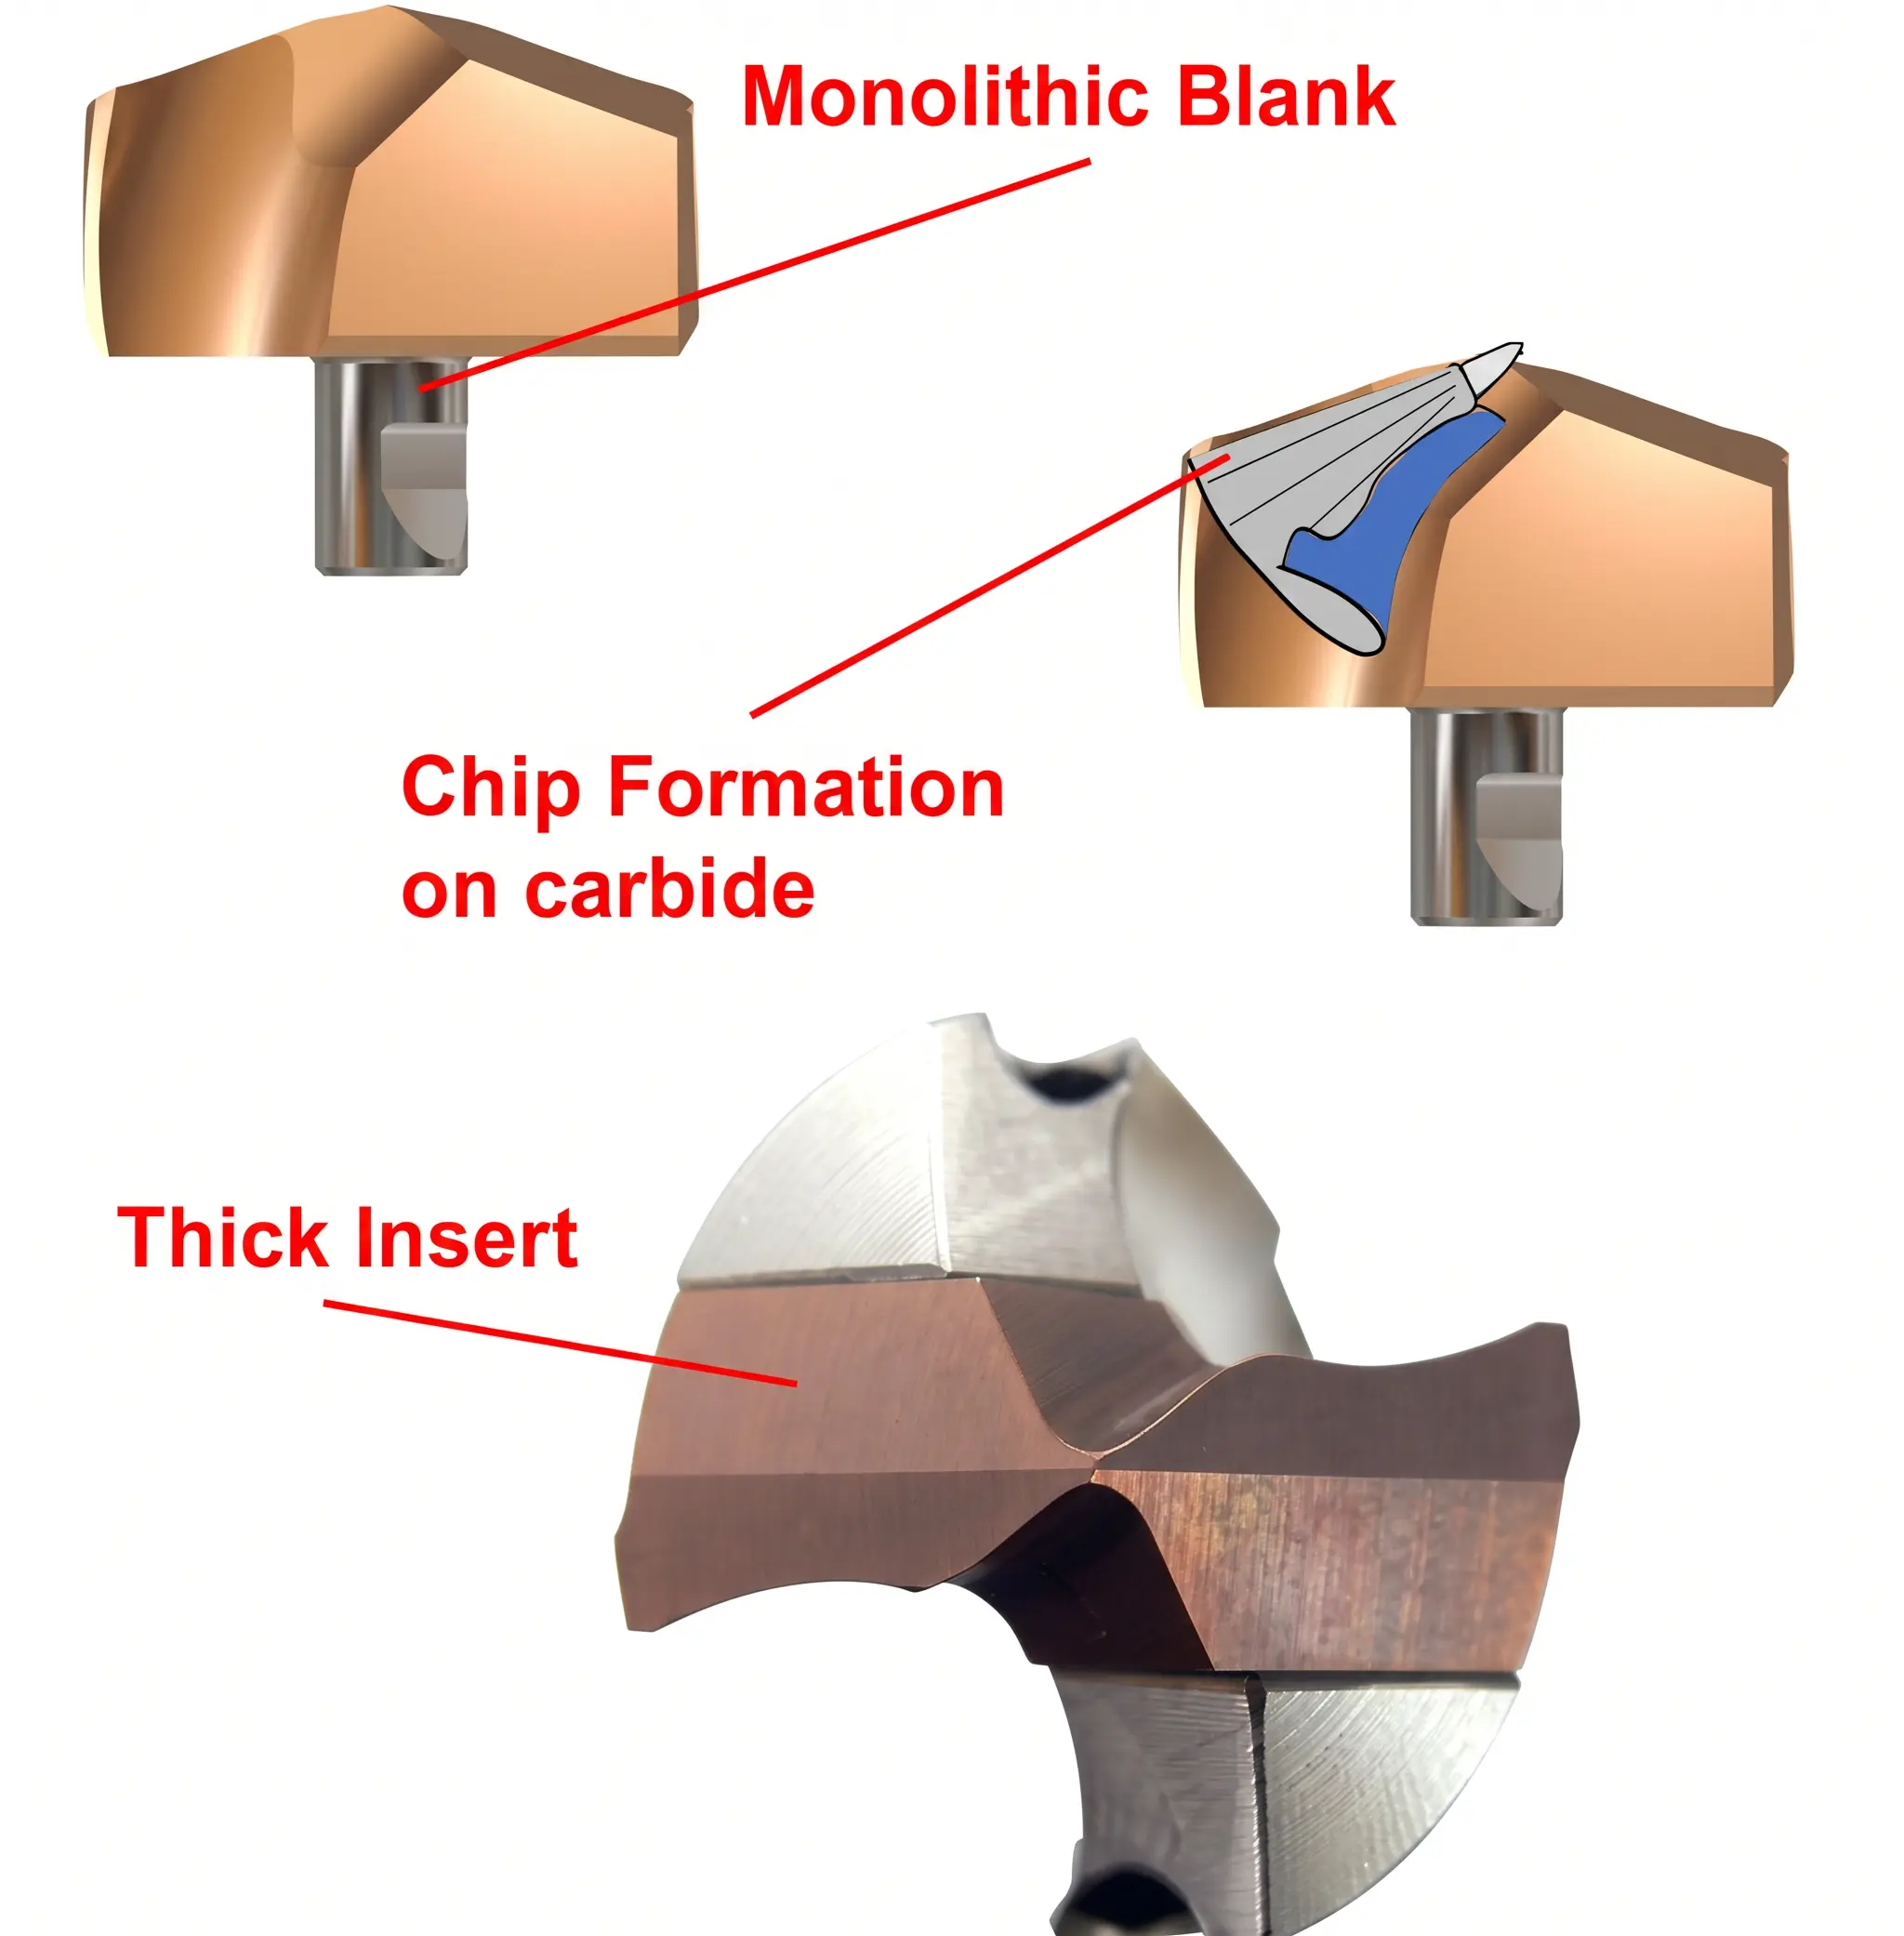
Az i-ONE Drill vágófeje egyetlen szilárd egységet képez, amely a tömör keményfém fúrók legfejlettebb precíziós geometriai elemeit hordozza magában:
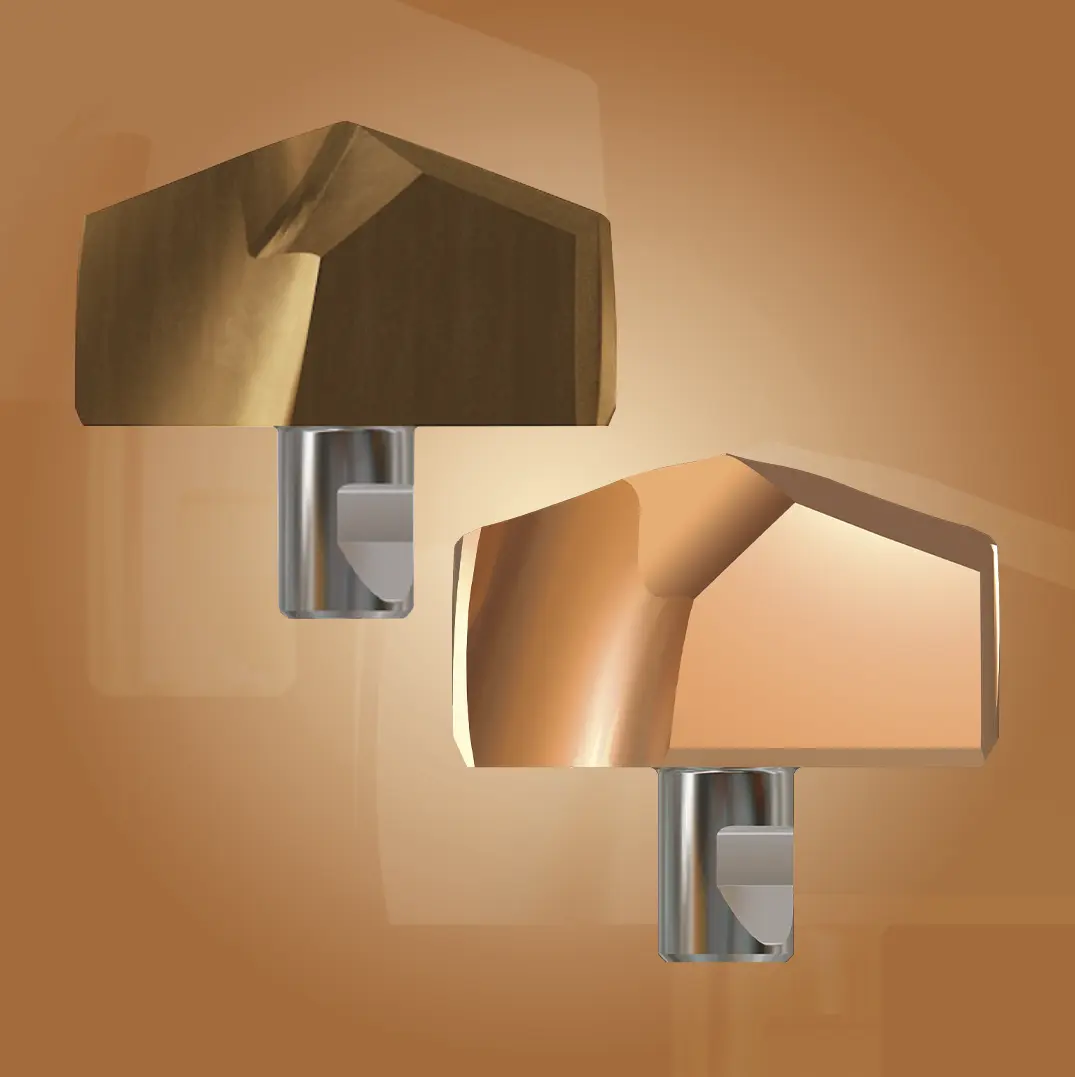
- Monolitikus, szinterezett keményfém szerkezet – a fej egyetlen szinterezett keményfém darabból készül. Nem tartalmaz forrasztott vagy menetes csatlakozási pontokat, ami teljesen kiküszöböli a hő- vagy feszültségkoncentrációból adódó gyenge pontokat
- Vastag lapkialakítás – a megnövelt lapkavastagság kiemelkedő hajlító- és törőszilárdságot biztosít. Ez a kialakítás lehetővé teszi komplex forgácstörő geometriák alkalmazását, és nagy előtolások mellett is kizárja a lapkatörést
- Forgácsképzés a keményfémen – a forgácsképződés és a forgácsalakítás teljes folyamata a keményfém fejen megy végbe. Ez megvédi az acél fúrótestet a koptató hatású forgácsáramlástól és az eróziótól
- Mikroszemcsés keményfém és többrétegű H-bevonat – a finomszemcsés keményfém szubsztrát és a többrétegű PVD H-bevonat kombinációja magas nyírószilárdságot, kiváló oxidációs ellenállást, melegkeménységet és hősokkállóságot nyújt
- 140°-os csúcsszög – optimális élstabilitást biztosít, és átmenő furatok esetén minimálisra csökkenti az alkatrész kilépő oldalán képződő sorját
- 4 lapos csúcsgeometria – kiváló önközpontosító képességet biztosít, ezáltal stabil fúrást és méretpontos furatkezdést tesz lehetővé nagy előtolások vagy instabil megmunkálási körülmények mellett is
- Rádiuszos csúcskiképzés – a keresztél visszaköszörülése csökkenti az axiális előtolóerőt, lágyabb forgácsolási folyamatot eredményez, csökkenti a főorsó terhelését és javítja a központosítást
- Hullámos vágóél – csökkenti a forgatónyomaték-igényt, egyenletesebbé teszi a forgácsolóerő eloszlását és optimalizálja a forgácsalakítást
- Köszörült negatív élszalag – a vágóél mentén kiképzett negatív védőélezés mikroszerkezeti szilárdságot ad a vágóélnek, és megakadályozza a kagylós kitöredezést nehéz és megszakított forgácsolási körülmények között
4. Moduláris rendszer és fejcsere
A maximális éltartam, a pontos központosítás és a gyors szerszámcsere érdekében az i-ONE Drill egyedi rögzítési és pozicionálási mechanizmust alkalmaz.
Szerelési elemek és rögzítési mechanizmus:
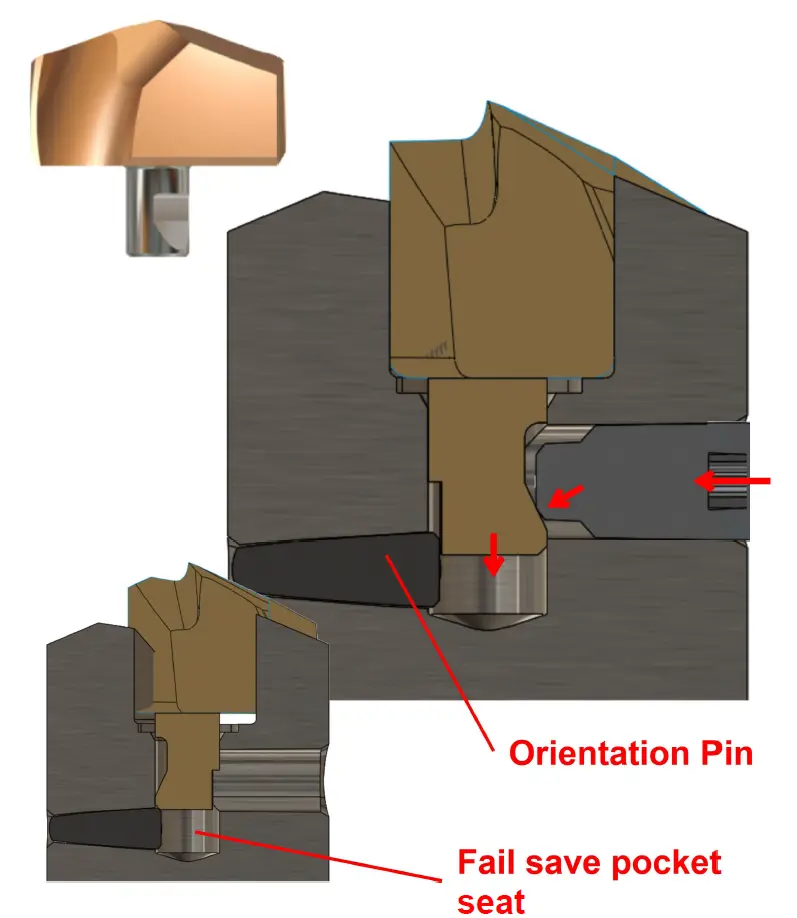
- Precíziós fészekkialakítás és fúrótest – a fúrótest fészke aszimmetrikus felfekvő felületekkel rendelkezik a forgatónyomaték maximális átadásához
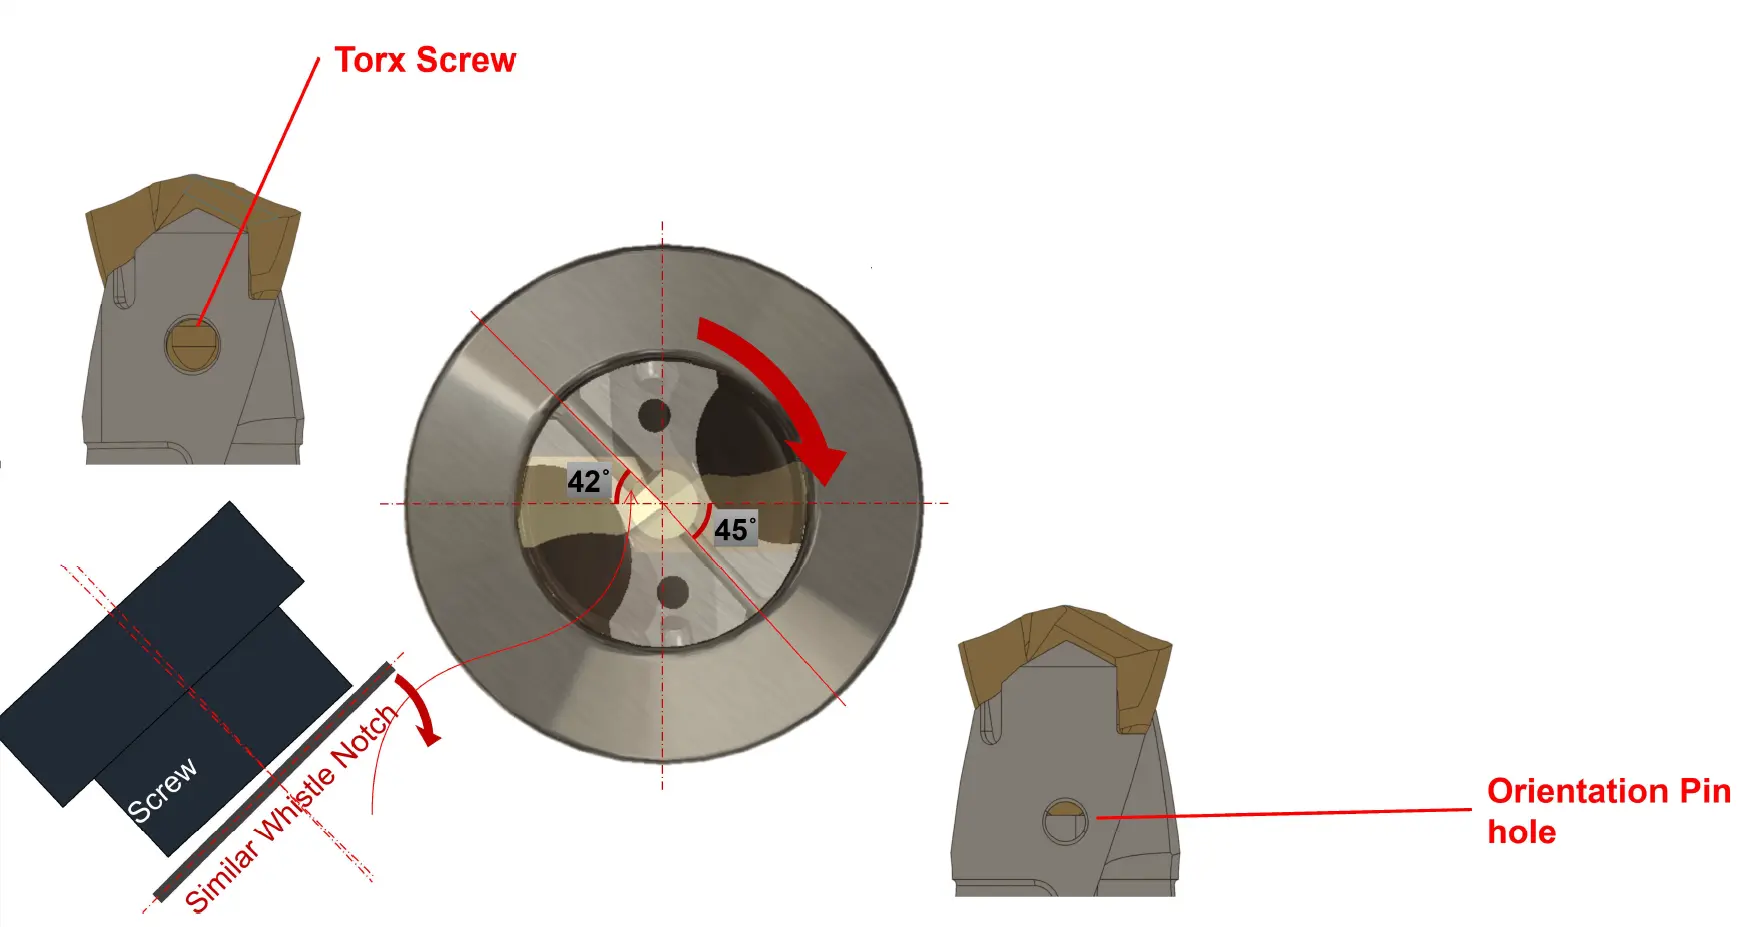
- Oldalirányú rögzítés Torx csavarral – a rögzítés az oldalsó Torx csavar meghúzásával történik. A csavar az excentrikus kialakítás révén nem csupán tengelyirányban húzza lefelé a fejet, hanem – a „whistle notch” ékhatásához hasonlóan – elforduló mozgást is generál. Ez az összetett erővektor aktívan a fészek pozicionáló felületeire préseli és feszíti a fejet
- Orientációs csap – a fészekben elhelyezett csap a fej hátoldalán lévő horonyba illeszkedik. Ez a tévesztésmentes orientációs rendszer fizikailag megakadályozza a fej 180°-kal elfordított vagy helytelen beszerelését
5. Méretválaszték
Az i-ONE Drill méretválasztéka és modularitása optimalizált raktárkészlet-gazdálkodást tesz lehetővé a termelőüzemek számára:
- Átmérőtartomány – metrikus Ø10,00–33,99 mm
- Fúrási mélységek – 3×D, 5×D és 8×D kivitelek
- Szárkialakítás – a fúrótestek ISO 9766 szerinti száralakkal készülnek, köszörült homlokfelülettel a pontos felfekvésért és a tengelyirányú megtámasztásért
- Méretsorozatok – a fúrótestek és a fejek méretcsoportokba vannak osztva (pl. S12 sorozat: Ø12,00–13,99 mm, S16 sorozat: Ø16,00–17,99 mm, S26 sorozat: Ø26,00–27,99 mm). Egy adott fúrótest fészkébe több különböző átmérőjű fej is illeszkedik
A rendszer bevezetésekor a 25 és 32 mm-es szárátmérőjű fúrótestek szigorúan követték az ISO 9766 szabványt, amely a szerszámbefogó köszörült homlokfelületi felfekvését igényelte. Ezért Weldon-befogókban történő használatukhoz speciális átalakító adapterre volt szükség, mivel a standard Weldon-befogókat marószerszámokhoz tervezték, és nem rendelkeznek finomköszörült homlokfelülettel. Az újabb generációs fúrótesteknél a hengeres illesztőfelületet úgy módosították, hogy kiegészítő adapter nélkül, közvetlenül is biztonságosan rögzíthetők a standard Weldon-befogókban.
6. Anyagok és alkalmazások
Az i-ONE Drill elsődlegesen a nagy igénybevételű ipari fúrási feladatokra lett optimalizálva acél és öntvény alapanyagok esetén.
Ötvözetlen acélok, gyengén és erősen ötvözött acélok, nemesíthető és szerszámacélok (pl. Ck45 / 1045, 42CrMo4, Cf53).
Szürkeöntvények (GG), gömbgrafitos (GGG) és temperöntvények.
Fő ipari alkalmazási területek:
- Acélszerkezet-gyártás – I- és L-acélgerendák fúrása speciális acélszerkezeti fúrógépeken (pl. Kaltenbach, Peddinghaus, Voortman, Ficep)
- Hőcserélők és kazánok gyártása – csőlemezek – jellemzően 50–75 mm vastag szénacél lemezek fúrása, amelyeket gyakran korrózióálló, nehezen forgácsolható Inconel, Hastelloy vagy duplex bevonattal látnak el
- Hőcserélők és kazánok gyártása – terelőlemezek – vékonyabb, kötegbe rakott és gyakran összehegesztett lemezek fúrása. A lemezek közötti légrések miatt a forgácsolás megszakítottá válik, ezért itt az i-ONE nagy merevsége és védőélezése elengedhetetlen
- Általános gépgyártás – hidraulikus alkatrészek, kerékagyak, valamint vegyipari és olajipari berendezések elemeinek sorozatgyártása
7. Összegzés
A korszerű furatmegmunkálásban a termelékenységet nem kizárólag az alkalmazható forgácsolási paraméterek határozzák meg. A szerszám éltartama, a folyamatstabilitás, a szerszámcserék gyakorisága és az egy furatra jutó megmunkálási költség egyaránt meghatározó tényezők. A YG-1 i-ONE Drill ezekre a szempontokra kínál átgondolt műszaki megoldást, egyesítve a tömör keményfém fúrók forgácsolási teljesítményét a cserélhető fejű rendszerek gazdasági előnyeivel.
Az optimalizált csúcsgeometria, a merev fúrótest, a hatékony belső hűtés és a precíz fejpozicionálás együttesen biztosítják a stabil forgácsolási feltételeket. A cserélhető keményfém fej lehetővé teszi a fúrótest többszöri felhasználását, ezáltal csökkenthető a szerszámköltség és a szerszámcseréhez kapcsolódó állásidő. A rendszer különösen az acél- és öntöttvas alkatrészek sorozatgyártásában, valamint a nagyobb átmérőjű furatok megmunkálásánál jelenthet gazdaságos alternatívát.
A fúrás gazdaságosságát végső soron nem önmagában a szerszám beszerzési ára, hanem az egy megfelelő minőségű furatra jutó teljes megmunkálási költség határozza meg. A YG-1 i-ONE Drill moduláris konstrukciója, nagy teljesítményű keményfém geometriája és újrafelhasználható fúróteste lehetőséget teremt ennek optimalizálására, miközben a megmunkálási pontosság és a folyamatbiztonság követelményei is teljesíthetők.