 HUF


Gold-P HSS-E fúró
DLGP195 - 5% kobalt tartalommal
 Időszaki
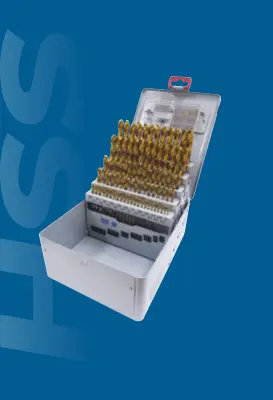
Gold-P HSS-E fúrókészletek
DLGP195SET1-4
Időszaki
HSS-Co8 NC központfúrók, rövid kivitel
D2306 - 90°-os / D2307 - 120°-os
Időszaki
HSS-E csigafúró
DT600 / DT692 / DT693 - Extra hosszú (TiAlN)
Időszaki
HSS-E gépi menetformázó
TD703 - M
Időszaki
Vásárolj CPT menetmarót, és használd fel ezt a kupont 15% extra kedvezményért!
A kupont 2026.10.31. -ig tudod felhasználni.
TLRCPT15
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.


Később...
Add meg a keresendő kifejezést...
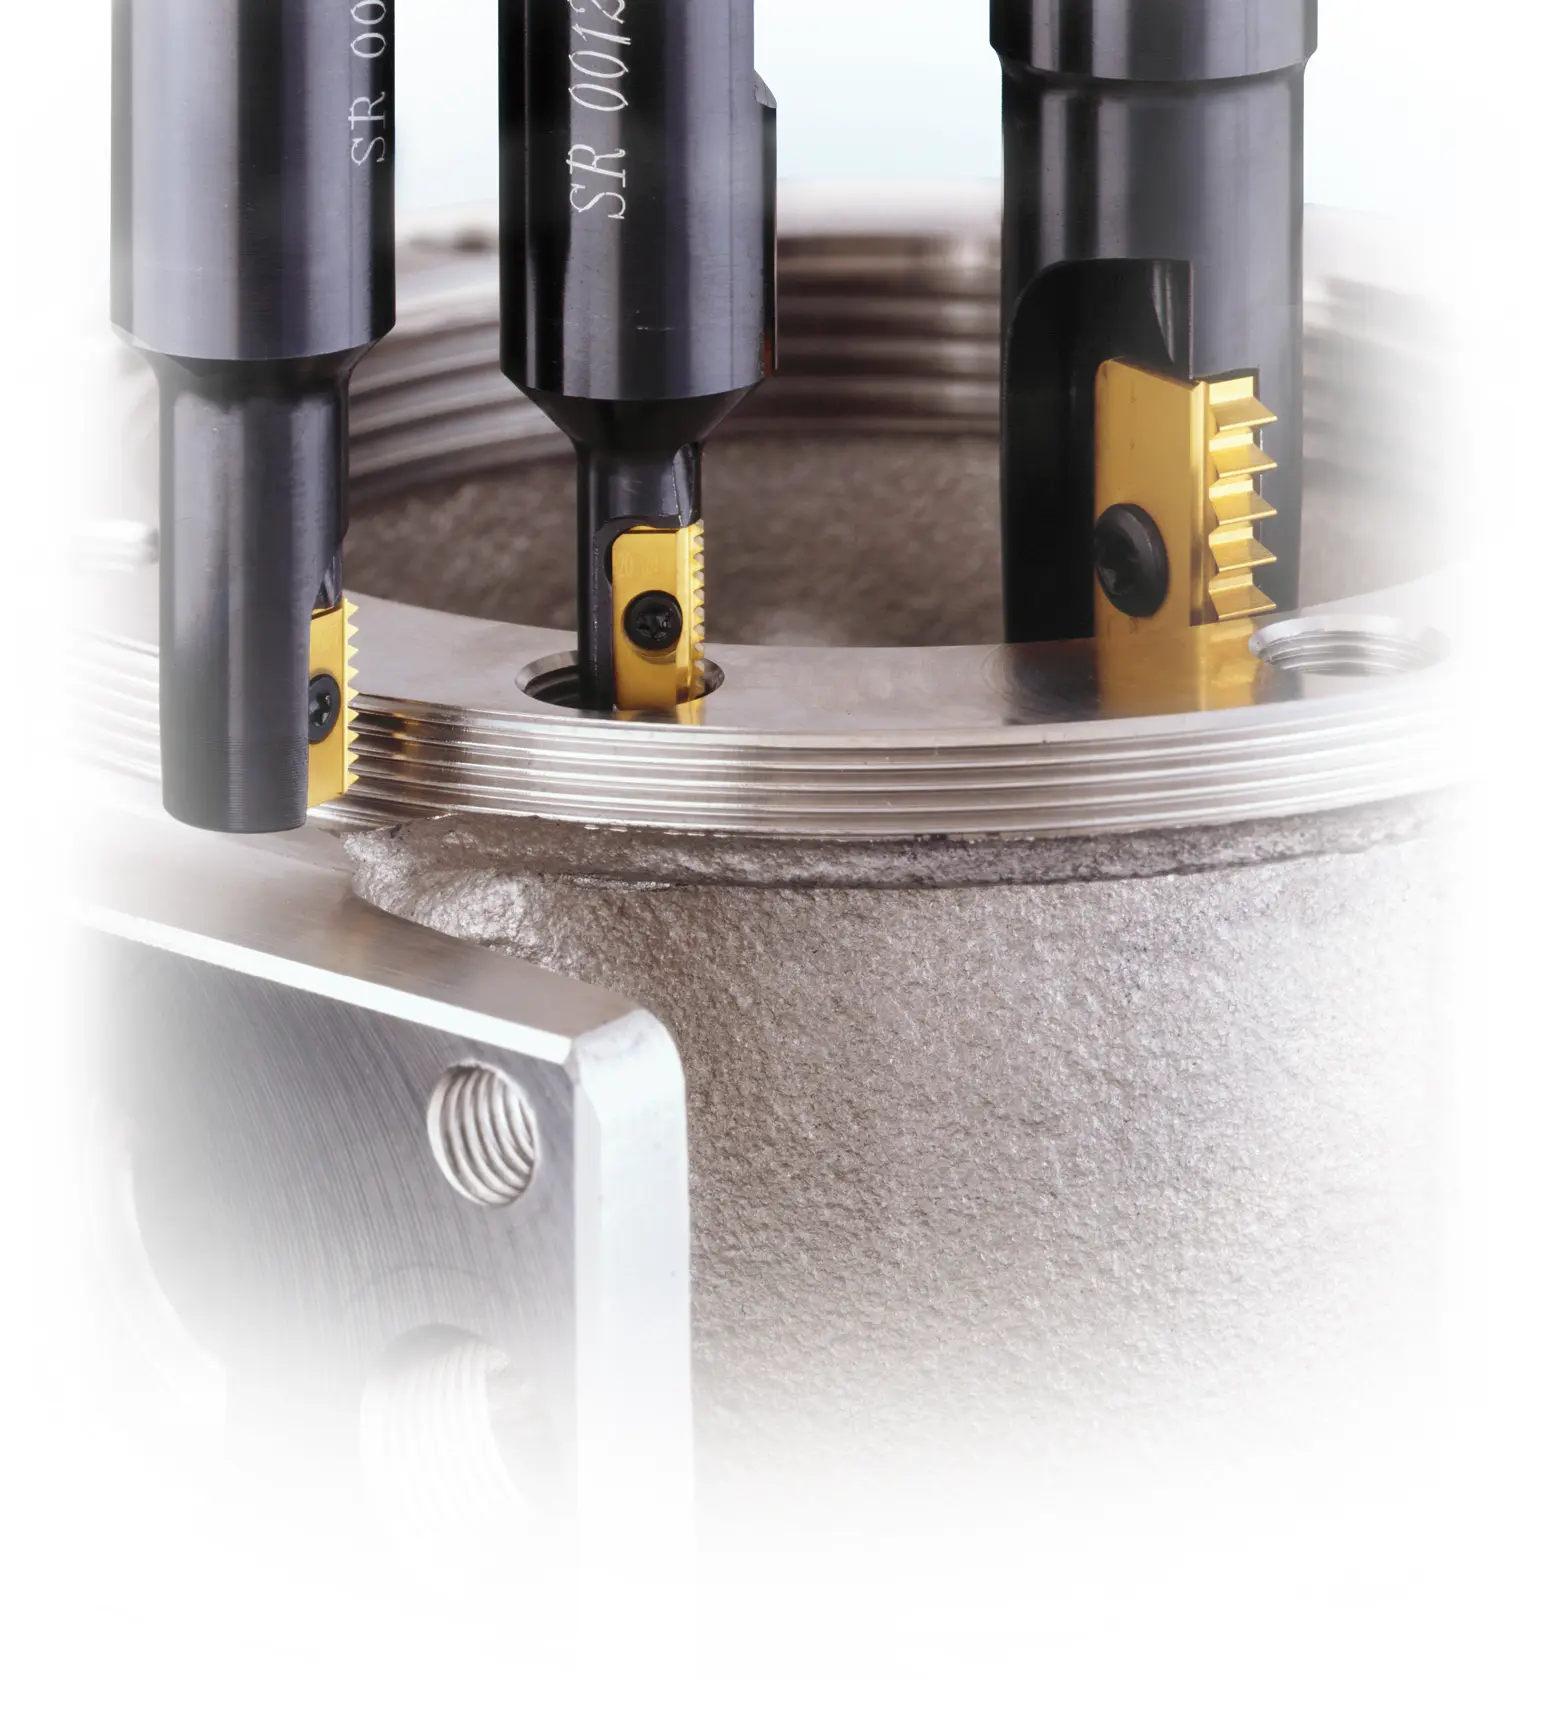
Maximális termelékenység és precízió a menetmarásban – A Carmex / C.P.T. váltólapkás szerszámcsalád
A blog tartalma
1. Bevezetés: miért érdemes újragondolni a menetkészítést?
A korszerű CNC-megmunkálási folyamatokban a menetkészítés az egyik legnagyobb kockázatot hordozó, jellemzően utolsó művelet. A hagyományos menetfúrás és menetmetszés során fellépő szerszámtörés nem csupán ciklusidő-veszteséget okoz, hanem a nagy értékű alkatrész selejtezéséhez vagy a beszorult szerszámcsonk költséges és időigényes, szikraforgácsolással történő eltávolításához vezethet. Nagy menetátmérők esetén a menetfúrók rendkívül magas forgatónyomaték-igénye túlterheli a CNC-megmunkálóközpontok főorsóját, miközben a tömör keményfémből vagy HSS-ből készült nagyméretű szerszámok beszerzési és készletezési költsége indokolatlanul magas.
A CNC helikális interpolációs menetmarás ezzel szemben kinematikai alapon reformálja meg a menetkészítést: a szerszám háromtengelyes, szinkronizált mozgással (az X–Y síkbeli körinterpoláció és a Z-tengelyes, menetemelkedésnek megfelelő lineáris elmozdulás kombinációjával) alakítja ki a kívánt menetprofilt. A Carmex / C.P.T. cserélhető váltólapkás rendszer erre a technológiára épül. A többfogú keményfém lapkák és a moduláris szerszámkialakítás révén a rendszer maximális megmunkálási rugalmasságot, kiváló felületminőséget (Ra) és a nagy átmérőjű menetek kiemelkedően gazdaságos sorozatgyártását biztosítja.
| Kihívás a hagyományos menetkészítésnél | A Carmex / C.P.T. váltólapkás rendszer technológiai megoldása |
|---|---|
| Magas alkatrész-selejtezési kockázat: szerszámtörés esetén a menetfúró a furatba szorul, eltávolítása csak szikraforgácsolással lehetséges. | Nincs beszorulási kockázat: a szerszámátmérő kisebb a menet magátmérőjénél, így szerszámhiba esetén a munkadarab sérülésmentesen megmenthető. |
| Rendkívül magas szerszámköltségek: a nagyméretű HSS/tömör keményfém menetfúrók csere- és élezési költsége magas. | Költséghatékony váltólapkák: cserélhető, több élű keményfém lapkák; a vágóél kopásakor a szerszámtartót nem kell cserélni. |
| Alacsony forgácsolási sebesség (vc): a menetfúrás kinematikája korlátozza a vágósebességet és a termelékenységet. | Magas forgácsolási sebesség (vc): a keményfém alapanyag és a PVD-bevonatok révén többszörös forgácsolási sebesség érhető el. |
| Nagy forgatónyomaték- és gépteljesítmény-igény: a teljes profilt egyszerre forgácsoló menetfúró túlterheli a főorsót. | Alacsonyabb gépteljesítmény-igény: a kisebb radiális fogásvétel miatt a nagy átmérőjű menetek kisebb teljesítményű gépeken is elkészíthetők. |
| Kötött menetirány és profil: külön szerszám szükséges a balos/jobbos, illetve a belső/külső menetekhez. | Rugalmas programozhatóság: ugyanazzal a szerszámmal és lapkával jobbos és balos, valamint számos profilnál belső és külső menet is megmunkálható. |
2. Műszaki innovációk és a működés előnyei
A Carmex / C.P.T. cserélhető váltólapkás rendszer nem csupán katalógusadatok összessége, hanem a forgácsolási erők pontos geometriai kiegyensúlyozásán alapuló mérnöki konstrukció:
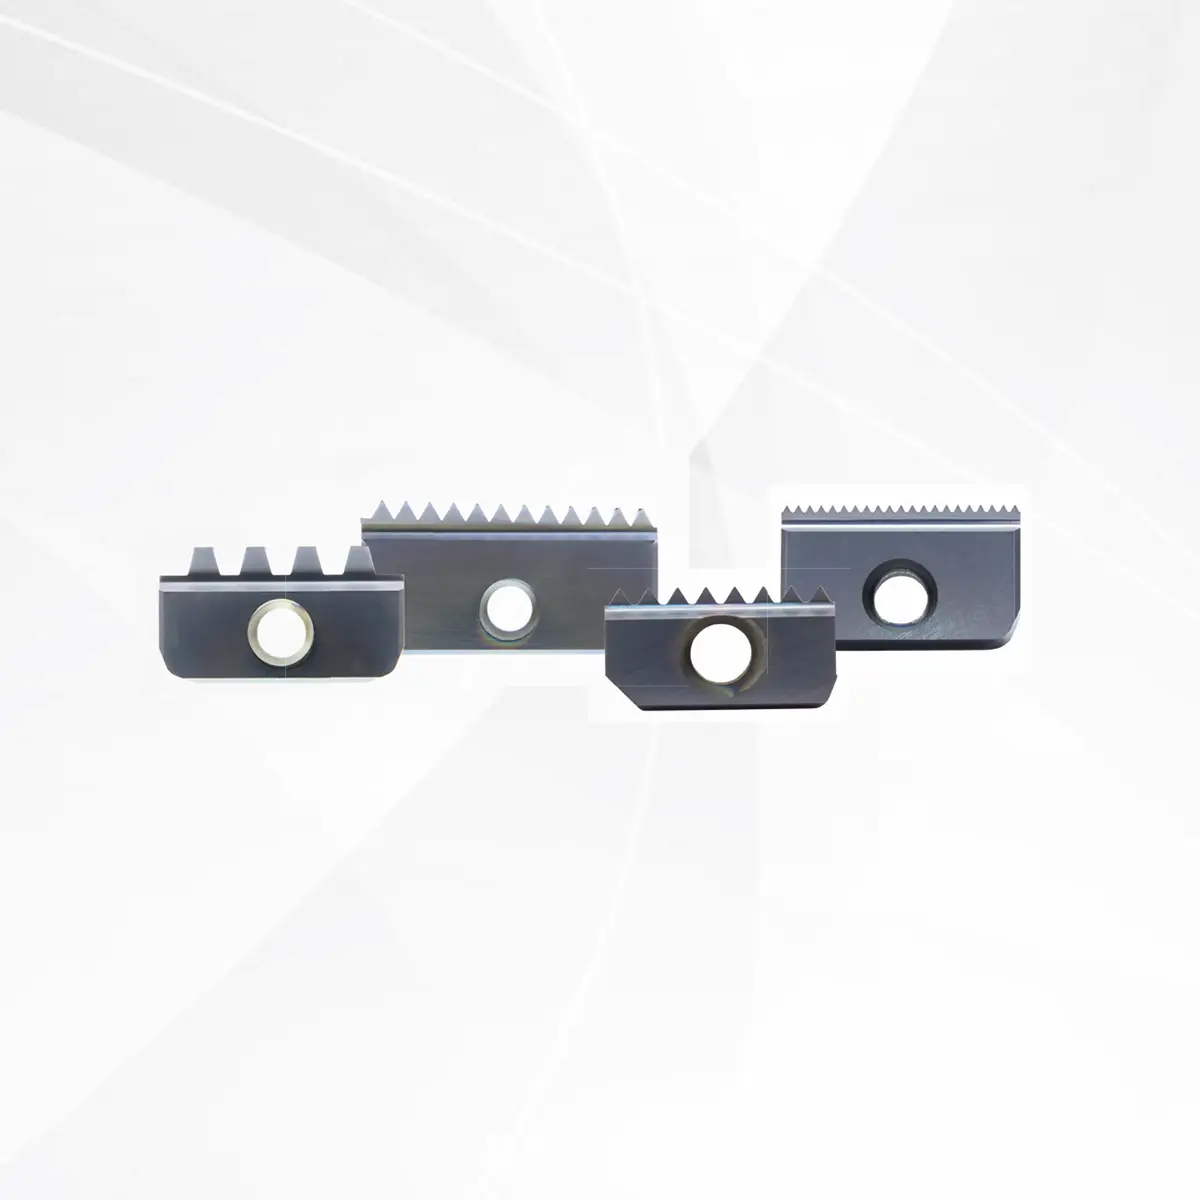
- Kétoldalas váltólapkák – a lapkák többsége két teljes értékű vágóéllel rendelkezik, ami felezi az egy élre jutó lapkaköltséget. Számos szimmetrikus menetprofilnál (pl. Whitworth, BSP, PG) ugyanaz a lapka belső és külső menetek megmunkálására egyaránt alkalmas
- Prizmás lapkarögzítés – a lapka fészekfelületén és hátoldalán kiképzett precíziós, V alakú prizmás profil mechanikusan reteszeli a lapkát a szerszámtartóban. Ez a geometria közvetlenül a szerszámtartó tömegébe vezeti át a helikális interpoláció során ébredő nagy radiális forgácsolóerőket és az azokkal egyidejű tengelyirányú előtolóerőket. A prizmás megtámasztás dinamikusan váltakozó forgácsterhelés mellett is megelőzi a lapka mikromozgásait, a mikrokipattogzást és a fészek berágódását
- Egyfogásos menetkészítés – a többfogú lapkageometria lehetővé teszi a teljes menetprofil kialakítását egyetlen, 360°-os helikális körülfordulással, ami jelentős ciklusidő-csökkentést eredményez
- Zsákfurat-megmunkálás a furatalj közvetlen közelében – a szerszám homlokkialakítása és a lapka elhelyezkedése biztosítja a teljes értékű menetprofil megmunkálását a zsákfurat aljától vagy vállától számított mindössze egyetlen menetemelkedésnyi távolságig
- Irányfüggetlenség a CNC-programozásban – a szerszámtartók és a váltólapkák geometriája szimmetrikus, így a jobbos és balos menetek megmunkálása kizárólag a CNC-szerszámpálya módosítását igényli, kiegészítő szerszámpozíciók nélkül
- Csökkentett gépnyomaték-szükséglet – mivel a forgácsolási keresztmetszet egy adott pillanatban csak a lapka fogainak érintkezési pontjaira korlátozódik, a forgatónyomaték-igény töredéke a menetfúrásénak. Ez lehetővé teszi az M30-nál nagyobb menetek biztonságos megmunkálását kisebb teljesítményű CNC-megmunkálóközpontokon is
3. Termelékenység, költségcsökkentés és gazdaságosság
A váltólapkás menetmarási technológia bevezetése közvetlenül és mérhetően javítja a megmunkálócellák gazdaságossági mutatóit és a darabköltségeket:
- Szerszámköltség-csökkentés – a cserélhető keményfém lapkás koncepció révén kopás esetén kizárólag a lapkát kell cserélni. A nagyméretű, tömör keményfém vagy HSS szerszámok kiváltásával a szerszámköltség akár 60–80%-kal csökkenthető
- Magasabb vágósebesség és éltartam – a szubmikron keményfém mátrix és a többrétegű bevonat kombinációja magasabb vágósebesség alkalmazását teszi lehetővé, miközben a hőállóság és a kopásállóság jelentősen meghosszabbítja az éltartamot
- Többlapkás (Twin, Multi) teljesítménynövelés – a több lapkát tartalmazó tartók esetében az előtolási sebesség a lapkák számával arányosan többszörösére növelhető, ami drasztikusan csökkenti a ciklusidőt a nagy átmérőjű vagy nagy sorozatszámú alkatrészeknél
- Gyors csere és minimális állásidő – a lapkák a gépben, a szerszámtartó kiszerelése és a beállítási koordináták elvesztése nélkül cserélhetők. Ez minimálisra csökkenti a gépállási időt, és megszünteti a külső szerszámbefogási és bemérési veszteségeket
- Optimális forgácselvezetés belső hűtőcsatornákkal – minden szerszámtartó tengelyirányú belső hűtőfolyadék-csatornával rendelkezik. A közvetlenül a forgácsolási zónába juttatott, nagy nyomású hűtőfolyadék hatékonyan kimossa a forgácsot a furatból, megelőzve a forgács újraforgácsolását és a felületi mikrokarcok kialakulását
Megjegyzés: a tényleges megtakarítás és a termelékenységnövekedés mértéke a menetmérettől, az alapanyag forgácsolhatóságától, a sorozatnagyságtól, valamint a beállított forgácsolási paraméterektől függ.
4. Szerszámtartó-választék és alkalmazási területeik
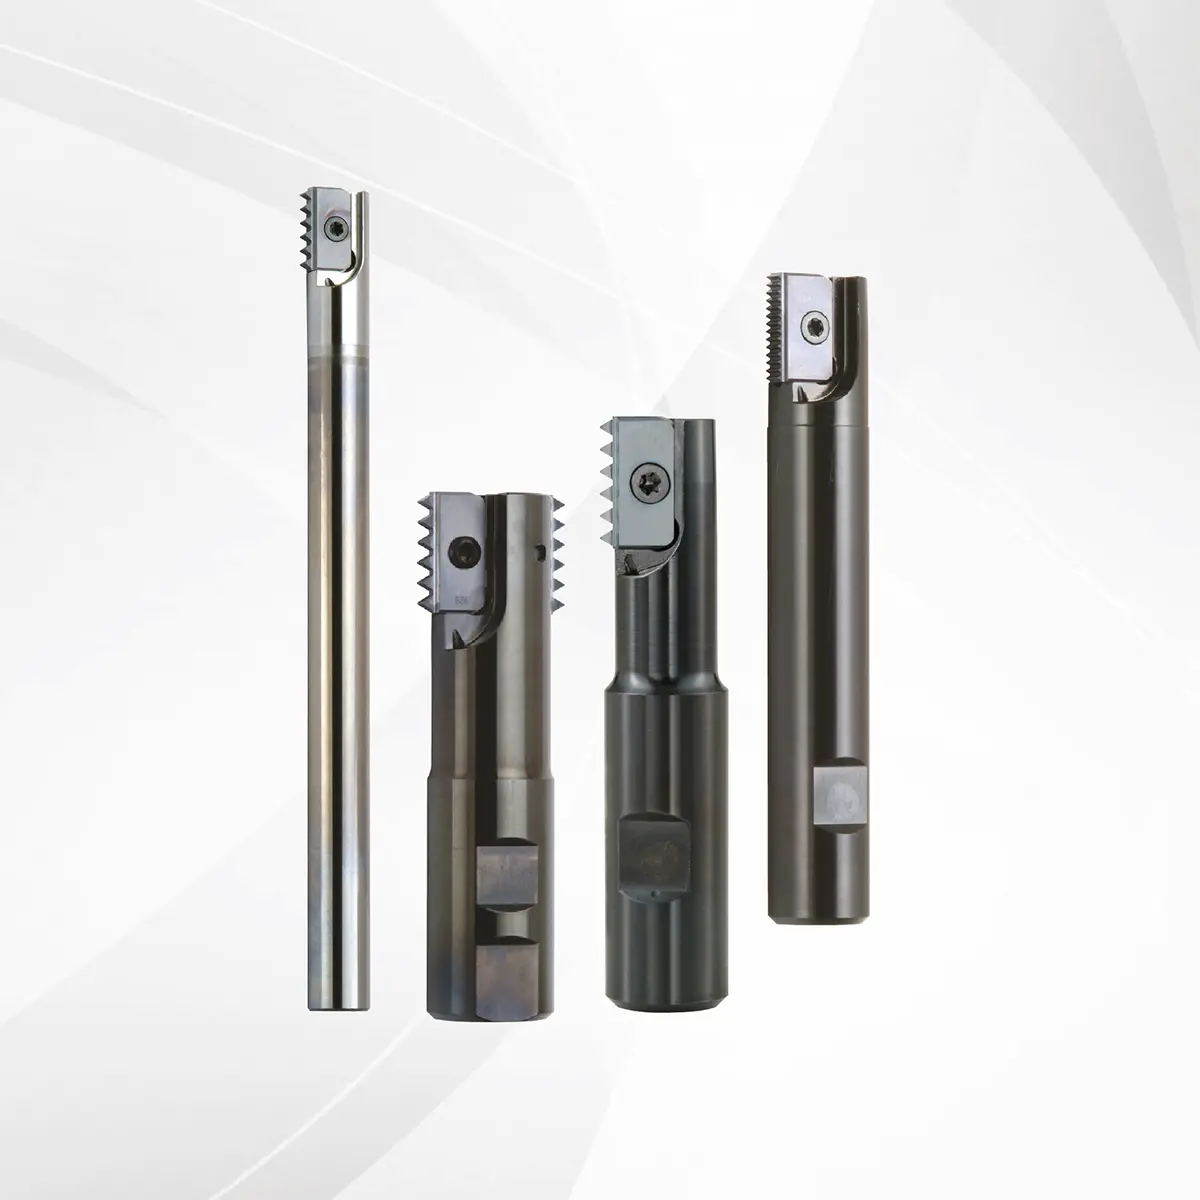
A Carmex / C.P.T. cserélhető váltólapkás rendszer hat különböző szerszámtartó-családot kínál, lefedve az egyedi és a sorozatgyártási, valamint a normál és az extrém kinyúlású feladatokat. Fontos kiviteli jellemző, hogy a termékcsalád minden tagja gyárilag belső hűtőfolyadék-csatornával rendelkezik.
| Szerszámtartó-család | Lapkaszám | Belső hűtés | Alkalmazási terület / technológiai sajátosság | Max. kinyúlási hossz |
|---|---|---|---|---|
| Egylapkás acéltartó | 1 | Igen | Egylapkás alaptípus általános belső és külső menetmarási feladatokhoz. | Normál kinyúlású alapkivitel |
| Egylapkás hosszított acéltartó | 1 | Igen | Hosszított acélszáras tartó mélyebb zsebekhez és megmunkálási zónákhoz. | 210 mm (metrikus) / 6" (hüvelykes) |
| Kétlapkás acéltartó | 2 | Igen | Kétlapkás tartó, amely kétszeres előtolási sebességet és lényegesen rövidebb ciklusidőt biztosít. | Normál kinyúlású alapkivitel |
| Többlapkás tartó belső menetekhez | 4–8 | Igen | Többlapkás tartócsalád kizárólag nagy átmérőjű belső menetekhez. | Normál kinyúlású alapkivitel |
| Többlapkás tartó külső menetekhez | 3–4 | Igen | Többlapkás tartócsalád kizárólag külső menetek nagy termelékenységű marásához. | Normál kinyúlású alapkivitel |
| Hosszított keményfém tartó | 1 | Igen | Hosszított keményfémszáras tartó a maximális hajlítómerevségért és a rezgéscsillapításért mély furatoknál. | 270 mm (metrikus) / 10,5" (hüvelykes) |
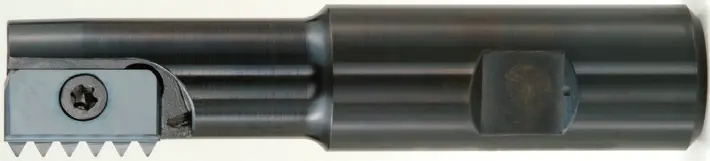
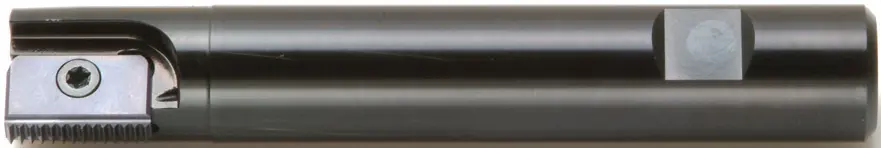
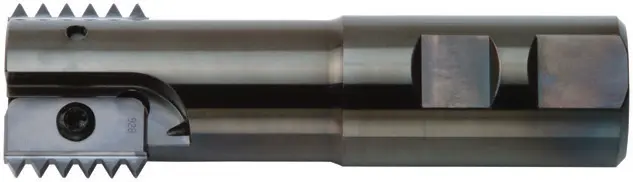
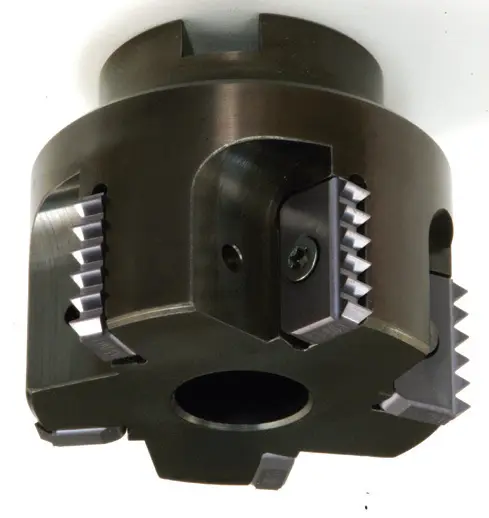
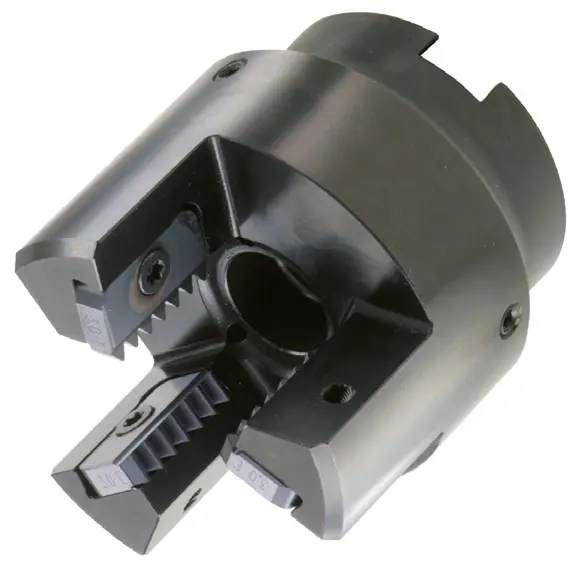
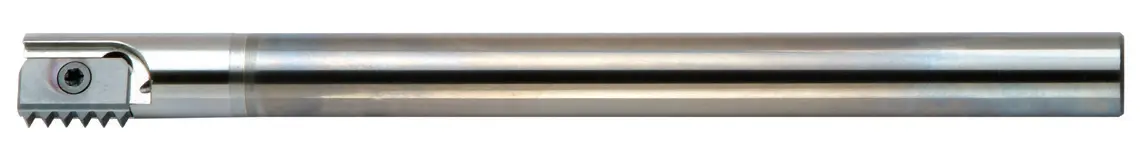
Az alábbi négy szerszámcsalád mindegyike specifikus megmunkálási kihívásokra nyújt célzott műszaki megoldást.
Fő technológiai jellemzők és különbségek:
- Slim MT – több egyenes horonnyal rendelkező, rendkívül költséghatékony váltólapkás rendszer kifejezetten hosszú menetek megmunkálására (SL26 és SL40 lapkaméretekkel, MT17 szubmikron keményfém minőségben)
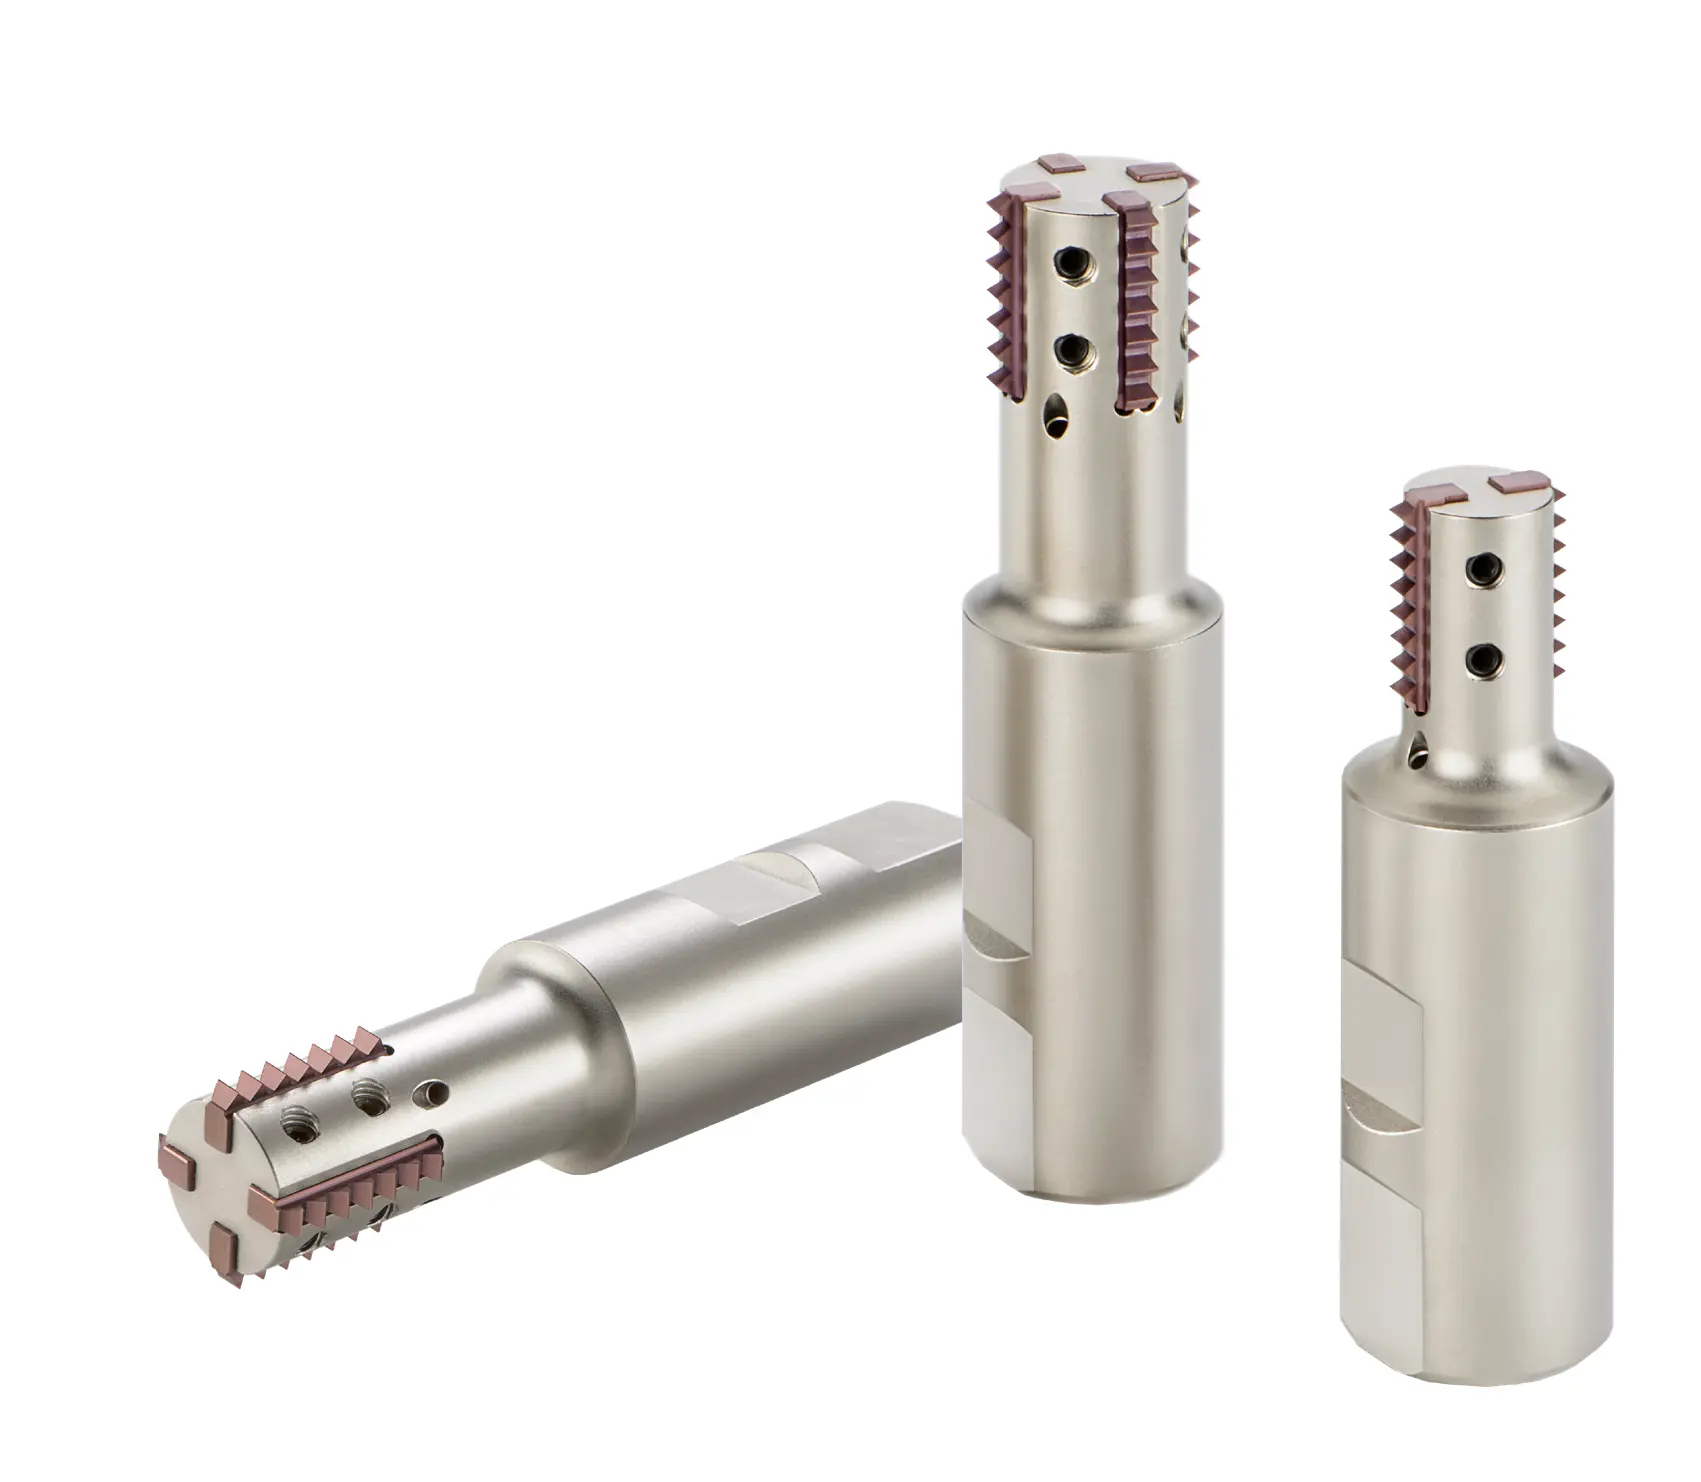
- Spiral Mill-Thread – helikális (spirál) hornyú szerszámtartók 1–9 lapkával, amelyek egyenletes forgácsolást, alacsony vibrációt és kiemelkedő felületminőséget nyújtanak még kisméretű gépeken is (Mini Spiral változatban is elérhető)
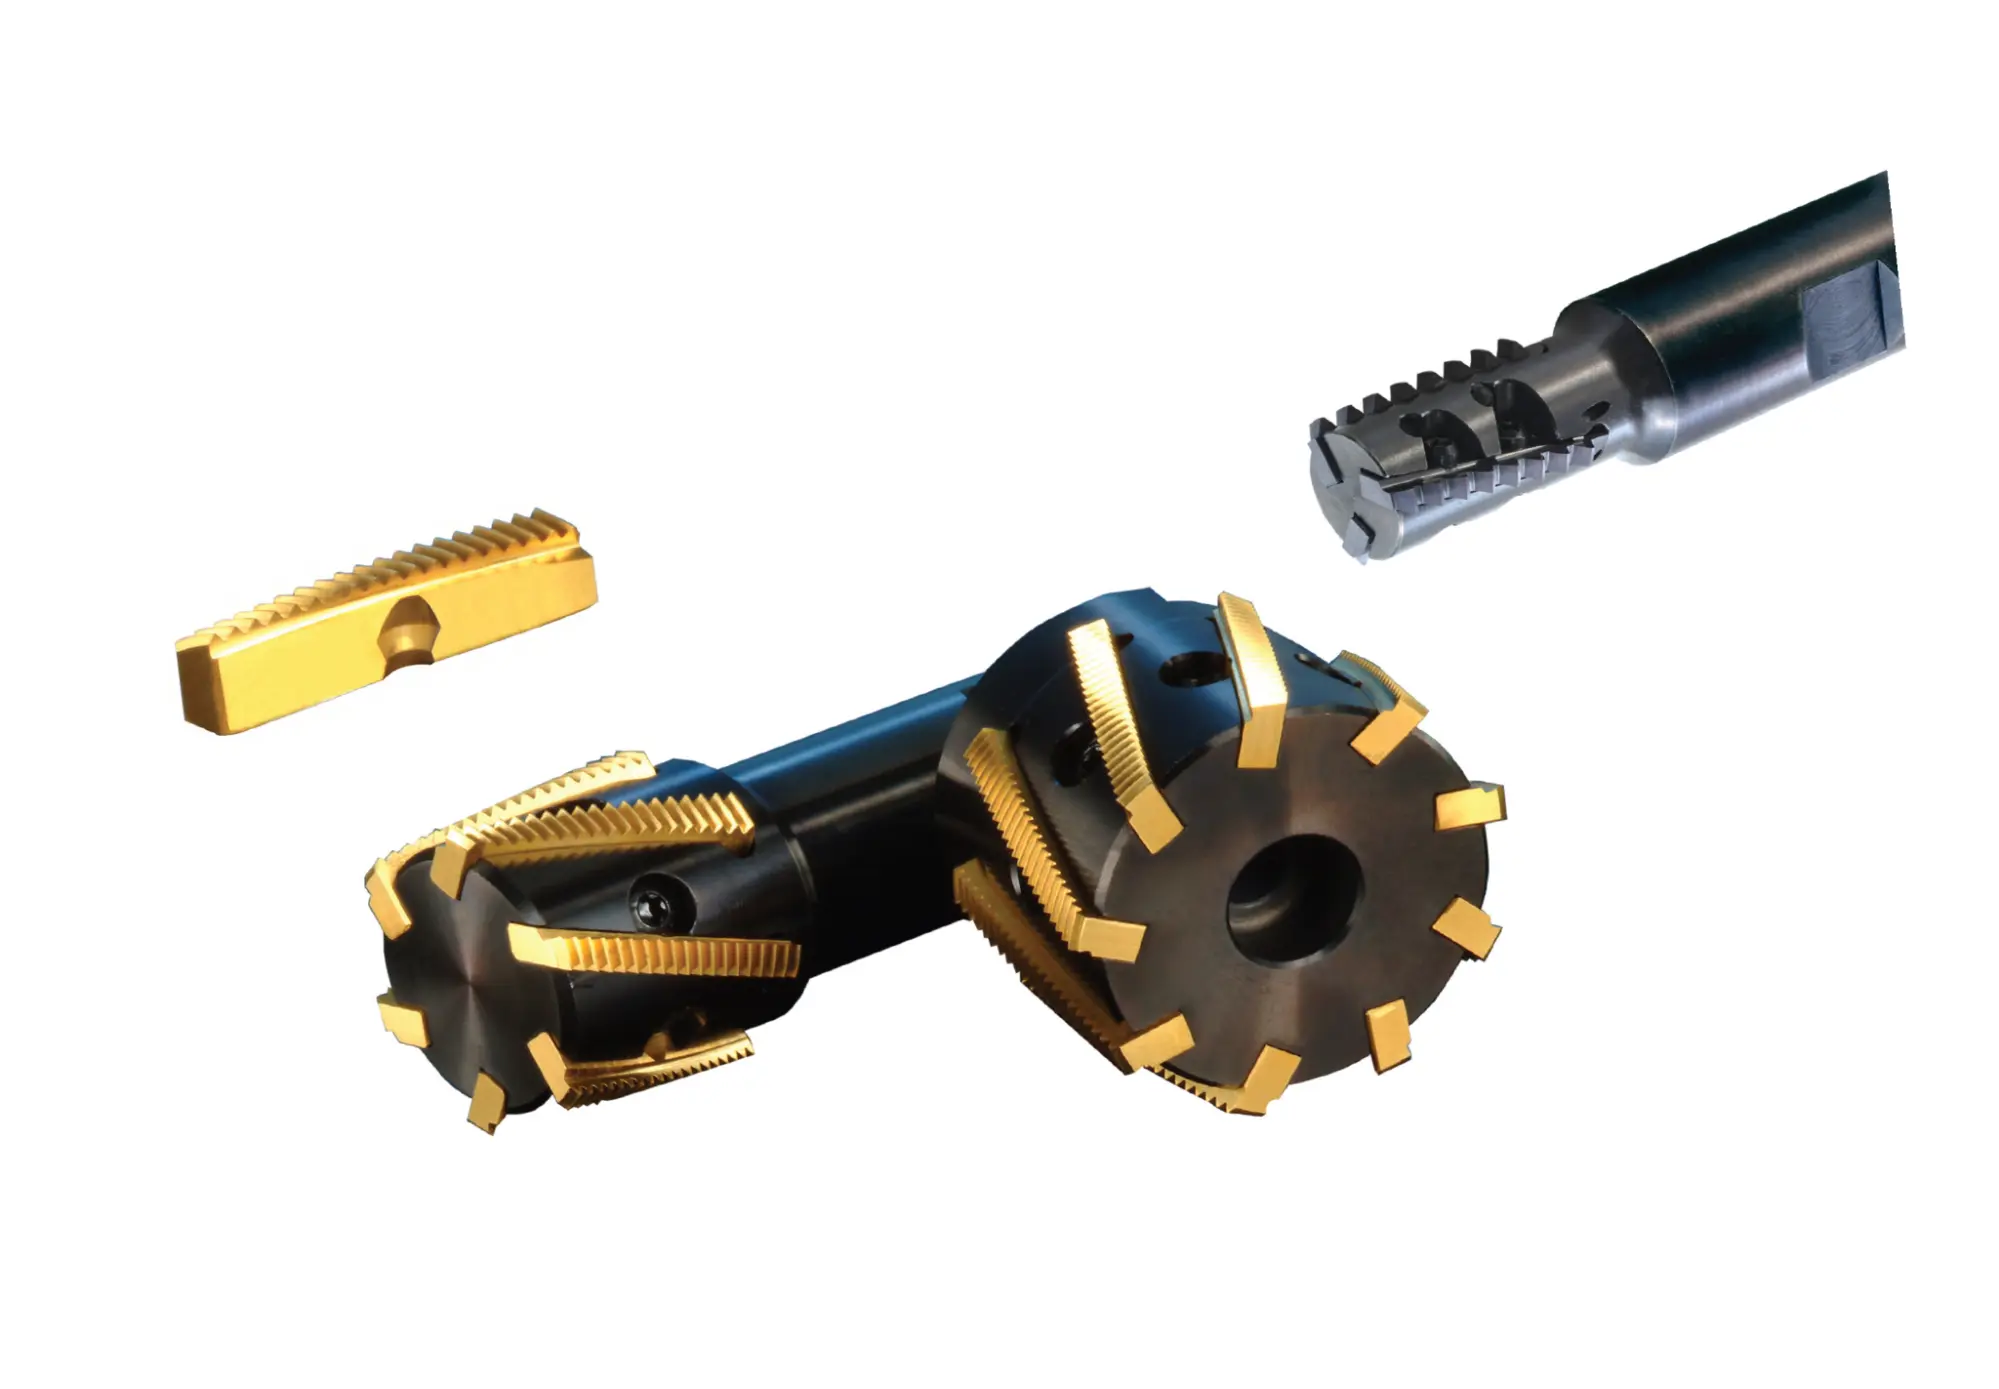
- D-Thread – mély menetek kialakítására tervezett váltólapkás rendszer részprofilos és U-típusú lapkákkal (pl. 16U), ahol a csökkentett forgácsolási ellenállás miatt ugyanaz a lapka és tartó belső és külső menetekhez egyaránt használható
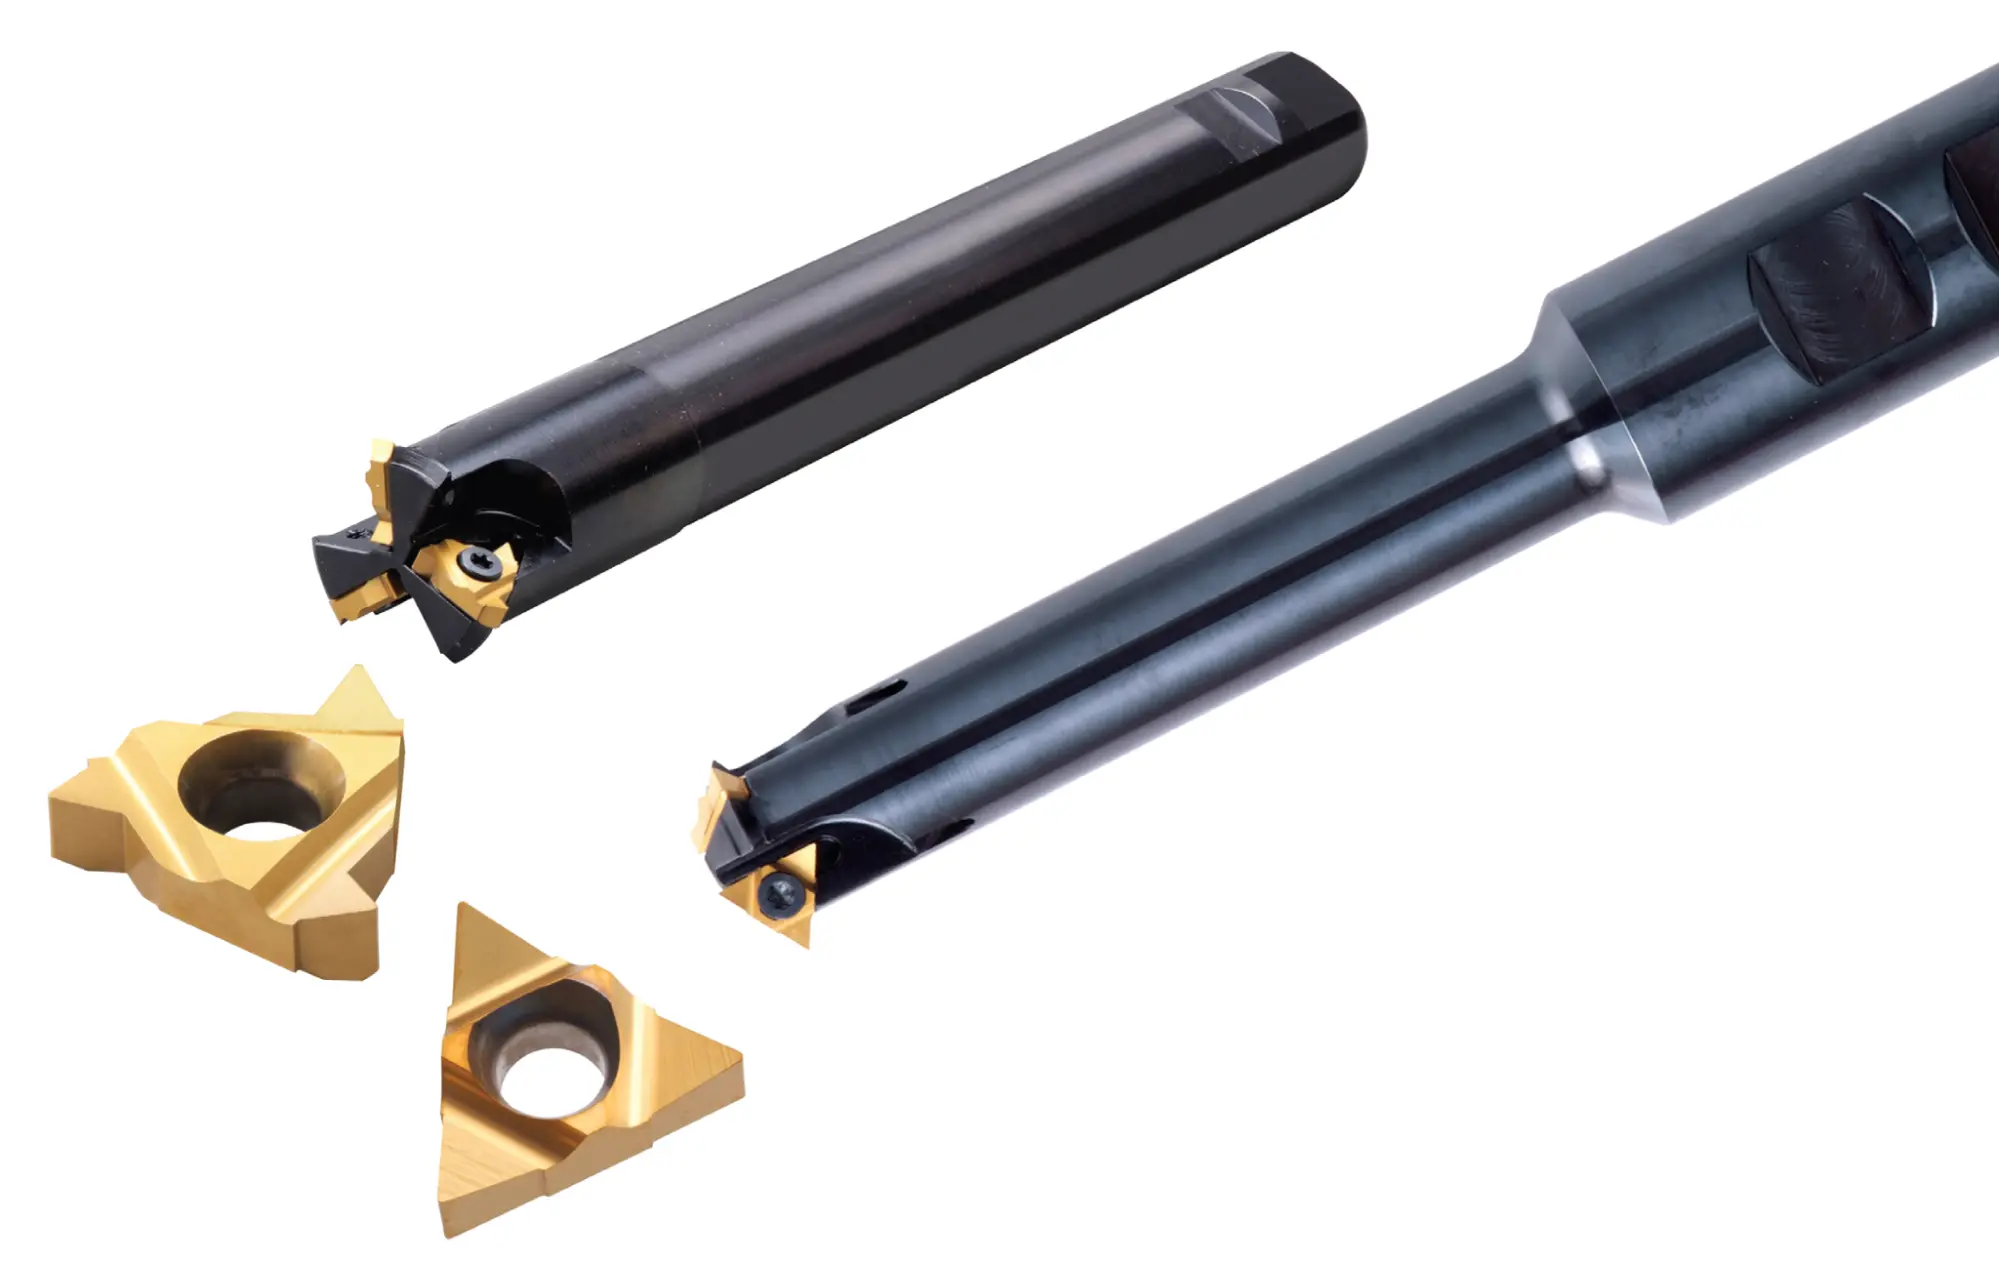
- Deep Reach – moduláris szerszámrendszer cserélhető fejekkel és acél hosszabbítókkal (80–150 mm), amely a nehezen hozzáférhető, mély furatokban is stabil, belső hűtésű menetmarást biztosít Standard, Spiral és D-Thread lapkákkal egyaránt
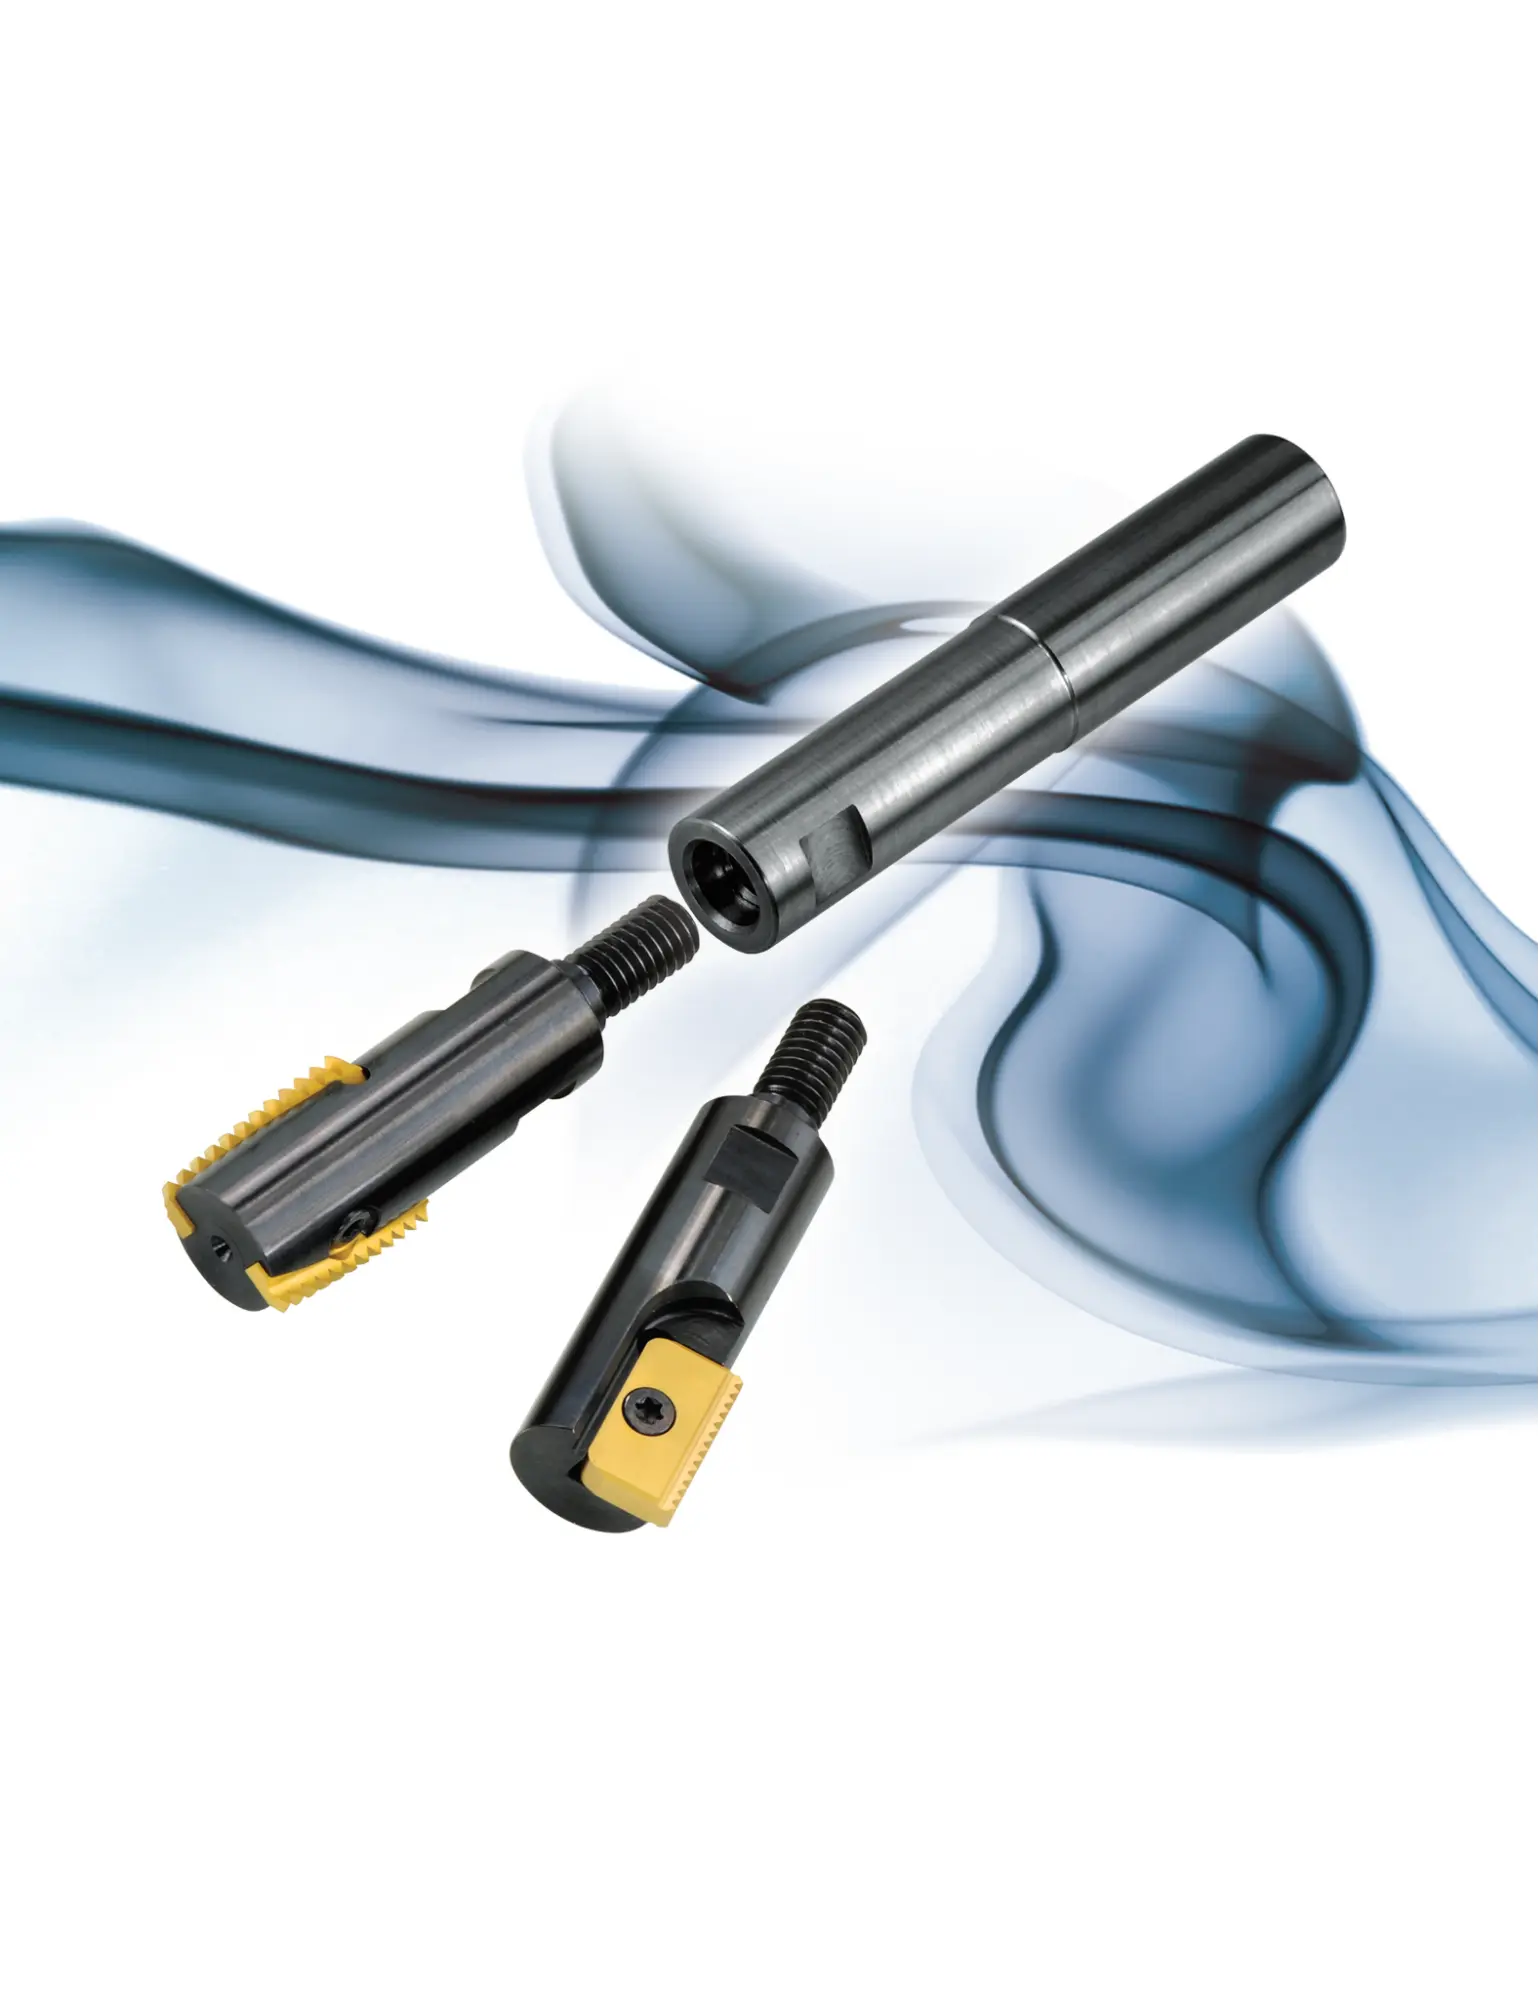
Speciális szerszámtartó-kompatibilitási megkötések
A precíz szerszámozás érdekében figyelembe kell venni a következő egyedi geometriai korlátozásokat:
- SR0009H12 – nem használható a kúpos 12-18 NPT / 12-18 NPTF / 12-19 BSPT lapkákkal
- SR0018H21 – nem kompatibilis a következő lapkákkal: 21 I 3.5 ISO, 21 I 8 UN, 21 I 7 UN, 21-11 BSPT, 21-11.5 NPT, 21-11.5 NPTF
- SR0390H12 – kizárólag a kúpos 12-18 NPT / 12-18 NPTF / 12-19 BSPT lapkákkal kompatibilis
- SR0390K12C – nem használható a kúpos 12-18 NPT / 12-18 NPTF / 12-19 BSPT lapkákkal
Hosszított acélszáras és hosszított keményfémszáras tartók használatakor a kinyúlási hossz és a szárátmérő arányának (L/D) növekedésével a hajlítónyomaték és a rezgési hajlam megugrik. Ezért a forgácsolási sebességet és a fogankénti előtolást 20–40%-kal csökkenteni kell. A korrekció pontos mértékét a munkadarab anyaga, a menetemelkedés és a kinyúlási arány alapján kell megválasztani.
5. Lapkaválaszték, keményfém minőség és menetprofilok
Méretek és menetemelkedési tartomány
A Carmex / C.P.T. menetmaró váltólapkák öt különböző lapkahosszban (12 mm, 14 mm, 21 mm, 30 mm, 40 mm) állnak rendelkezésre. A lefedhető menetemelkedési tartomány a lapkamérettől függően 0,5 mm-től 6,0 mm-ig (hüvelykes rendszerekben 32 TPI-től 4 TPI-ig) terjed.
MT7 keményfém minőség és bevonattechnológia
Az MT7 minőség alapja egy kimagasló szívósságú, szubmikron szemcseméretű keményfém mátrix (ISO K10–K20 alapbesorolás), amely önmagában is kiválóan ellenáll a kipattogzásnak. A széles körű ipari alkalmazhatóságot a felvitt többrétegű PVD TiAlN bevonat biztosítja, amely nagy felületi keménységet, alacsony súrlódási tényezőt és kiváló magas hőmérsékletű oxidációállóságot kölcsönöz a vágóélnek. Ez a kombináció teszi az MT7-et univerzális minőséggé, amely az öntöttvasak mellett ötvözött acélok, rozsdamentes acélok, titán és hőálló szuperötvözetek megmunkálására is biztonsággal alkalmazható.
Támogatott menetprofilok
A váltólapka-választék a globális gépiparban előforduló szinte minden szabványos és speciális menetprofilt lefed:
- Metrikus és hüvelykes általános profilok – ISO, UN, UNJ
- Cső- és kúpos menetek – Whitworth, BSPT, NPT, NPTF, NPS, NPSF, NPSM
- Speciális és ipari profilok – PG, Acme, American Buttress, API Round
Geometriai kivételek és kritikus megkötések
A szerszámválasztás során kiemelt figyelmet kell fordítani az alábbi műszaki kivételekre:
- Egyoldalas lapkák (nem kétoldalasak) – a kúposság vagy a profil erőteljes aszimmetriája miatt a BSPT, NPT, NPTF, American Buttress és API RD profilú lapkák geometriailag csak egyetlen vágóéllel rendelkeznek
- Külön belső és külső lapkát igénylő profilok – az ISO, UN, NPSM, UNJ és Acme profilok esetében a profilmélységek és a tőkerekítések eltérései miatt külön lapkát kell használni a belső és a külső menetekhez
6. Összegzés: mikor érdemes váltólapkás menetmarást választani?
A Carmex / C.P.T. cserélhető váltólapkás technológia a modernebb, biztonságosabb és termelékenyebb megmunkálási stratégiát képviseli a CNC-forgácsolásban. A szilárd prizmás lapkarögzítés, az univerzális MT7 szubmikron keményfém minőség, a belső hűtésű szerszámtartók és a többlapkás opciók együttesen garantálják a stabil folyamatbiztonságot és az alacsonyabb darabköltséget.
A váltólapkás menetmarás alkalmazása a következő gyártási feltételek esetén jelenti a legoptimálisabb műszaki és gazdasági döntést:
- Nagy menetátmérők megmunkálása (M18 / G1/2" felett) – amikor a menetfúrás forgatónyomaték-igénye meghaladná a gépkapacitást, vagy a menetfúró ára túl magas lenne
- Nagy értékű alkatrészek megmunkálása – amikor a szerszámtörés miatti selejtezési kockázatot vagy a szikraforgácsolási utómunkát nullára kell csökkenteni
- Mély furatok és nagy kinyúlások (L/D > 3) – amikor a rezgéscsillapítás és a hajlítómerevség érdekében hosszított keményfémszáras tartókra van szükség
- Változatos vagy speciális menetprofilok – amikor a gyártási programban többféle profil (ISO, UN, NPT, Acme, API) szerepel, és cél a szerszámkészlet standardizálása
- Nagy termelékenységű sorozatgyártás – amikor a többlapkás (Twin, Multi) tartók használatával az előtolási sebesség növelhető, és a ciklusidő radikálisan csökkenthető
- Kritikus zsákfurat-kialakítások – amikor a teljes értékű menetprofilt közvetlenül a furat aljáig (egy menetemelkedésnyi távolságig) kell elkészíteni