
 HUF


3 élű Alu-Power keményfém marók
E5E50 / E5E49
 Villám
4 élű NC-Mill General keményfém maró
G9F42
Villám
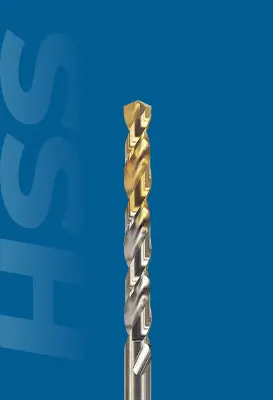
Gold-P HSS-E fúró
DLGP195 - 5% kobalt tartalommal
 Időszaki
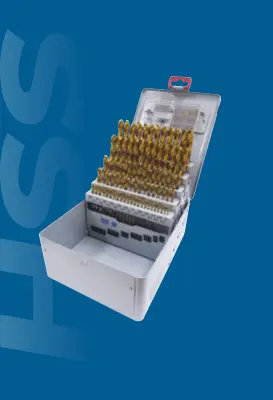
Gold-P HSS-E fúrókészletek
DLGP195SET1-4
Időszaki
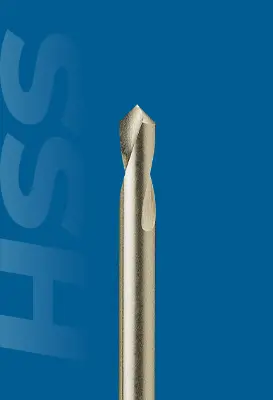
HSS-Co8 NC központfúrók, rövid kivitel
D2306 - 90°-os / D2307 - 120°-os
Időszaki
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.


Később...
Add meg a keresendő kifejezést...
A görgőzés technológiája: Tükrös felület és megnövelt élettartam forgácsolás nélkül
A blog tartalma
1. Bevezetés: a görgőzés helye a modern gépgyártásban
A mai nagy termelékenységű gépgyártásban és CNC-megmunkálásban a felületi minőség, valamint a szigorú mérettűrési előírások betartása alapvető elvárás. A hagyományos finommegmunkálási eljárások – mint a köszörülés és a hónolás – szűk keresztmetszetet jelentenek a gyártási láncban. Ezek a műveletek komoly idő- és költségráfordítást igényelnek, külön gépcsoportokat (köszörűgép, hónológép) kötnek le, megnövelik a logisztikai átfutási időt, ráadásul környezetterhelő melléktermékeket: port és veszélyes hulladéknak minősülő köszörűiszapot hoznak létre.
Ezzel szemben a görgőzés egy rendkívül gyors, hatékony és forgácsmentes képlékenyalakító eljárás. Hatékonyságának kulcsa, hogy közvetlenül az előkészítő esztergálási vagy fúrási művelet után, ugyanabban a felfogásban, akár ugyanazon a többorsós CNC-esztergán vagy megmunkálóközponton elvégezhető. Így kiküszöbölhető az alkatrészek többszöri átfogása és a gépek közötti anyagmozgatás.
A görgőzési technológia integrálása a gyártási folyamatba kiemelkedő műszaki teljesítményt nyújt:
- Tükrös felületi minőséget eredményez rendkívül alacsony érdességi értékek mellett
- Szűk mérettűrések tartását teszi lehetővé garantált ismétlési pontossággal
- Növeli a felületi keménységet a hidegalakítás hatására
- Jelentősen növeli az alkatrészek kifáradási élettartamát a keletkező maradó nyomófeszültség révén
2. A görgőzés működési elve és fizikai háttere
A görgőzés során nagy keménységű, edzett, precíziósan köszörült görgőket nyomnak a megmunkálandó felületre. A szerszám által kifejtett alakítóerő hatására a felületi profilban található mikroegyenetlenségek, az érdességet adó csúcsok képlékenyen deformálódnak, és az anyag „befolyik” a völgyekbe, ezáltal sima, tükrös felületi struktúra jön létre.
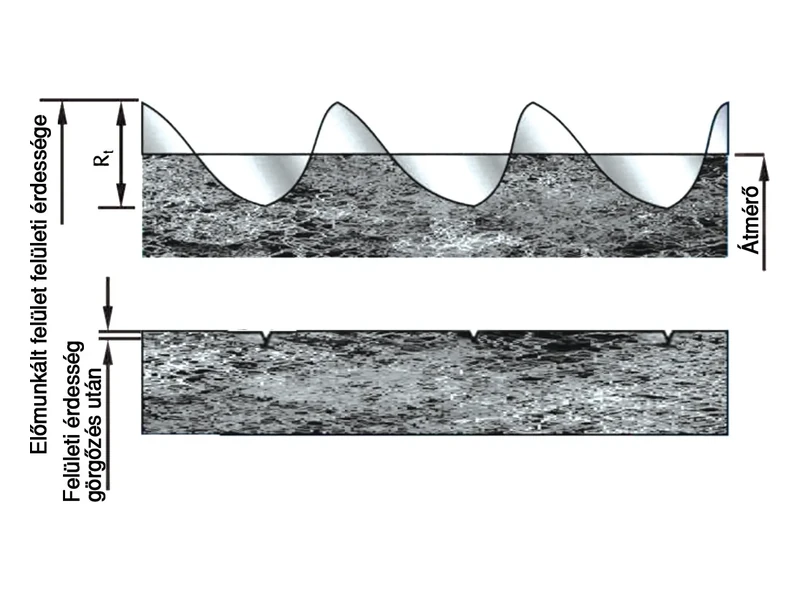
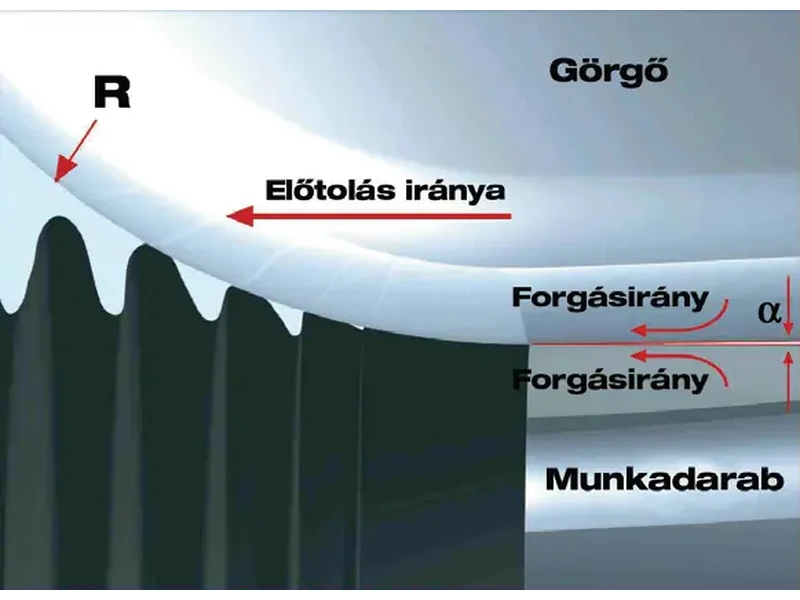
A folyamat lefolyását három fő fizikai és metallurgiai hatás határozza meg:
- Hertz-féle érintkezési feszültség – a görgők és a munkadarab érintkezési felületén keletkező helyi Hertz-féle érintkezési feszültség meghaladja az alkatrész anyagának folyáshatárát. Ez elindítja a célzott plasztikus deformációt anélkül, hogy az anyagszerkezetben mikrorepedések keletkeznének
- Alakítási felkeményedés (hidegalakítás) – a felületi réteg kristályszerkezete a plasztikus alakítás hatására tömörödik. A hidegalakítás következtében a felületi réteg keménysége és kopásállósága számottevően növekszik, ami jobb ellenállást biztosít a mechanikai igénybevételekkel szemben
- Maradó nyomófeszültség – a görgőzés során a felületi zónában jelentős maradó nyomófeszültség keletkezik. Mivel a gépelemek üzem közbeni kifáradásos törései szinte kivétel nélkül a felületi húzófeszültségből eredő repedésekből indulnak ki, ez a maradó nyomófeszültség hatékonyan gátolja a repedésterjedést, és drasztikusan növeli a dinamikusan terhelt alkatrészek kifáradási élettartamát
A felületi érdességcsúcsok plasztikus ellapítása közvetlenül megnöveli a felület hordozási arányát. Ez a gyakorlatban azt jelenti, hogy a görgőzött felületek csatlakozó elemei (például hidraulikatömítések, siklócsapágyak, szimmeringek) lényegesen nagyobb felfekvési felületen érintkeznek az alkatrésszel. Ennek köszönhetően a bejáratási kopás drasztikusan csökken, és a tömítőelemek élettartama a többszörösére növekszik.
3. Műszaki és gazdasági előnyök, valamint a technológia korlátai
A görgőzés alkalmazása szembetűnő eredményeket hoz a termelékenységben és a minőségbiztosításban. A műszaki és gazdasági döntéshozatal támogatására az alábbi táblázatban rendszereztük a technológia előnyeit és korlátait:
| Szempont | Műszaki előnyök | Gazdasági előnyök | A technológia korlátai |
|---|---|---|---|
| Felületi minőség és tűrés |
|
|
|
| Termelékenység és megmunkálás |
|
|
|
| Anyagkeményedés és korlátok |
|
|
|
| Környezeti hatások |
|
|
|
4. Előmunkálás és technológiai paraméterek
A görgőzés sikerének elengedhetetlen feltétele a megfelelően előkészített kiindulási felület. A nem megfelelő előmunkálás érdességi hibákat és egyenetlen alakítási zónákat eredményezhet.
- Előkészítő megmunkálás – finomesztergálás, dörzsárazás vagy precíziós fúrás
- Kiindulási érdesség – a görgőzés előtti optimális felületi érdesség Rz = 5–30 μm (max. 50 μm), az átmérő és a munkadarab anyagának függvényében
- Esztergálási előtolás – az előkészítő esztergálás során egyenletes, szabályos érdességcsúcsokat kell képezni. A javasolt előtolás az alábbi összefüggéssel számítható: f (mm/ford.) = 0,5 × rε, ahol rε a forgácsolóél csúcssugara (mm)
- Átmérőváltozás / alakítási ráhagyás – a görgőzés során a felület átmérője megváltozik (a furat tágul, a csap szűkül). Az alakítási ráhagyás mértéke általában 0,005–0,03 mm, az előmunkált méretet ehhez kell igazítani
- Hűtés-kenés – a művelet során kis mennyiségű olajemulzió vagy vágóolaj használata szükséges. A kenőanyag szerepe a súrlódás csökkentése, a felhegedés megelőzése és a keletkező csekély hő elvezetése
5. Yamasa szerszámválaszték és alkalmazási területek
A török Yamasa szerszámrendszerek széles választékát kínálja a forgácsmentes felületkészítéshez, lefedve a gépelemek szinte minden geometriai formáját:
Weboldal: yamasa.com.tr
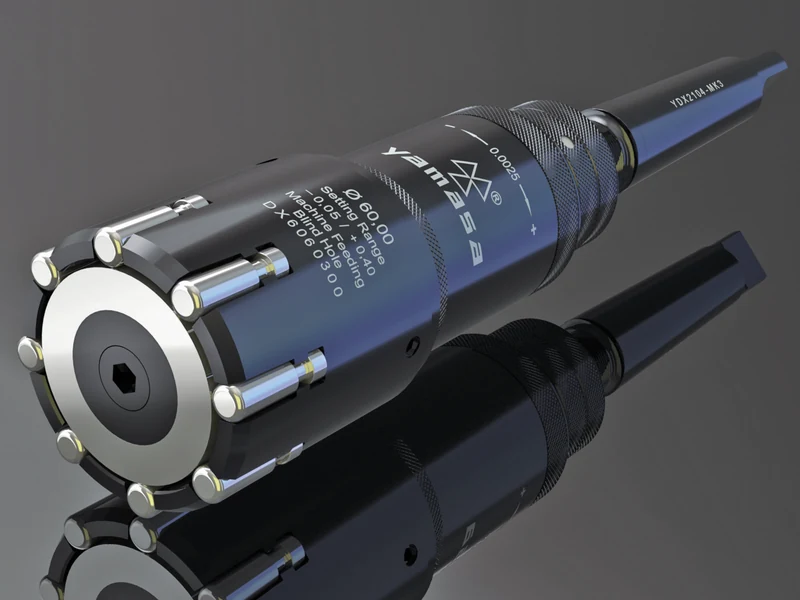
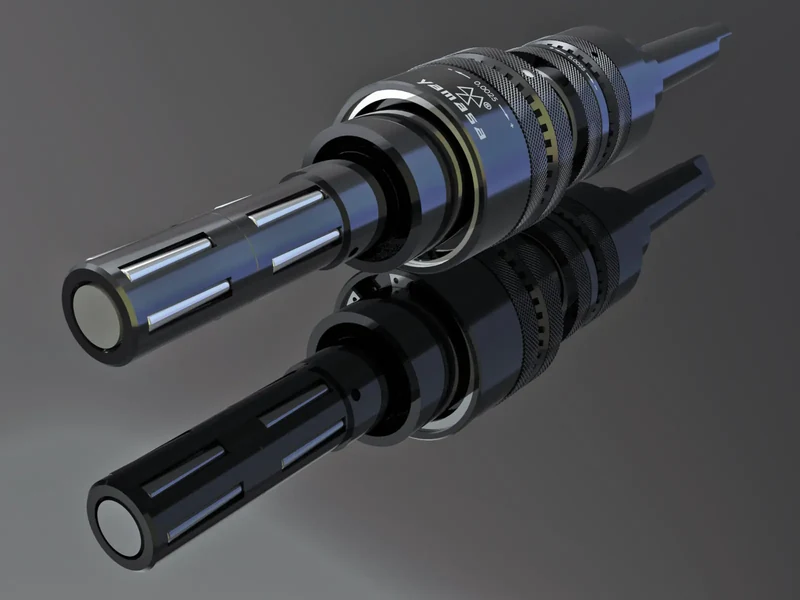
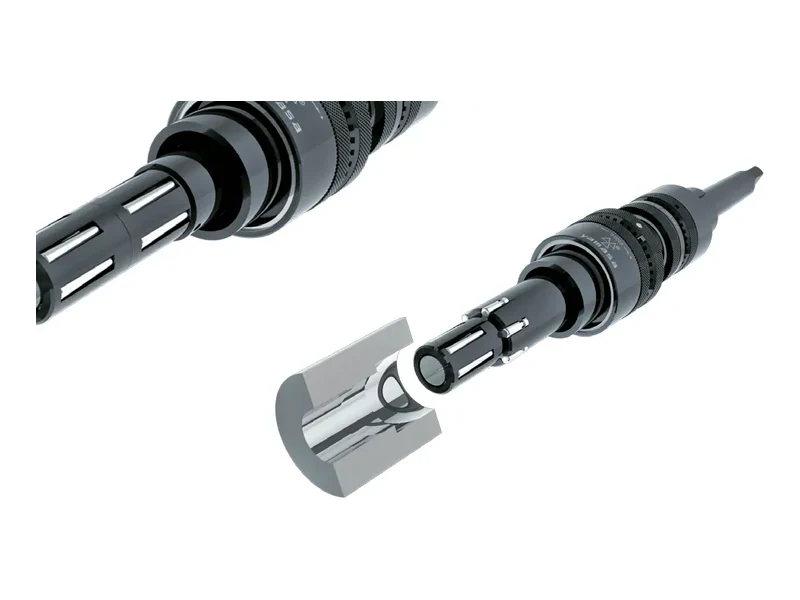
- DX (furatgörgőzők) – átmenő, zsák- és lépcsős furatok precíziós megmunkálására alkalmasak 5–350 mm átmérőtartományban. A beállítási finomság 0,0025–0,005 mm. Elérhetők SF (önelőtolású – a görgők szögállása húzza be a szerszámot) és MF (gépi előtolású) változatban
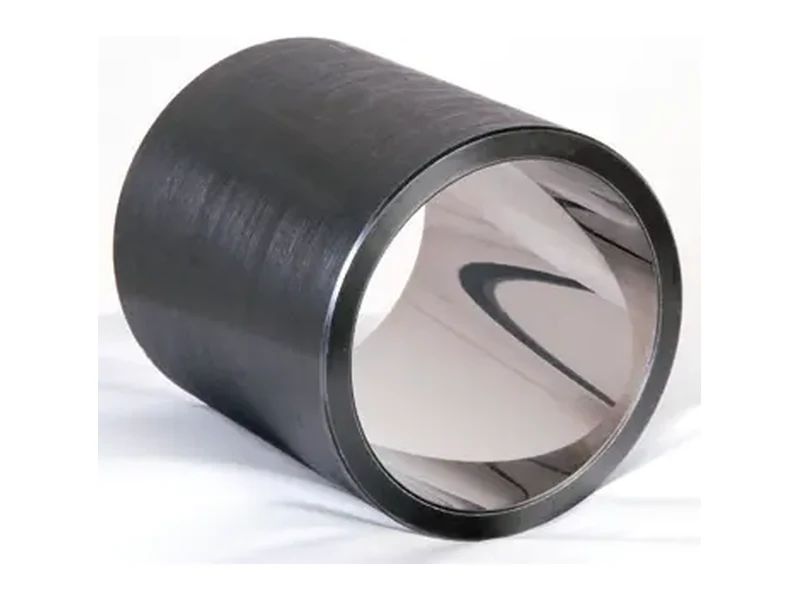
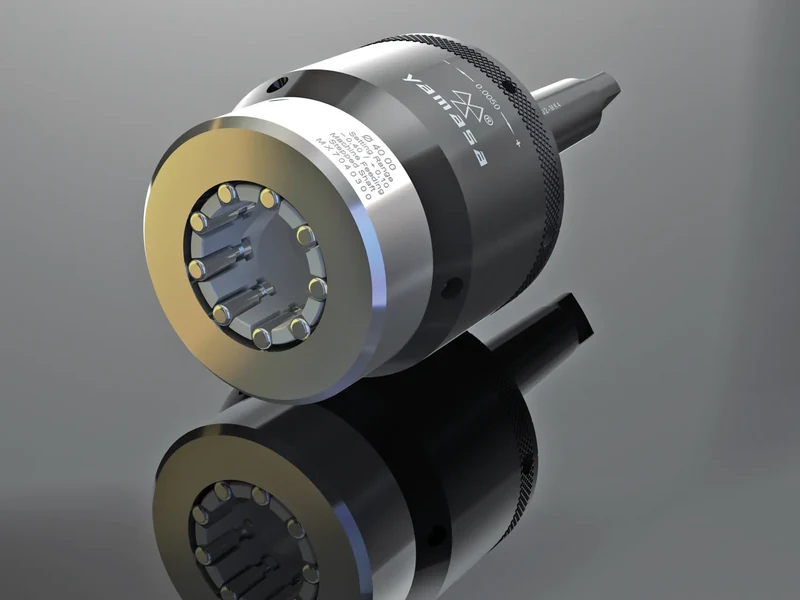
- MX (külső csapgörgőzők) – hengeres csapok és tengelyek külső görgőzésére 1–160 mm átmérőtartományban
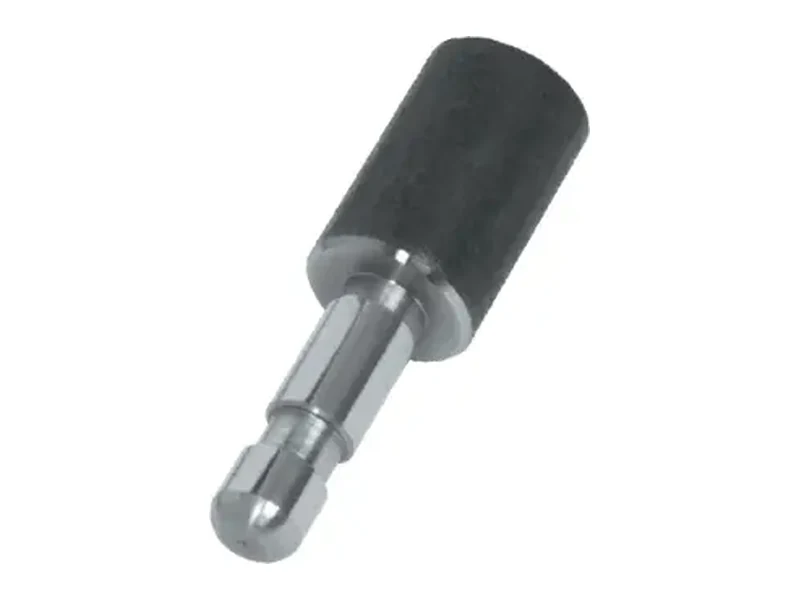
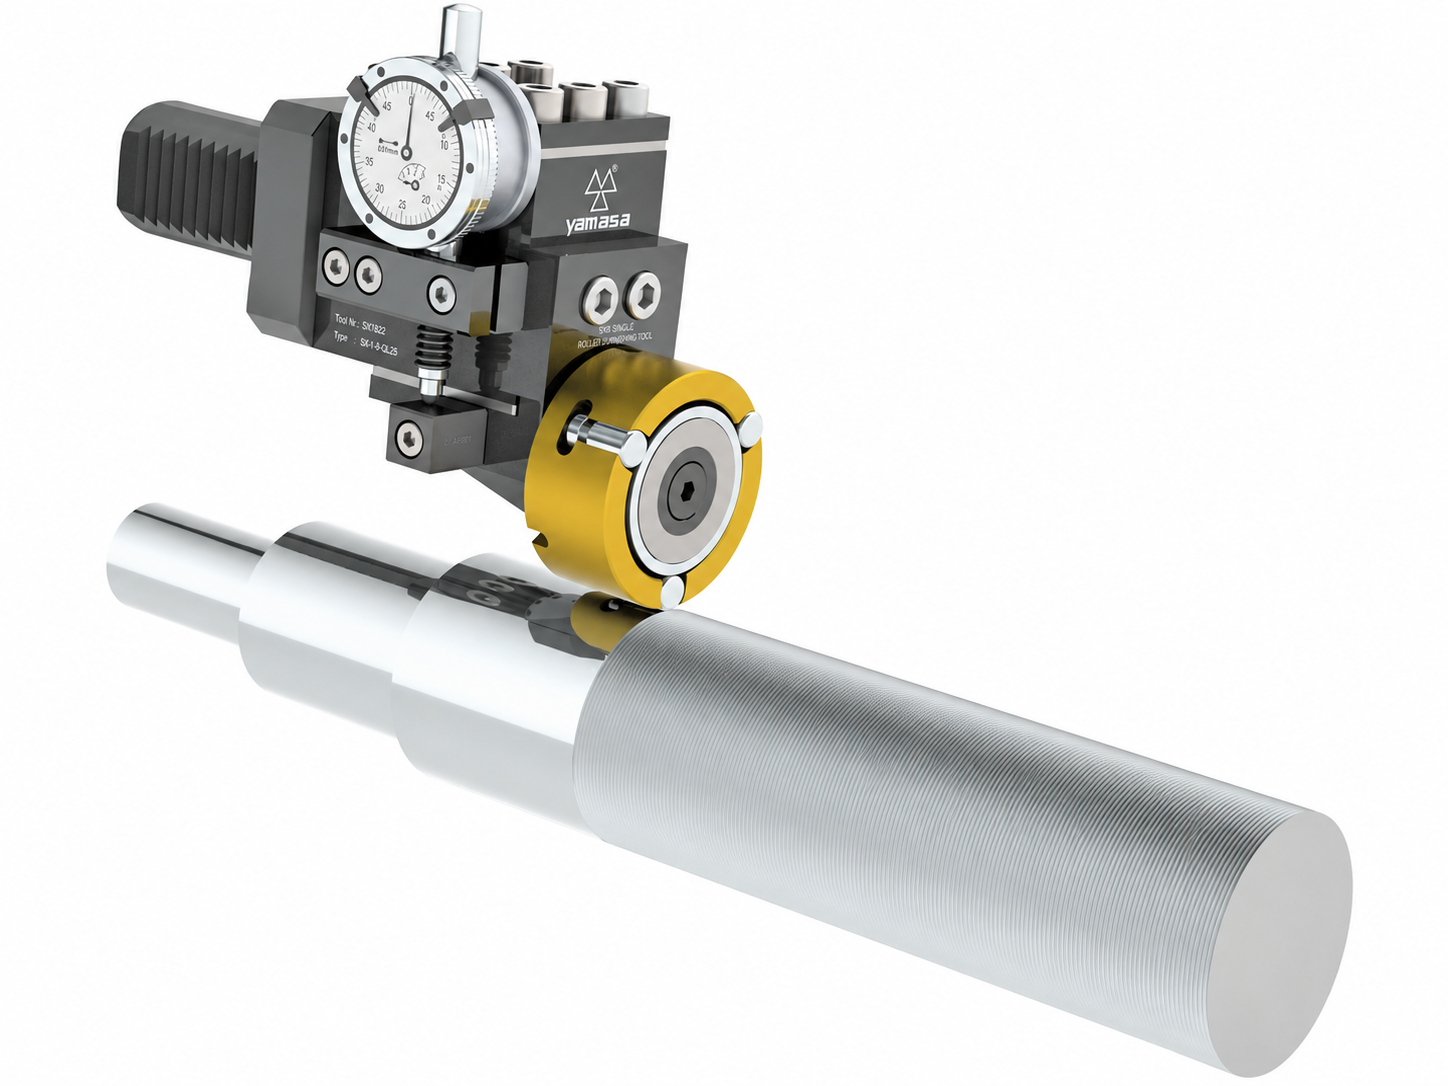
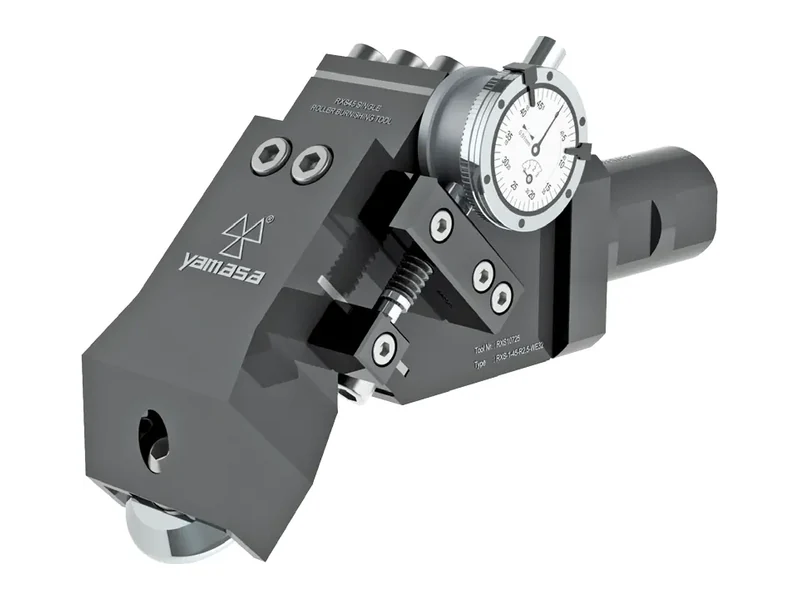
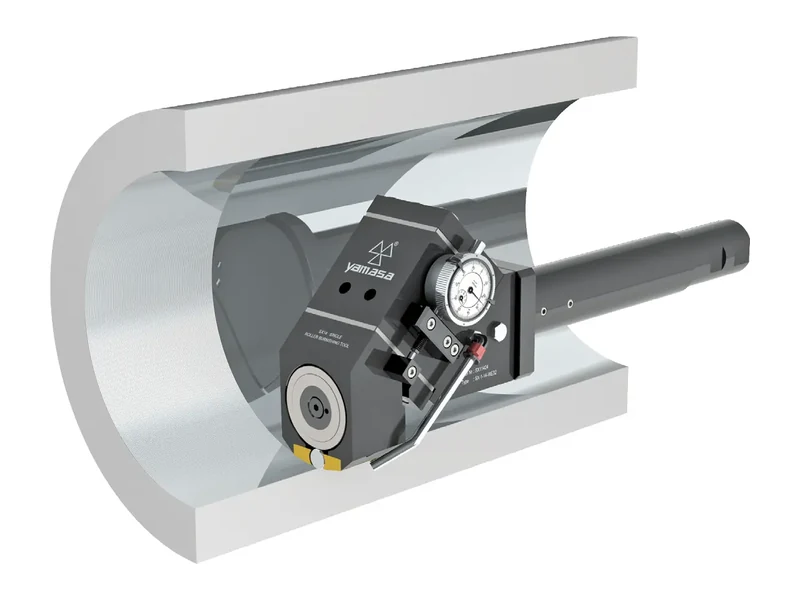
- RX45 (egygörgős szerszám) – egyedi rádiuszok, kúpos, gömb-, alakos és homlokfelületek megmunkálására tervezett univerzális szerszám. Rugós előfeszítéssel és mérőórás erőbeállítási lehetőséggel rendelkezik

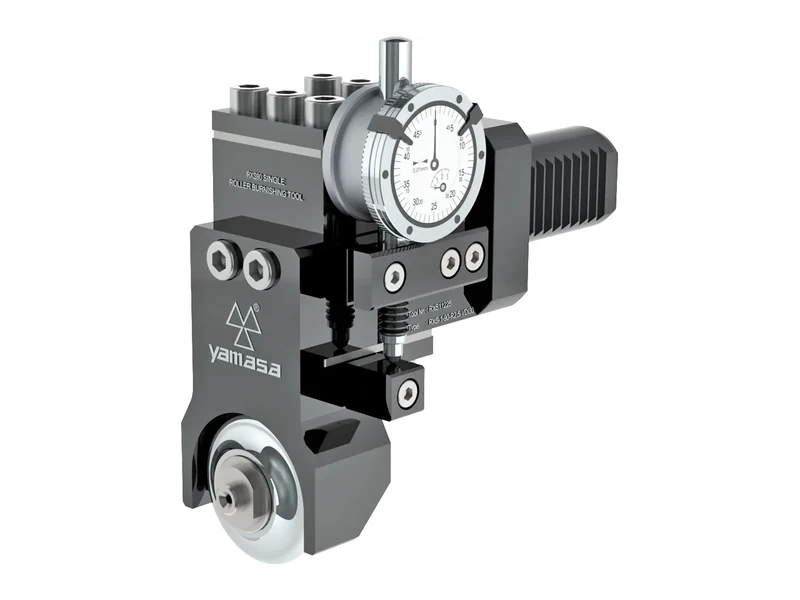
- RX90 (egygörgős szerszám) – az RX45-höz hasonló, 90°-os görgőállású univerzális szerszám rádiuszok, vállak és homlokfelületek görgőzésére, rugós előfeszítéssel és mérőórás erőbeállítással

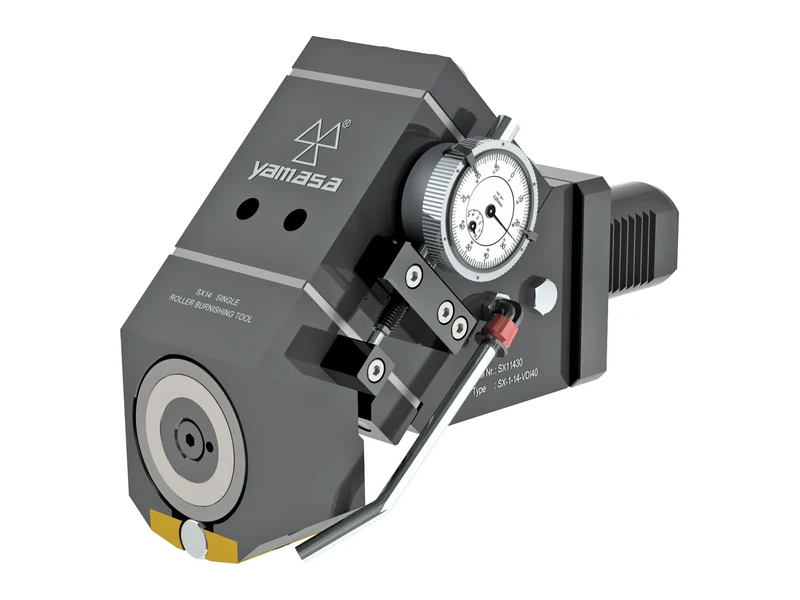
- SX5 / SX8 / SX14 (nagyátmérős szerszámok) – tengelyek, homlokfelületek és nagy furatok megmunkálása akár 2000 mm átmérőig. Átszerelhető konstrukciójuk nagy rugalmasságot biztosít
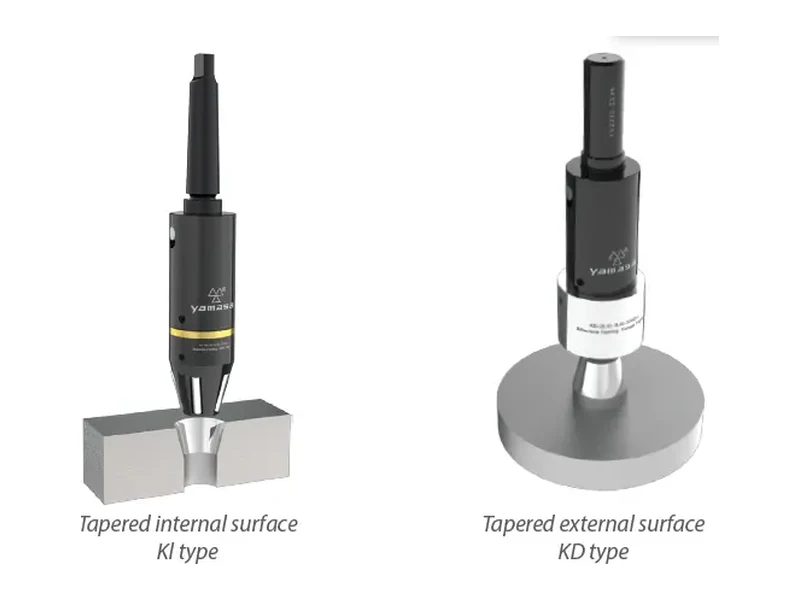
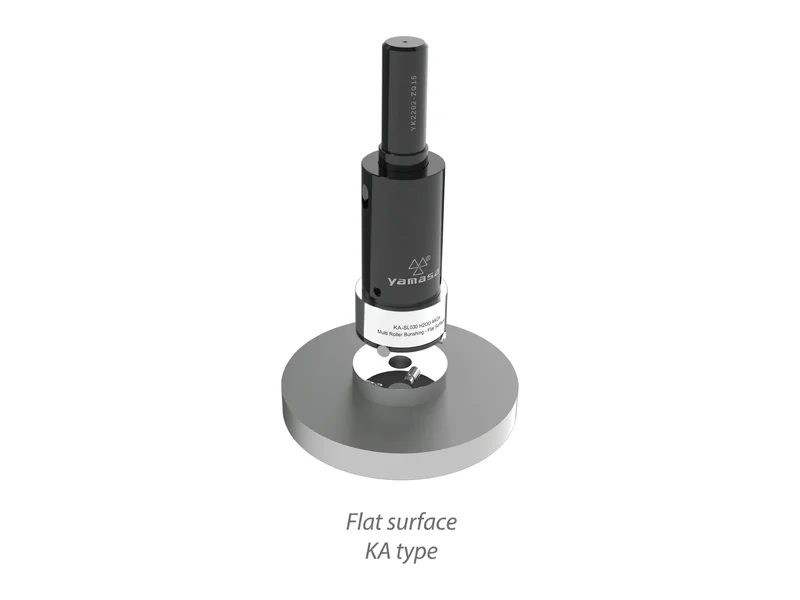
- K – KI / KD / KA (kúpos görgőzők) – kúpos furatok, külső kúpos csapok és homlokfelületek görgőzésére szolgáló szerszámcsalád rugós túlterhelés-védelemmel
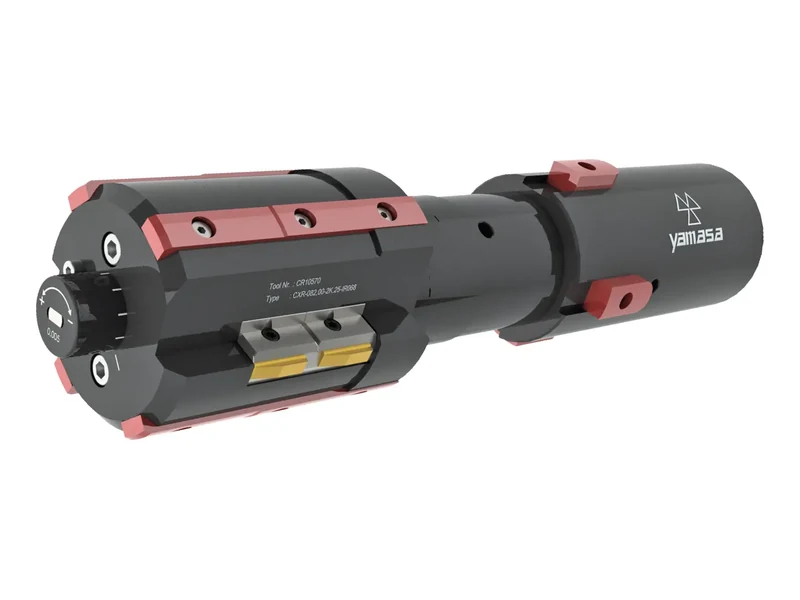
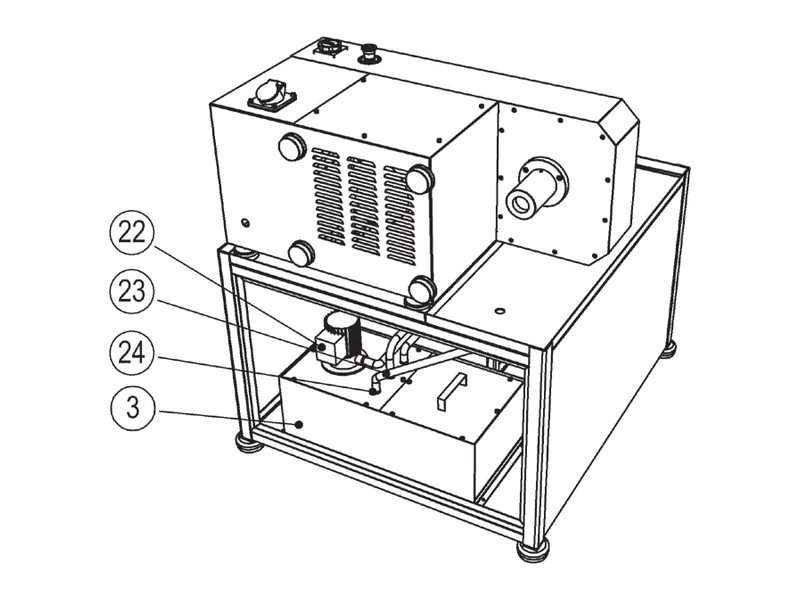
- CSX / CX (skive-burnishing hibrid szerszámok) – hidraulikus és pneumatikus hengercsövek belső felületének hántolására és görgőzésére egyetlen menetben. Gyors előtolásával a lassú hónolási műveletet is képes kiváltani
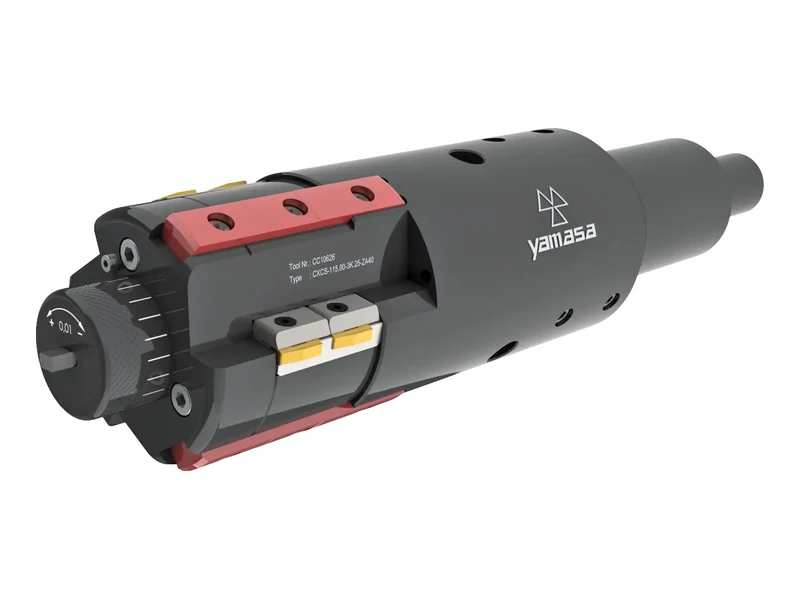
- UX (lépcsős furatgörgőzők) – különböző átmérőjű, egytengelyű lépcsős furatok egyidejű, egymástól függetlenül állítható görgőzésére alkalmas szerszámrendszerek
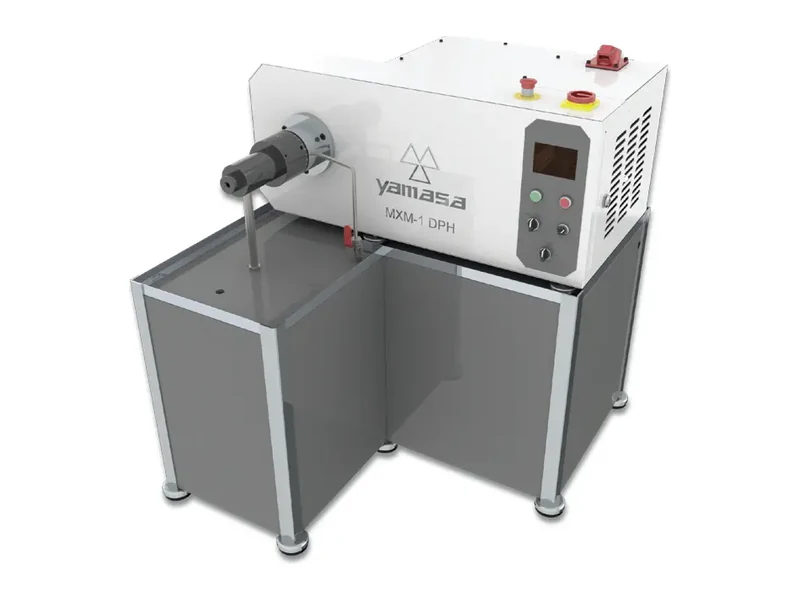
- MXM (automata csúcsnélküli görgőzőgépek) – különálló berendezések 3–40 mm közötti csapok nagy sorozatú, csúcsnélküli automata görgőzéséhez
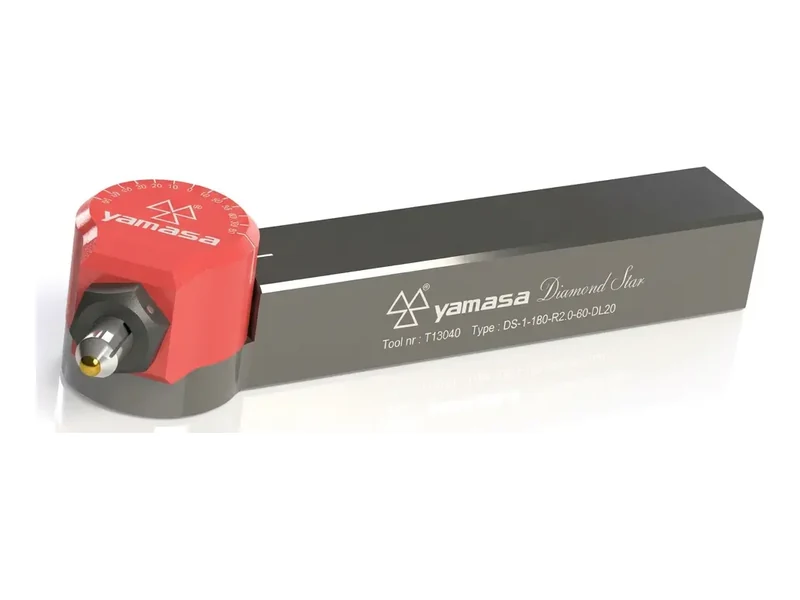
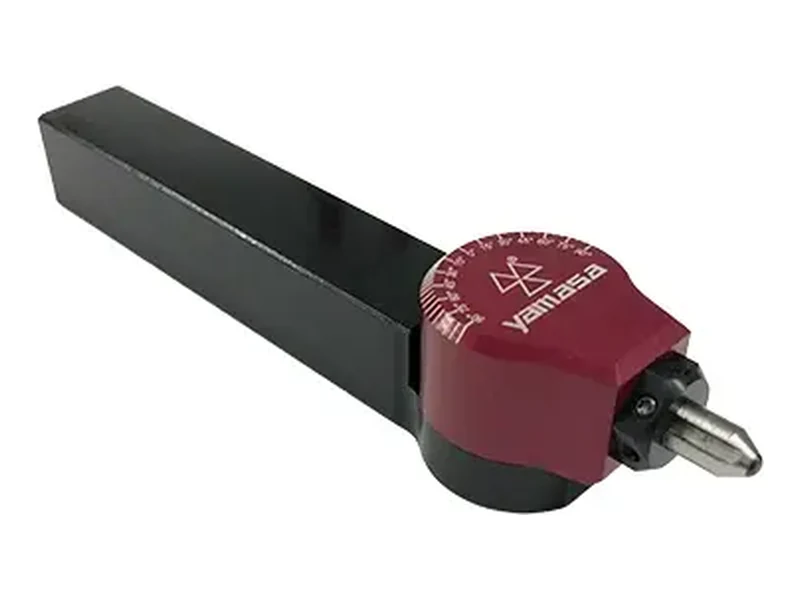
- DS (gyémántbetétes görgőzők) – 180°-ban elforgatható gyémántgörgős fejből és szerszámtartóból áll. A késszár 20 / 25 / 32 mm-es négyzetes keresztmetszetű vagy hengeres kivitelben szállítható
6. SCAMI moduláris és gyémántfejes szerszámrendszerek
Az olasz SCAMI márka a nagy pontosságú, moduláris és kompakt kialakítású görgőzőszerszámairól, valamint dörzsárrendszereiről ismert (korábbi blogunk: Dörzsármegoldások – SCAMI-Alvan).
Weboldal: scami-alvan.it
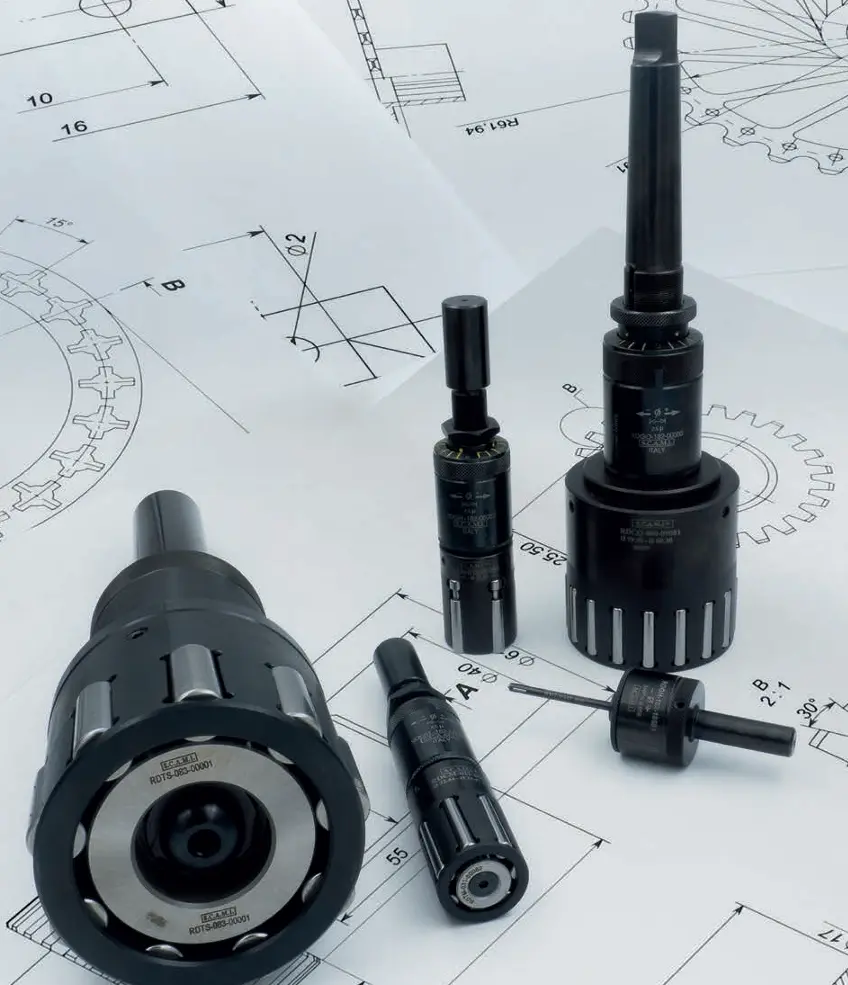
A SCAMI szerszámok négyrészes felépítése
A SCAMI furatgörgőző szerszámrendszerek logikus, cserélhető komponensekből állnak össze. Ez a négyrészes moduláris konstrukció megkönnyíti a szerszámbeállítást és a kopóalkatrészek célszerű készletezését:
- Alaptest – tartalmazza a gépi csatlakozást (egyenes hengeres szár vagy Morse-kúp), valamint a mikrométeres állítómechanizmust
- Kosár – a görgőket precíziós szögben tartó és vezető hüvely
- Kúpos tengely – a görgőket sugárirányban kifelé feszítő, pontosan köszörült kúpos tüske
- Görgőkészlet – különlegesen edzett, tükrösített felületű precíziós gördülőelemek
Furatgörgőzők (RDKH/RSKH, RDKI/RSKI, RDKM/RSKM, RDKN/RSKN)
Moduláris felépítésű, mikrométeres állítási pontosságú rendszerek. Az RDK jelölésű szerszámok átmenő furatokhoz, míg az RSK típusok zsákfuratokhoz használhatók. A SCAMI furatgörgőzők mérettartománya lefedi a leggyakoribb átmérőket:
- RDKH / RSKH mini sorozat – 3,95 mm-től 4,75 mm-es átmérőig, pontos részátmérő-tartományokra bontva
- A többi RDK / RSK sorozat – átmérőtartományuk az alábbi táblázatokban látható
| Görgőzősorozat | Átmérőtartomány |
|---|---|
| H sorozat | Ø 4,70 – 12,77 mm |
| I sorozat | Ø 12,64 – 16,85 mm |
| K sorozat | Ø 16,60 – 24,74 mm |
| L sorozat | Ø 24,54 – 31,16 mm |
| F sorozat | Ø 24,54 – 31,16 mm |
| M sorozat | Ø 30,85 – 35,86 mm |
| N sorozat | Ø 35,61 – 46,97 mm |
| O sorozat | Ø 46,71 – 56,49 mm |
| P sorozat | Ø 56,23 – 69,19 mm |
| Q sorozat | Ø 68,93 – 85,07 mm |
| R sorozat | Ø 84,81 – 104,12 mm |
| S sorozat | Ø 103,86 – 127,94 mm |
| T sorozat | Ø 127,90 – 149,90 mm |
| U sorozat | Ø 149,90 – 165,90 mm |
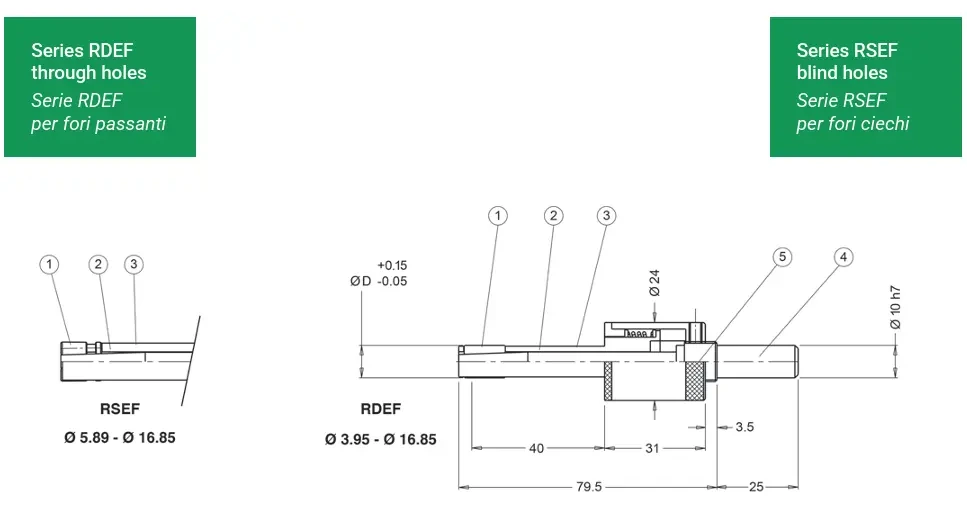
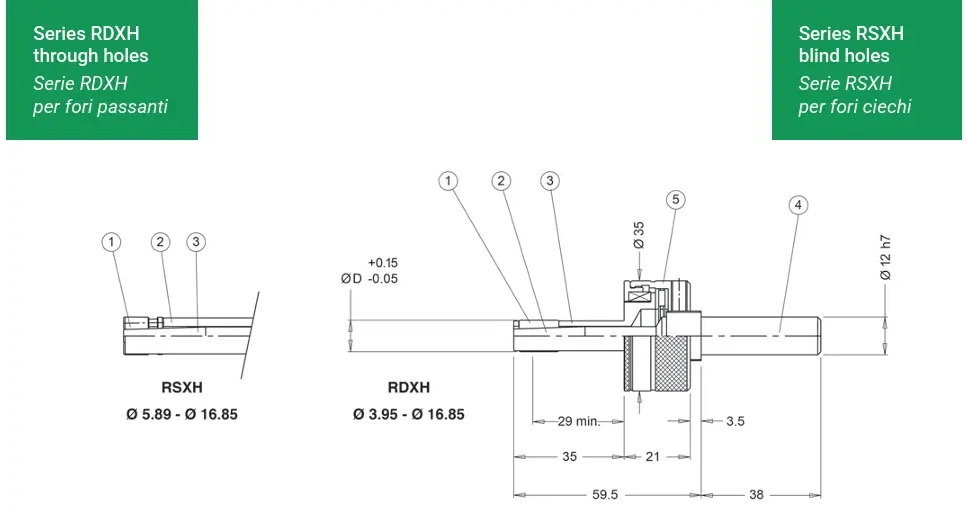
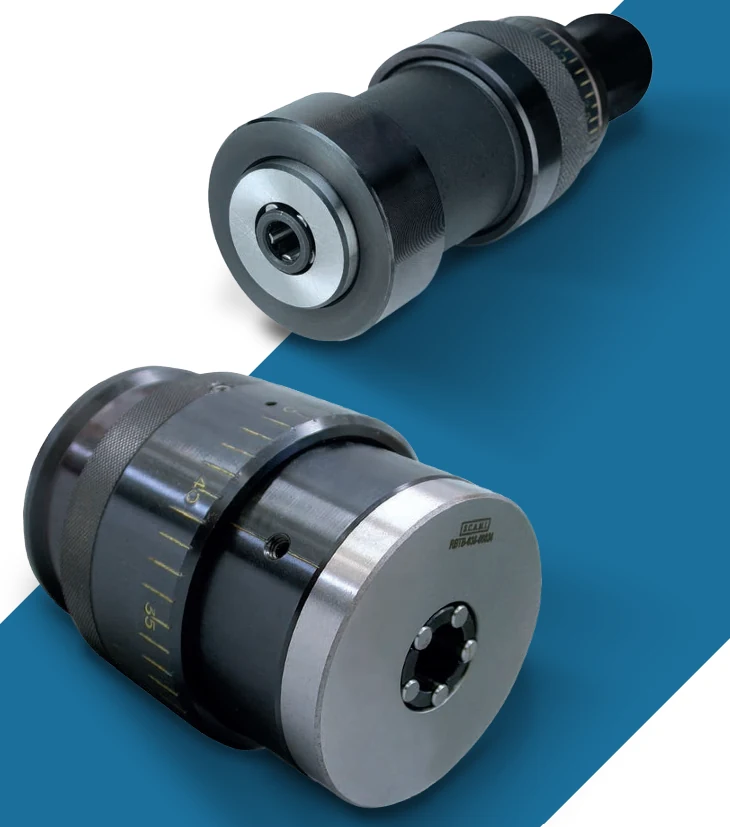
Kompakt furatgörgőzők (RDEF/RSEF, RDXH/RSXH)
Rövid kinyúlású, rendkívül kompakt kivitelek, amelyeket kifejezetten szűk munkaterekhez, revolverfejes esztergákhoz és hosszesztergáló automatákhoz terveztek (átmérőtartomány: 3,95–16,85 mm).
Külső csapgörgőzők
Külső hengeres felületek megmunkálására szolgáló szerszámcsalád:
- Változatok – RAK (átmenő csapokhoz) és RBK (vállas, ütközős csapokhoz)
- Kompakt külső változatok – RAKM / RAKN / RAKO kisméretű CNC-gépekhez
- Mérettartományok – az alábbi táblázatok szerint
| Görgőzősorozat | Átmérőtartomány |
|---|---|
| A sorozat | Ø 2,74 – 11,95 mm |
| B sorozat | Ø 11,96 – 38,20 mm |
| C sorozat | Ø 38,21 – 66,77 mm |
| D sorozat | Ø 66,78 – 95,35 mm |
DR-S gyémántfejes görgőzők
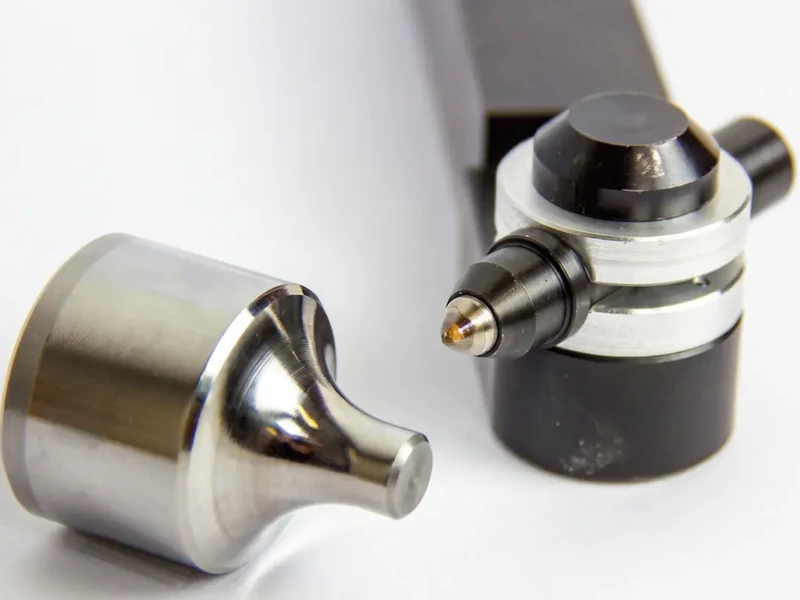
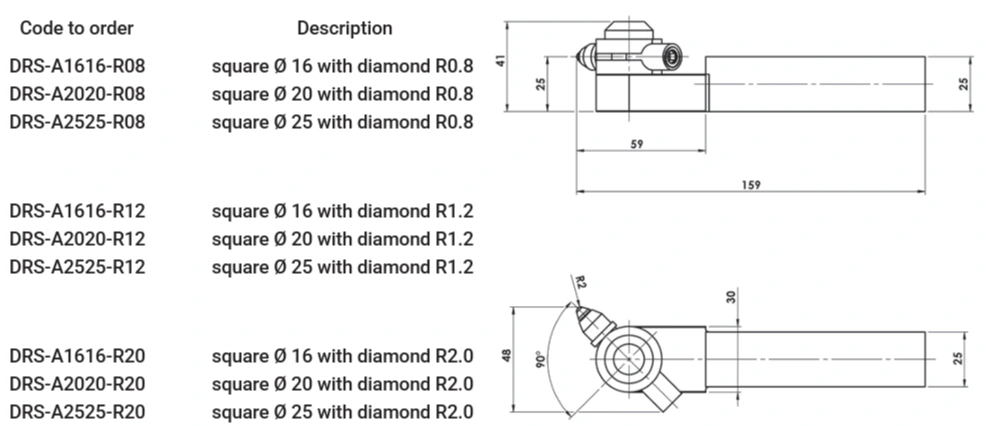
Különleges, rugós előfeszítésű, gyémántbetétes szerszámok. A gyémánt alacsony súrlódási tényezőjének és rendkívüli keménységének köszönhetően edzett acélok és nehezen alakítható anyagok szuperfiniselésére alkalmasak, akár 60–65 HRC keménységig.
7. Összegzés
A görgőzési technológia a modern CNC-megmunkálás egyik legértékesebb forgácsmentes finommegmunkálási alternatívája. Alkalmazásával megbízhatóan garantálható a kiváló, tükrös felületi minőség, a növelt felületi keménység és a kiemelkedő kifáradási élettartam – mindez drasztikusan alacsony, másodpercekben mérhető ciklusidők mellett.
A Yamasa és a SCAMI termékportfóliója lefedi a teljes gyártási spektrumot: a legkisebb furatoktól a többméteres hengerekig, az egyszerű csapoktól az alakos felületeken át egészen az edzett, 65 HRC keménységű alkatrészekig.