HUF


Gold-P HSS-E fúró
DLGP195 - 5% kobalt tartalommal
 Időszaki
Gold-P HSS-E fúrókészletek
DLGP195SET1-4
Időszaki
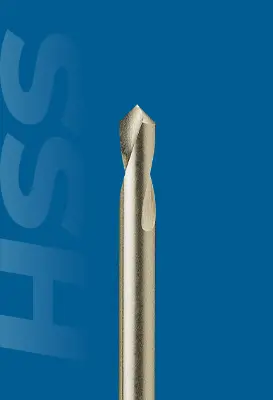
HSS-Co8 NC központfúrók, rövid kivitel
D2306 - 90°-os / D2307 - 120°-os
Időszaki
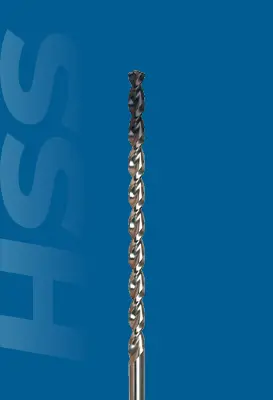
HSS-E csigafúró
DT600 / DT692 / DT693 - Extra hosszú (TiAlN)
Időszaki
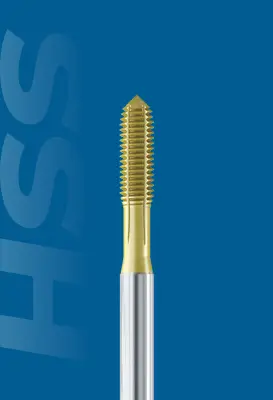
HSS-E gépi menetformázó
TD703 - M
Időszaki
Vásárolj CPT menetmarót, és használd fel ezt a kupont 15% extra kedvezményért!
A kupont 2026.10.31. -ig tudod felhasználni.
TLRCPT15
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.


Később...
Add meg a keresendő kifejezést...
Maximális termelékenység a menetfúrásban: A YG-1 Synchro TAP technológia és alkalmazása
A blog tartalma
1. Bevezetés: a menetfúrás mint szűk keresztmetszet
A modern CNC-gyártásban a marási és fúrási ciklusidők radikálisan csökkentek, a menetfúrás azonban gyakran technológiai szűk keresztmetszet marad. A merev menetfúrás elterjedése ellenére a hagyományos szerszámok sebességkorlátai és a folyamatbiztonsági kockázatok akadályozzák a teljes kapacitás kihasználását. A nagysebességű megmunkálás (HSM) követelményeihez fejlesztett YG-1 Synchro Tap család a szinkronizált előtolás és forgás előnyeit maximalizálja, közvetlen választ adva az alábbi kritikus problémákra:
- Ciklusidő-veszteség – a konzervatív vágósebességek miatt a menetfúrás aránytalanul hosszú ideig tart
- Folyamatbiztonság – a nem megfelelő forgácskezelésből adódó szerszámtörés és selejtképződés kockázata
- Szinkronizációs hibák – a főorsó és az előtolás mikroszkopikus késései, amelyek idő előtti szerszámkopáshoz vagy menetprofil-sérüléshez vezetnek
2. Műszaki alapok: miért „Synchro” a Synchro Tap?
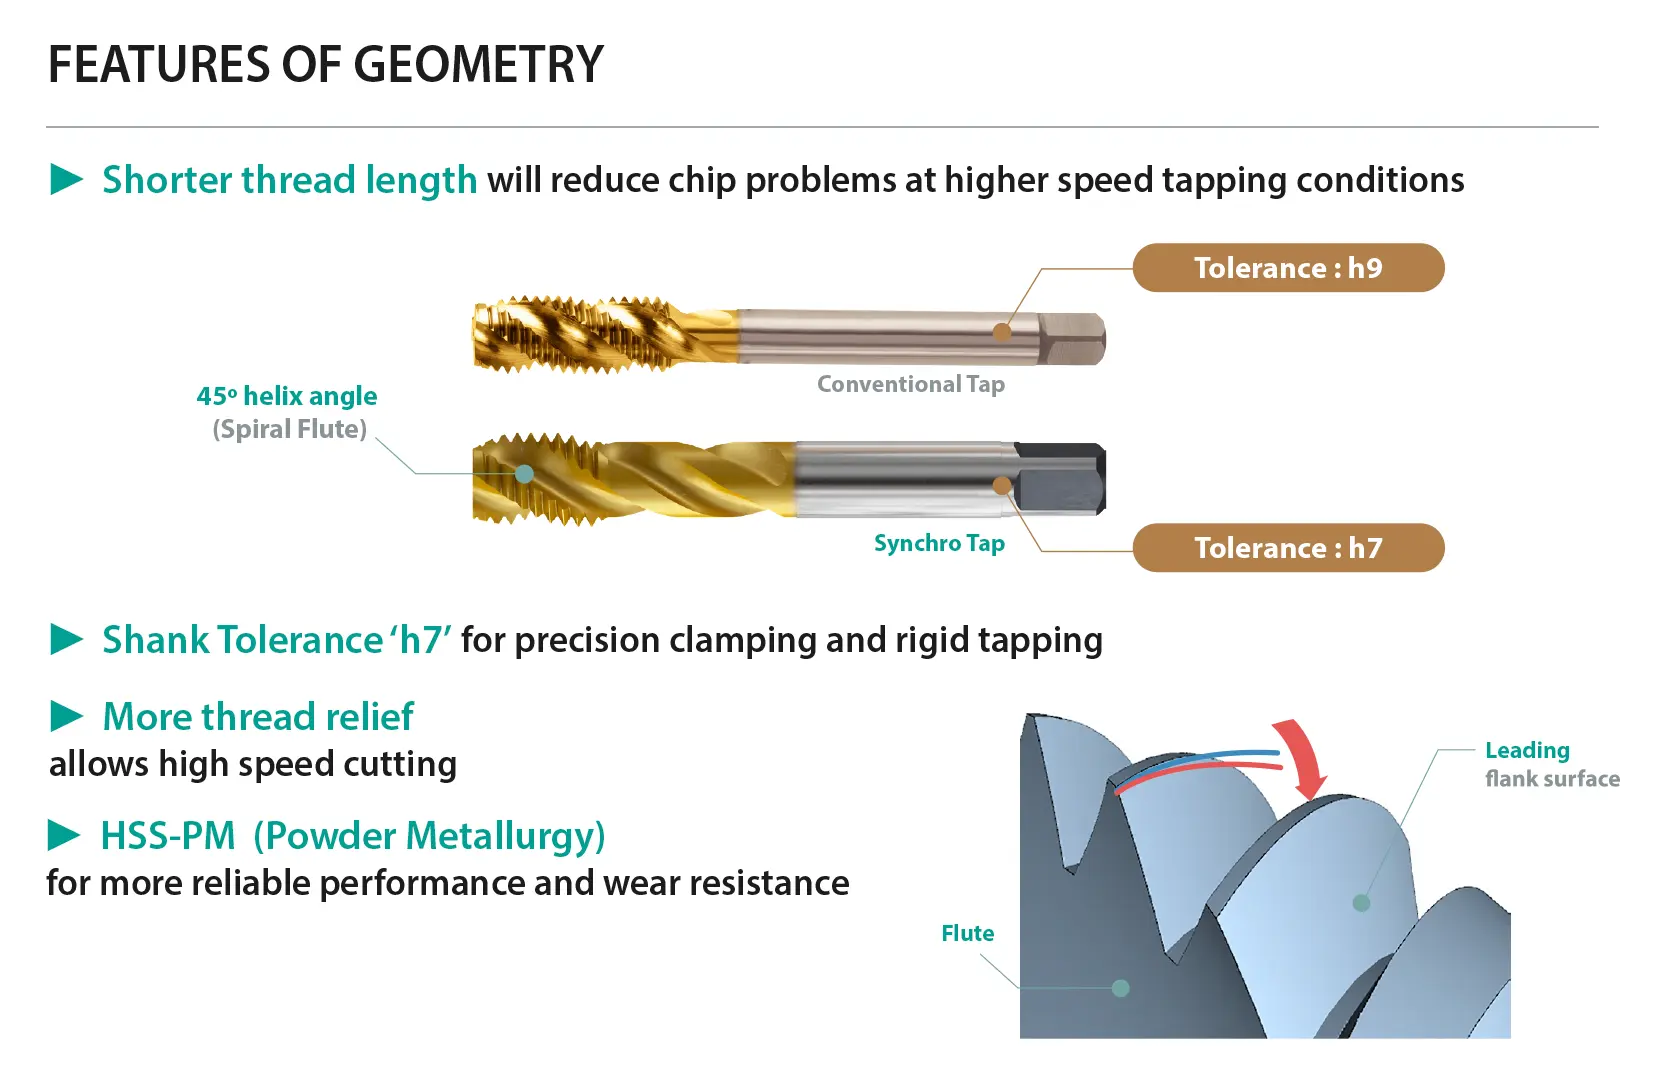
A Synchro Tap nem csupán egy bevonatolt szerszám, hanem egy speciális, nagy merevségű geometria. A porkohászati gyorsacél (HSS-PM) alapanyag biztosítja a szükséges szívósságot és hőállóságot a HSM-környezetben.
| Paraméter | Hagyományos menetfúró | Synchro Tap | Gyakorlati előny |
|---|---|---|---|
| Alapanyag | HSS / HSSE | HSS-PM | Magasabb melegkeménység és élstabilitás. |
| Szártűrés | h9 | h7 | Minimális ütés, precíz pozicionálás merev befogókban. |
| Menethossz | Standard (DIN) | Rövidített menethossz | Kisebb súrlódási felület, csökkentett torziós feszültség. |
| Hátszög | Standard | Megnövelt hátszög | Kisebb súrlódás a menethátakon, szabadabb forgácsolás. |
| Szerszámvég | „Male center” (csúcsos) | Flat front (lapolt vég) | Zsákfuratnál nincs szükség a csúcs leköszörülésére a menetmélység eléréséhez. |
3. A termelékenység mérése: akár háromszoros sebességnövekedés
A Synchro Tap alkalmazásával a vágósebesség (vc) jelentősen túllépi a konvencionális 10–20 m/min-es tartományt. Szénacélok megmunkálásakor a szerszámgeometria lehetővé teszi a 30–50 m/min sebesség elérését. Ez a gyakorlatban a menetfúrási ciklusidő drasztikus, akár 60–70%-os csökkenését jelenti, miközben a menet minősége konzisztens marad.
4. Bevonattechnológia és anyagspecifikus megoldások
A YG-1 differenciált bevonatrendszereket alkalmaz a munkadarab-alapanyagok tribológiai igényei szerint:
- TTS (acél/rozsdamentes acél) – speciális, többrétegű (multilayer) PVD-bevonat, amely segíti a folyamatos forgácskihordást és csökkenti a hőterhelést
- TKS (öntöttvas és magas szilíciumtartalmú, Si > 7% öntött alumínium) – a rendkívül abrazív anyagok ellen egyrétegű (monolayer) TiCN-bevonat, amely kiemelkedő felületi keménységet és kopásállóságot biztosít
- Élelőkészítés (edge preparation) – a bevonatolás előtti és utáni speciális éllekerekítés és a polírozott hornyok megakadályozzák az élek kipattogzását és az anyag felkenődését
5. Belső hűtési megoldások: optimalizált áramlás
A belső hűtés (internal coolant, IC) elengedhetetlen a HSM-technológiánál a hő elvezetéséhez és a forgács kimosásához.
- Axiális hűtés – zsákfuratokhoz. A hűtőközeg a szerszám végén lép ki, és a hornyokon keresztül kifelé kényszeríti a forgácsot. Menetfúróknál jellemzően M6-os mérettől elérhető
- Radiális hűtés – átmenő furatokhoz és menetformázókhoz. A folyadék a hornyoknál, oldalirányban távozik. Menetformázóknál a nagyobb magstabilitás miatt már M5-ös mérettől biztonságosan alkalmazható
6. A Synchro Tap család főbb típusai
Acélokhoz és rozsdamentes acélokhoz tervezett sorozat. A 45°-os spirálszög kiváló forgácskiürítést biztosít zsákfuratoknál. Flat front kialakításának köszönhetően zsákfuratban utólagos köszörülés nélkül érhető el a maximális menethossz.
Öntöttvas és magas szilíciumtartalmú (Si > 7%) öntött alumínium megmunkálására. Az egyenes horony és a kemény TiCN-bevonat ellenáll az abrazív kopásnak. Egy plusz forgácsolóéllel rendelkezik a hosszabb élettartam érdekében.
Univerzális megoldás legalább 8–10% nyúlású anyagokhoz. Optimalizált geometria: a hagyományos 4 helyett 5 vagy akár 6 olajzóhoronnyal, ami csökkenti a formázási nyomatékot, és még magasabb fordulatszámot tesz lehetővé.
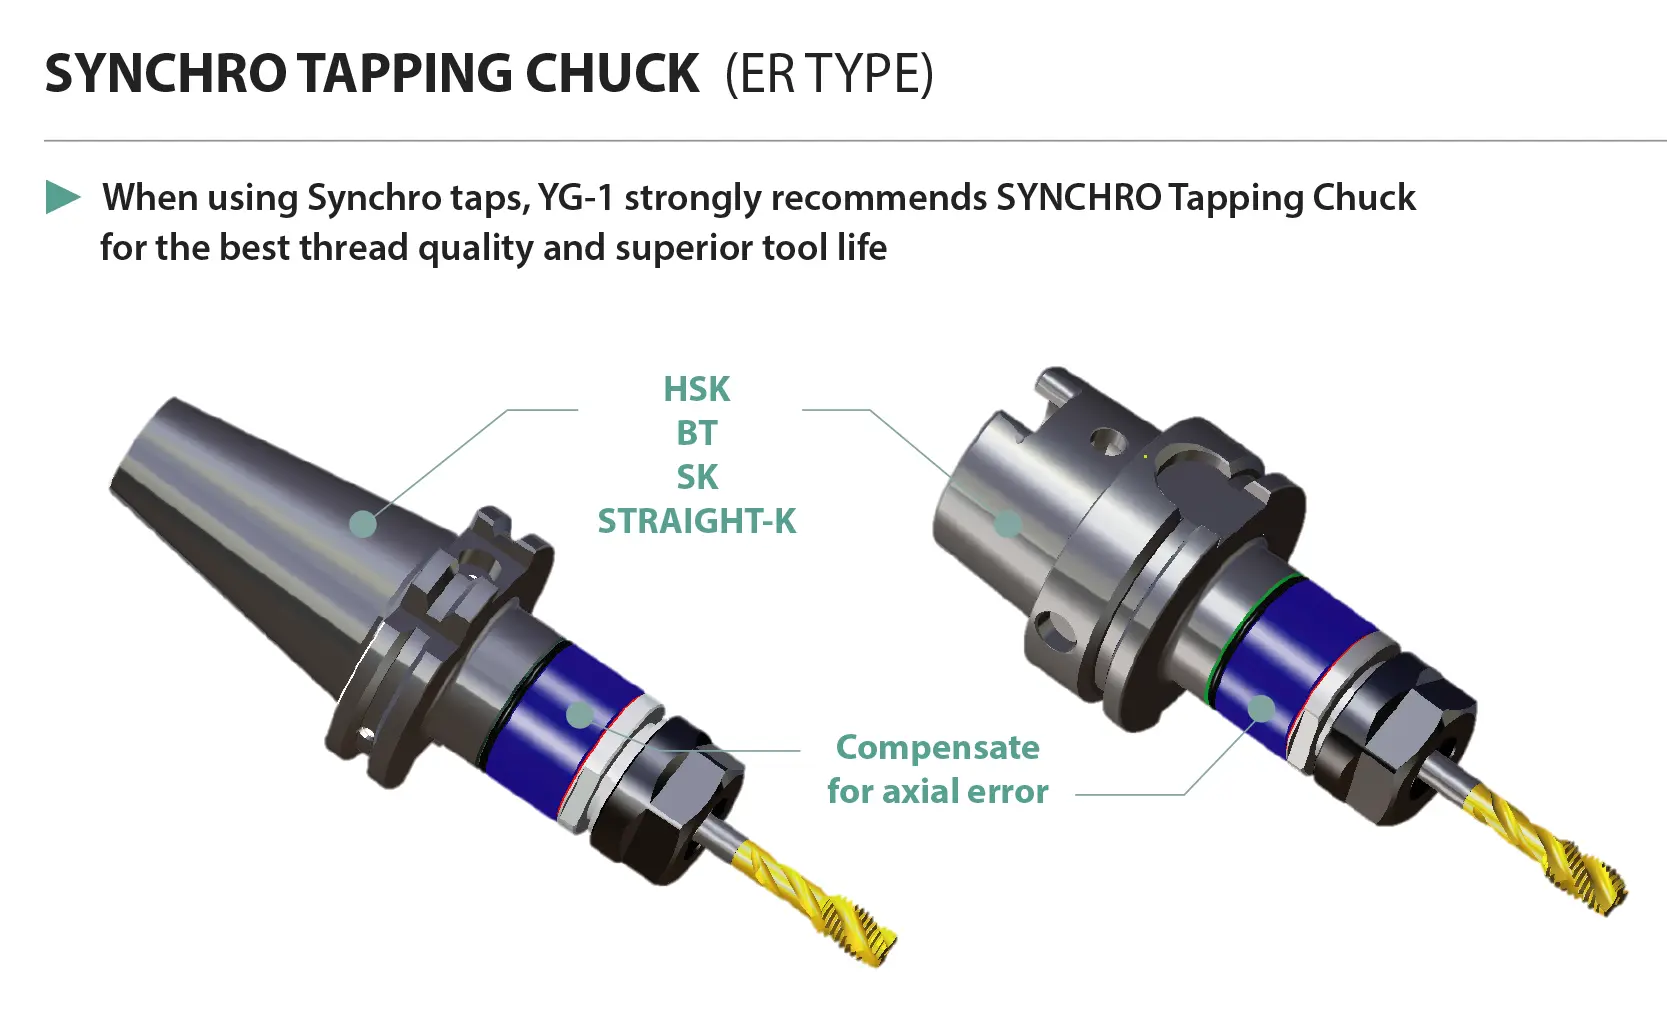
7. Kritikus biztonsági szabály: szinkronizáció és a Synchro Chuck
A merev menetfúrás során fellépő mechanikai feszültségek kezelése kritikus. Még a legmodernebb CNC-gépeknél is felléphet mikroszinkronizációs hiba, a menetfúrók menetemelkedési tűrése pedig a szabvány szerint ±8 µm. Ha ez a két hiba összeadódik, a szerszám befeszül és eltörik.
A Synchro Tap szerszámokat tilos hagyományos, nagy hosszkiegyenlítésű befogókban használni. A 45°-os spirálszög miatti nagy tengelyirányú erő ilyenkor előrehúzza a szerszámot, ami menetkiszakadáshoz vagy a túlzott előtolás okozta menetprofil-torzuláshoz vezet.
Mérnöki megoldások:
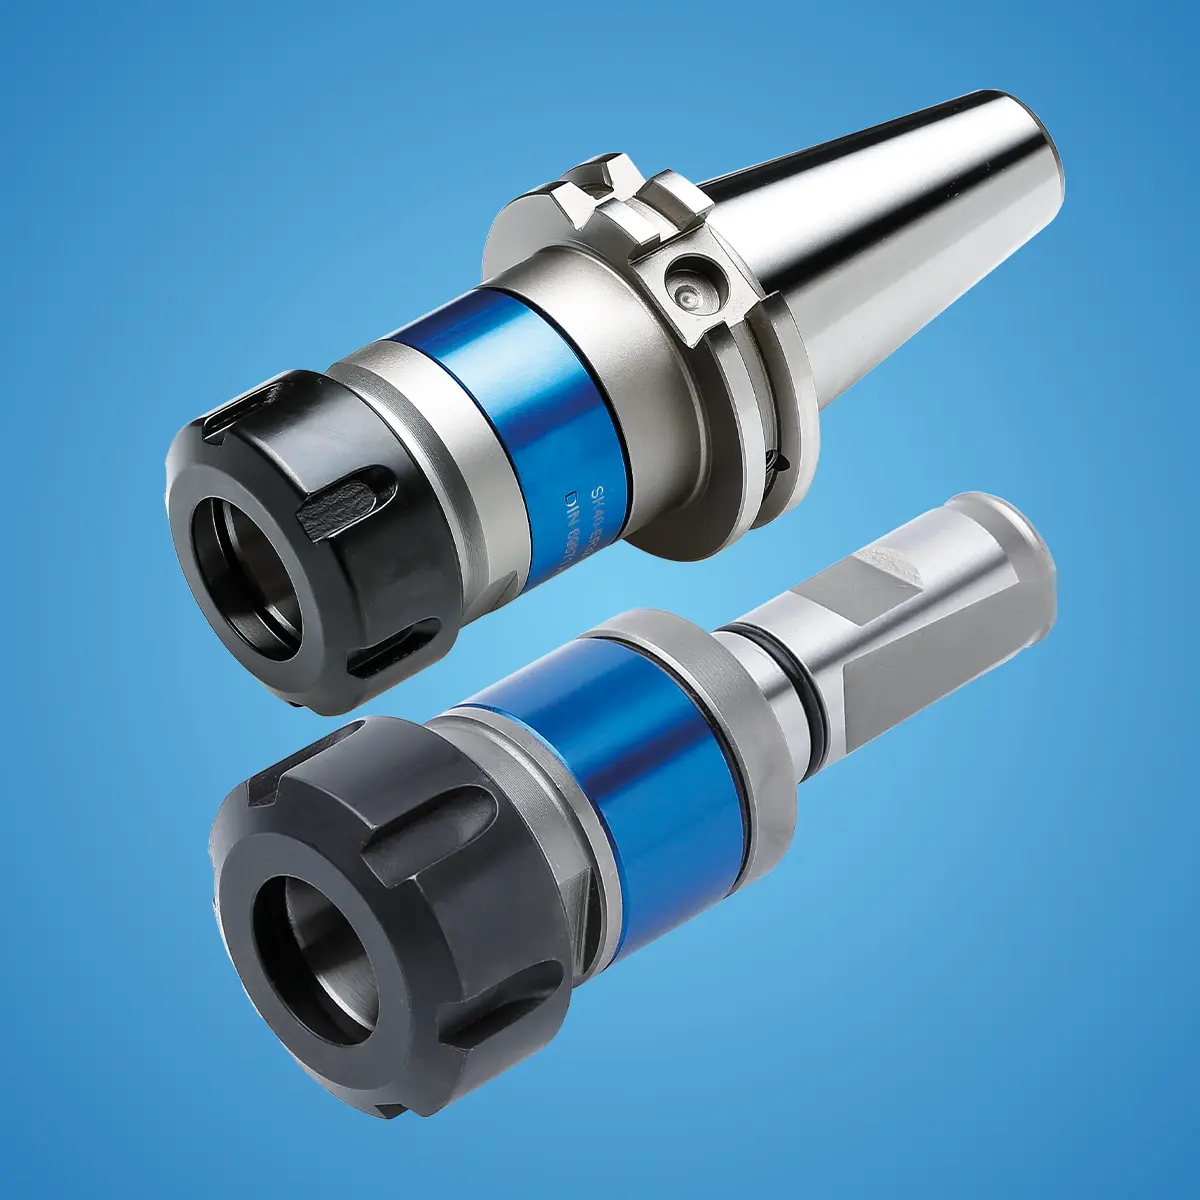
- Synchro Chuck – alkalmazása kötelező a mikrokompenzációhoz, amely rugalmasan kezeli a gép és a szerszám közötti eltérést
- A „10%-os trükk” – ha kényszermegoldásként mégis hosszkiegyenlítős befogót kell használni, csökkentsd az előtolást a névleges érték 90%-ára (pl. 1 mm-es menetemelkedésnél F1.0 helyett F0.9-et adj meg). Ez mesterségesen visszafogja a szerszámot, és megelőzheti a selejtet
8. Összegzés
A YG-1 Synchro Tap technológia a modern gyártás alapköve, ha a cél a minimális ciklusidő és a maximális folyamatbiztonság. A porkohászati acél, a h7-es tűrésű szerszámszár és az optimalizált geometria együttesen garantálja a profitnövekedést.
Főbb előnyök összefoglalása:
- Akár háromszor nagyobb termelékenység a hagyományos menetfúrókhoz képest
- Flat front kialakítás – maximálisan kihasználható zsákfurat-mélység
- Anyagspecifikus bevonatok – TiCN monolayer az abrazív anyagokhoz, multilayer az acélokhoz
- Hosszú élettartam – a Synchro Chuck mikrokompenzációjának és a HSS-PM alapanyagnak köszönhetően
A szerszámválasztásnál mindig ellenőrizd az alapanyag nyúlási jellemzőit és a gép szinkronizációs képességét!