HUF


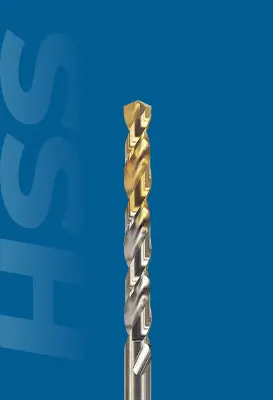
Gold-P HSS-E fúró
DLGP195 - 5% kobalt tartalommal
 Időszaki
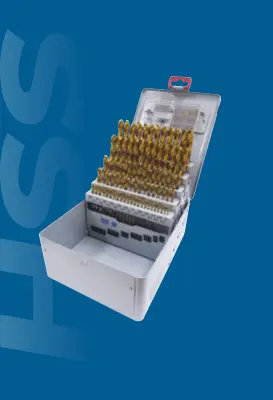
Gold-P HSS-E fúrókészletek
DLGP195SET1-4
Időszaki
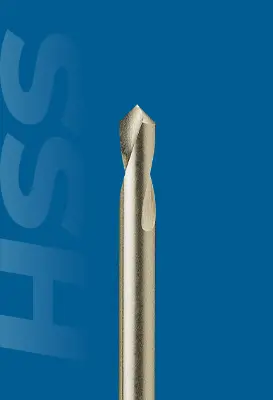
HSS-Co8 NC központfúrók, rövid kivitel
D2306 - 90°-os / D2307 - 120°-os
Időszaki
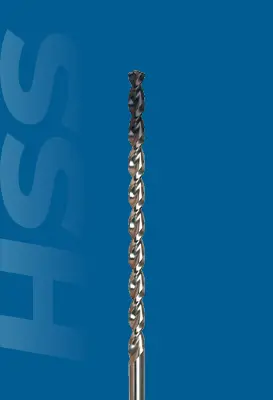
HSS-E csigafúró
DT600 / DT692 / DT693 - Extra hosszú (TiAlN)
Időszaki
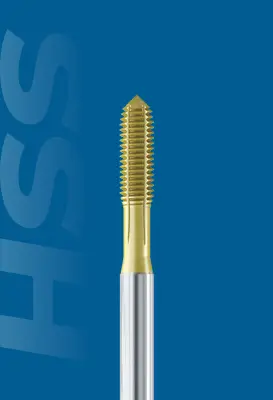
HSS-E gépi menetformázó
TD703 - M
Időszaki
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.


Később...
Add meg a keresendő kifejezést...
Mikronokon múlik a siker: A YG-1 keményfém és HSS dörzsárainak világa
A blog tartalma
1. Bevezetés: a precíziós furatmegmunkálás kihívásai és jelentősége
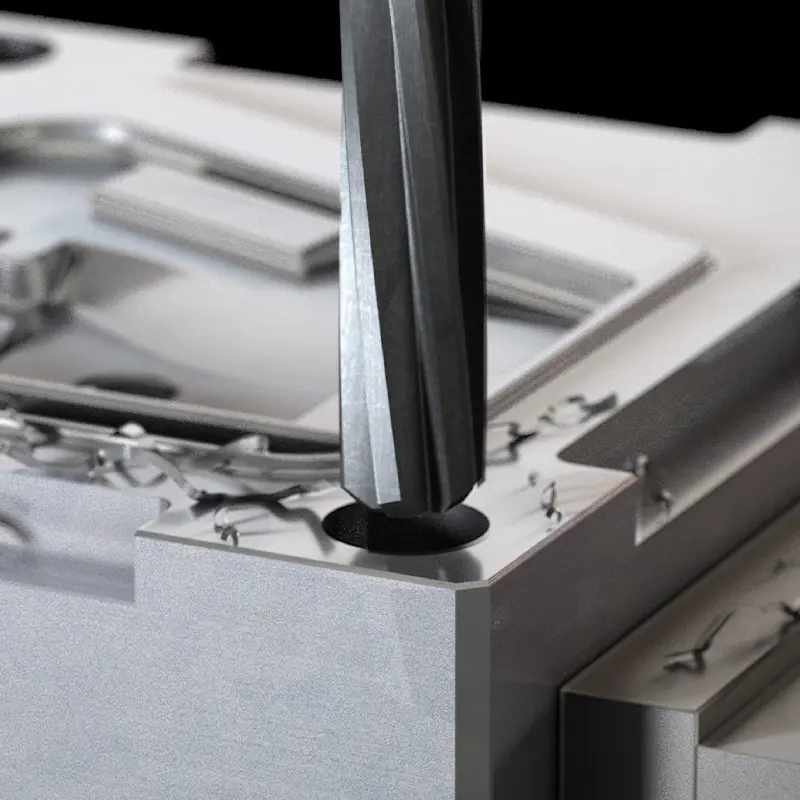
A gépipari alkatrészgyártásban a furatmegmunkálási műveletsor utolsó, egyben legkritikusabb lépése a dörzsárazás. Míg a fúrás és a süllyesztés az előfurat alapvető geometriájának kialakításáért felel, a dörzsárazás határozza meg a készfurat végleges méret- és alakpontosságát, valamint a felületi mikrogeometriát. Egy hibásan megválasztott dörzsárazási paraméter vagy a nem megfelelő szerszámválasztás a komplett alkatrész selejtezéséhez vezethet, ami a gyártási lánc végén jelentős anyagi veszteséget okoz.
A precíziós furatokkal szemben támasztott főbb műszaki elvárások a következők:
- Méretpontosság – az átmérő és a hozzá tartozó szigorú tűrések betartása, jellemzően az ISO H7 szerint (a DIN 1420 előírásnak megfelelően)
- Alak- és pozíciópontosság – a furat geometriai hibáinak (körkörösség, hengeresség, derékszögűség és egytengelyűség) minimálisra csökkentése
- Felületi minőség – rendkívül alacsony felületi érdesség (Ra és Rz értékek) elérése, amely elengedhetetlen a hidraulikus elemek, csapágyfészkek és precíziós illesztett kötések üzembiztos működéséhez
A YG-1 Multi-Flute dörzsárprogramja átfogó választékot kínál ezekre a műszaki kihívásokra. A termékcsalád a tömör keményfém (VHM), a gyorsacél (HSS) és a megnövelt ötvözőtartalmú gyorsacél (HSS-E) kiviteleknek köszönhetően a költséghatékony egyedi megmunkálásoktól és javításoktól a nagy termelékenységű, CNC-vezérelt tömeggyártásig biztosít optimális szerszámozási alternatívát.
2. Geometriai és konstrukciós sajátosságok
A YG-1 többélű dörzsárainak tervezése során alkalmazott geometriai és szerkezeti megoldások közvetlenül befolyásolják a forgácsolási folyamat stabilitását és a megmunkált furat minőségét.
Egyenlőtlen fogosztás
A dörzsárazás során fellépő mikrovibrációk és öngerjesztett rezgések a furatfal hullámosodásához és a szerszám vágóéleinek idő előtti kopásához, kipattogzásához vezethetnek. A YG-1 dörzsárak egyenlőtlen fogosztással készülnek, ami megszakítja a periodikus gerjesztőerőket. Ez a konstrukció jelentősen csökkenti a rezgési hajlamot, növeli a folyamatstabilitást, és kiemelkedően sima, hullámmentes felületet eredményez.
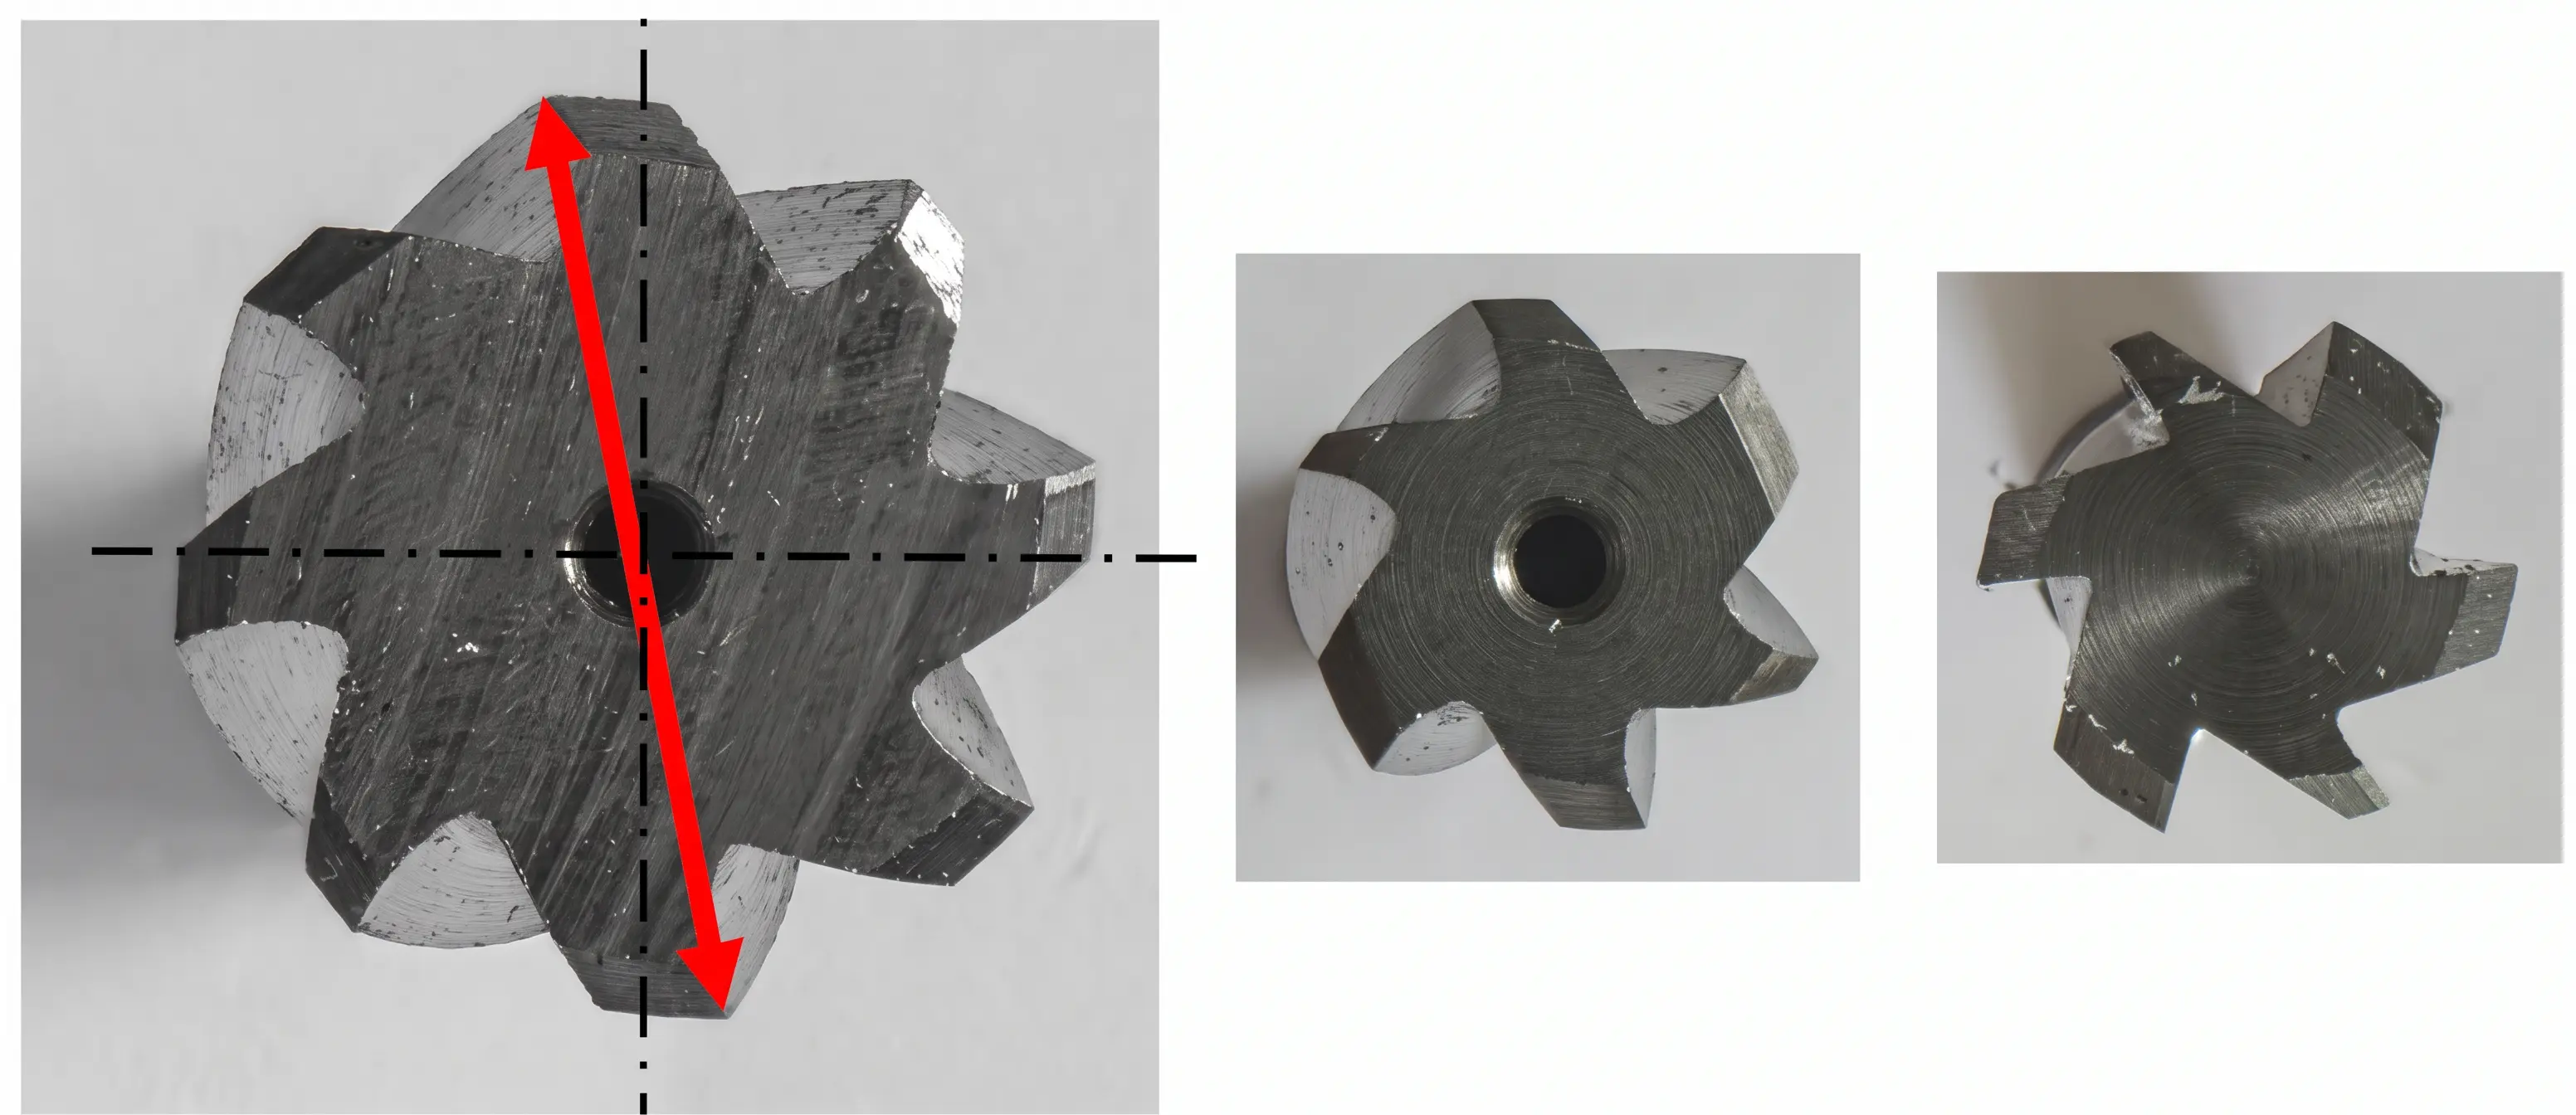
Szemközti élek (180°) és méréstechnika
Bár a fogosztás a rezgéscsillapítás érdekében egyenlőtlen, a szerszám élei úgy vannak elrendezve, hogy a 180°-ban szemben fekvő élpárok pontosan átellenben helyezkednek el. Ez a konstrukciós megoldás kulcsfontosságú méréstechnikai előnyt nyújt: a dörzsár külső átmérője közvetlenül, hagyományos külső mikrométerrel mérhető a gyártás és a minőségellenőrzés során, anélkül, hogy speciális hárompontos mérőeszközökre vagy bonyolult optikai bemérőkre lenne szükség.
Keményfém (VHM) konstrukciós felépítés
A keményfém dörzsárak szerkezeti kialakítása az átmérőtartomány függvényében változik a maximális hajlítómerevség és a gazdaságosság optimális egyensúlya érdekében:
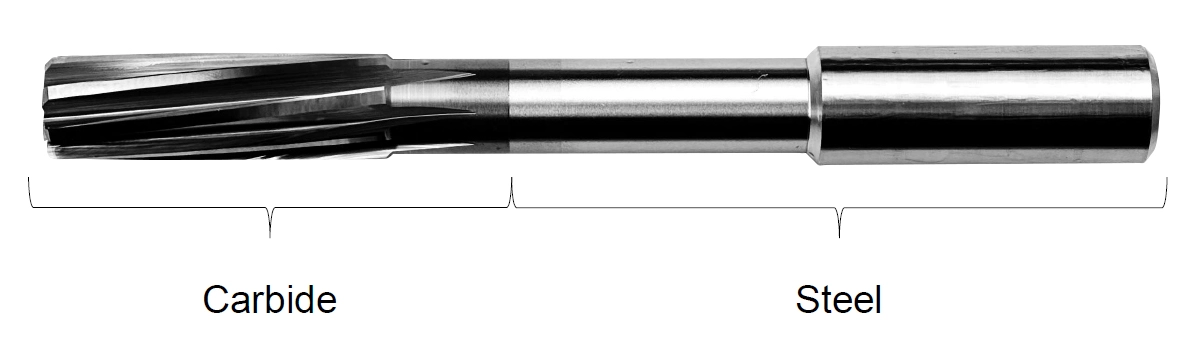
- Ø12,0 mm-ig – tömör keményfém kivitel, amely maximális stabilitást és kiváló futáspontosságot garantál a kis átmérőknél
- Ø12,0 mm felett – keményfém fej acélszárra forrasztva. Ez a hibrid felépítés biztosítja a vágóél kiemelkedő kopásállóságát, miközben az acélszár szívósságot ad, és csökkenti a szerszám alapanyagköltségét – itt a zsugorbefogás nem alkalmazható
Bekezdési kúpszög
A forgácsolási erők megoszlását, a forgácsvastagságot és a furatbemenet minőségét a bekezdési kúpszög határozza meg, amely a szerszámcsoporttól és az átmérőtől függően szigorúan szabályozott:
- VHM NC dörzsárak (K4101, K4111) – d < 3,0 mm esetén 15°, míg d ≥ 3,0 mm esetén 45°
- HSS-E NC és gépi dörzsárak (K2101, K2111, K21B1) – 3,75 mm átmérőig 15°, míg 3,75 mm felett 45°
- Morse-kúpos HSS-E gépi dörzsárak (K2102, K2112) – egységesen, fix 45°-os bekezdési kúpszöggel készülnek a nagy nyomatékú gépi megmunkáláshoz
- Kézi dörzsárak (K1143, K1153) és spirálos gépi dörzsárak (K2121) – hosszú, kúpos bekezdéssel készülnek a fokozatos központosítás és a kézi/gépi bevezetés megkönnyítésére
3. Horonygeometria és hűtés-kenés: zsákfurat vs. átmenő furat
A forgács elvezetése a dörzsárazási művelet egyik legkényesebb eleme. A nem megfelelően terelt forgács megkarcolhatja a megmunkált furat falát, vagy beszorulhat a szerszám és a munkadarab közé, ami a szerszám töréséhez vezethet.
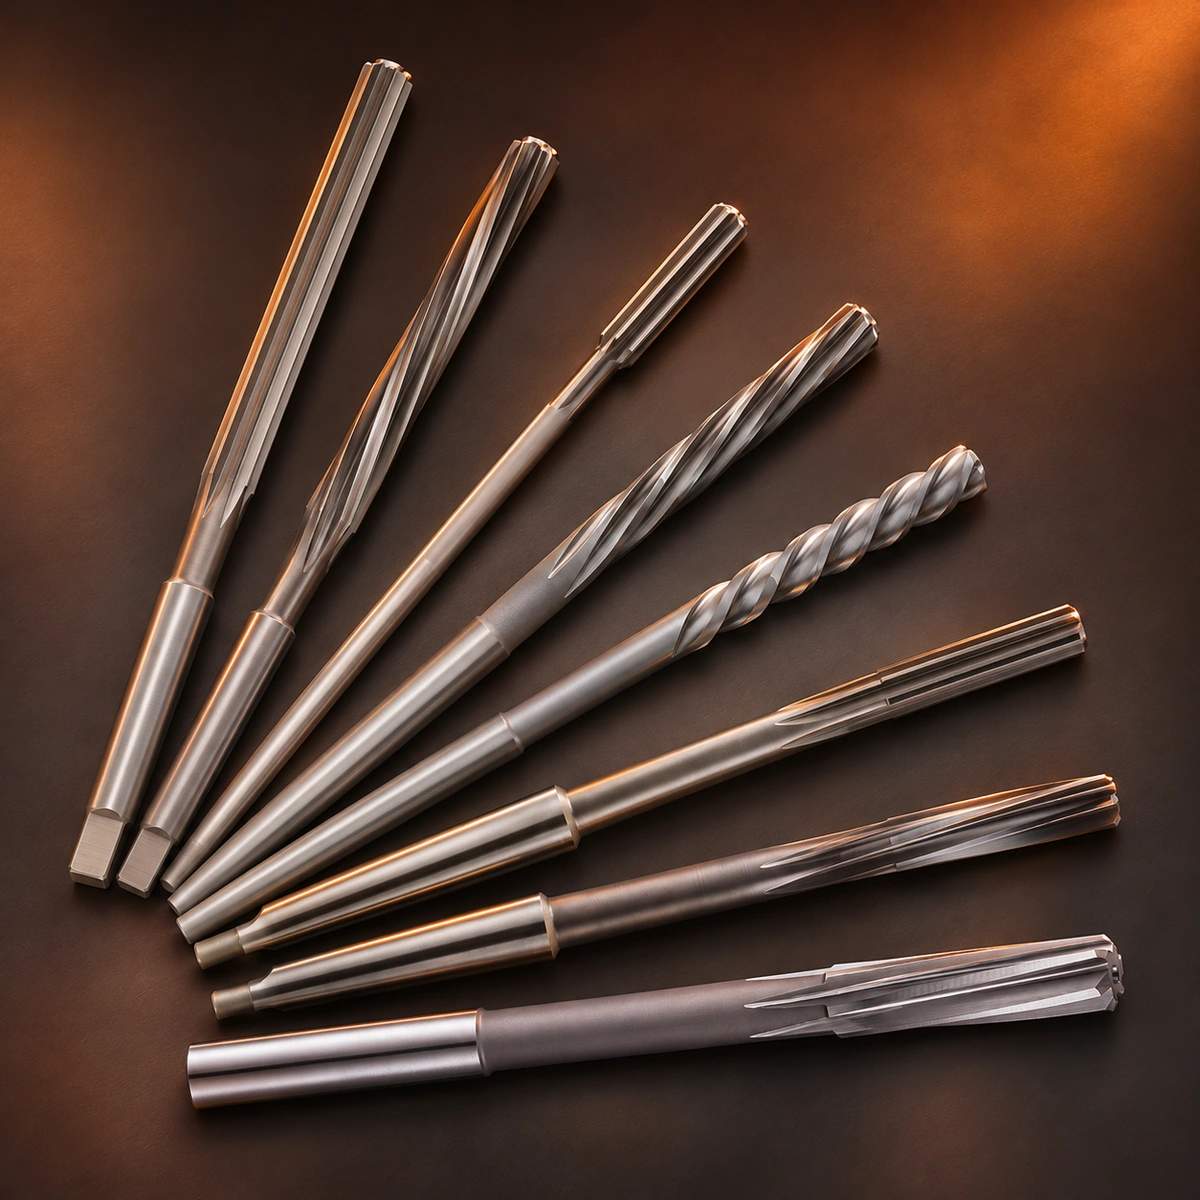
Egyenes horonygeometria
- Működési elv és forgácsáramlás – a hornyok a szerszám tengelyével párhuzamosak. A keletkező forgács nem kap tengelyirányú terelést, így a horonyban marad, vagy a hűtőközeg nyomására hátrafelé távozik (zsákfurat esetén)
- Alkalmazási terület – elsődlegesen zsákfuratok megmunkálására ajánlott, mivel megakadályozza, hogy a forgács a furat fenekére szoruljon, és megrongálja a dörzsárat vagy a furat alját
- Hűtőfolyadék-dinamika – zsákfurat megmunkálásakor a hűtő-kenő folyadék beáramlása és a forgács hátrafelé történő kiáramlása egymással szemben történik a szűk hornyokban, ezért elengedhetetlen a megfelelő folyadékáramlás
Balos spirálhorony, jobbos vágás
- Működési elv és forgácsáramlás – a balos spirálirány a szerszám jobbos forgásiránya mellett határozott tengelyirányú erőt és forgácsmozgást hoz létre, amely a keletkező forgácsot és a hűtőfolyadékot folyamatosan a haladási irányban előrefelé tolja
- Alkalmazási terület – kifejezetten átmenő furatokhoz tervezett elrendezés. Mivel a forgács nem halad át a már finommegmunkált furatszakaszon, kizárja a forgács okozta karcolásokat és csíkozódásokat
- Megszakított forgácsolás – a spirális élelrendezés fokozatos élbelépést biztosít. Ez különösen előnyös keresztfuratokkal rendelkező, alakos vagy ferde ki- és belépésű furatok megmunkálásakor, mert megelőzi az élek kicsipkéződését
A hűtés és kenés szerepe
A dörzsárazásnál a súrlódási hő csökkentése és a megfelelő kenés kulcsfontosságú a felületi minőség szempontjából. Bőséges hűtő-kenő folyadék (magas olajtartalmú emulzió vagy vágóolaj) használata elengedhetetlen a dörzsárazási zóna hűtéséhez, az élrátétképződés elkerüléséhez és a forgács kimosásához. A szárazon végzett dörzsárazás gyors élkopást és méretvesztést okoz, ezért kerülendő.
4. VHM vs. HSS/HSS-E szerszámanyagok összehasonlítása
A szerszám alapanyagának helyes kiválasztása meghatározza a forgácsolási sebességet, a szerszám éltartamát, a megmunkálási ciklusidőt és a darabköltséget.
| Tulajdonság / paraméter | Tömör keményfém (VHM) dörzsárak | HSS / HSS-E dörzsárak |
|---|---|---|
| Forgácsolási sebesség | Magas (nagy termelékenységű CNC-megmunkáláshoz) | Alacsonyabb – közepes |
| Kopásállóság és éltartam | Rendkívül magas, kiemelkedő éltartam sorozatgyártásban | Jó szívósság, mérsékeltebb kopásállóság |
| Jellemző átmérőtartomány | Ø 2,0 – 20,0 mm | Ø 2,0 – 60,0 mm (kiviteltől függően) |
| Megmunkálható anyagok | Acélok, öntvények, erősen ötvözött és edzett anyagok (ISO P, M, K, N) | Acélok (kb. 35 HRC-ig), öntöttvasak, színesfémek (ISO P, M, K, N) |
| Befogási követelmények | Ø12,0 mm-ig: zsugor-, hidraulikus vagy patronos befogó Ø12,0 mm felett (forrasztott fej): zsugorbefogás tilos, hidraulikus vagy precíziós patronos befogó szükséges | Sokrétű: NC-befogók, hidraulikus befogók, patronos tokmányok, Morse-kúpos hüvelyek |
| Beszerzési ár / költségszint | Magasabb kezdeti beruházási költség | Kedvezőbb ár (akár 50%-kal alacsonyabb beszerzési költség) |
| Ajánlott gyártási környezet | Nagy sorozatú, automatizált CNC-tömeggyártás | Kis és közepes sorozatok, egyedi megmunkálások, bérmunkák |
Szerszámbefogási előírások és műszaki indoklásuk
A VHM dörzsáraknál a szerszámbefogó rendszer kiválasztása alapvető folyamatbiztonsági tényező. Míg a tömör keményfém szárú (Ø12,0 mm-ig) szerszámok biztonsággal használhatók melegzsugorításos technológiával, addig a 12,0 mm feletti, acélszárra forrasztott keményfém fejű dörzsáraknál a zsugorítás során fellépő magas hőterhelés károsítja vagy kilágyítja a forrasztási kötést. Ezért ezeknél a szerszámoknál a zsugorbefogás használata szigorúan tilos.
Forrasztott fejű keményfém dörzsáraknál hidraulikus befogók vagy nagy pontosságú, precíziós patronos befogók alkalmazása kötelező. A hidraulikus befogók kiemelkedő rezgéscsillapító képességgel rendelkeznek, és garantálják a 3 mikron alatti radiális körfutási hibát, ami meghosszabbítja a dörzsár éltartamát, és biztosítja a H7-es tűréstartást.
5. Előfurat-minőség és gépi feltételek
A dörzsárazási művelet sikere és a H7-es tűréstartás elérése döntő mértékben függ a megelőző fúrási lépések precizitásától és a gépi környezettől:
- A tengelykövetés (önközpontosítás) korlátai – a többélű dörzsárak önközpontosító tulajdonságuk miatt a meglévő előfurat tengelyét követik. Emiatt a dörzsár nem képes korrigálni az előfúrás során elkövetett jelentős pozícióhibákat vagy a furat tengelyferdeségét. A helyes pozíciót már az előfúrás során biztosítani kell
- Előfurat-ráhagyás – a dörzsárazási ráhagyás helyes megválasztása kritikus. Túl kicsi ráhagyás (pl. < 0,05 mm) esetén a vágóél nem tud forgácsot leválasztani, hanem dörzsöli, koptatja az anyagot, ami extrém élkopást, élrátétképződést és felületi keményedést okoz. Túl nagy ráhagyás esetén a dörzsár hornyai eltömődnek forgáccsal, megnő a forgácsolási erő, ami mérettúllépéshez és a felületi érdesség (Ra / Rz) drasztikus romlásához vezet
- Koncentricitás és radiális ütés – a DIN 1420 szerinti H7-es tűréstartomány megbízható betartásához a szerszámbefogó rendszer teljes radiális ütése nem haladhatja meg a 0,005 mm-t
- Gépi merevség és dinamika – a főorsó csapágyazásának, a szerszámbefogónak és a munkadarab-felfogásnak a magas szintű dinamikus merevsége elengedhetetlen a mikrorezgések kiküszöböléséhez
6. A YG-1 dörzsárkínálatának műszaki áttekintése
Az alábbi táblázat összefoglalja a YG-1 dörzsár-termékcsaládokat és azok fő műszaki jellemzőit:
| Termékcsalád | Szerszámanyag | Horonygeometria | Mérettartomány | Jellemző kivitel / szár | Fő alkalmazási terület |
|---|---|---|---|---|---|
| K4101 | VHM NC | Egyenes horony | Ø 2,0 – 20,0 mm | DIN 6535-HA szár | Zsák- és átmenő furatokhoz, nagy termelékenységű CNC-dörzsárazás |
| K4111 | VHM NC | Balos spirál (LH) | Ø 2,0 – 20,0 mm | DIN 6535-HA szár | Átmenő furatokhoz, magas vágósebesség, karcmentes furatfal |
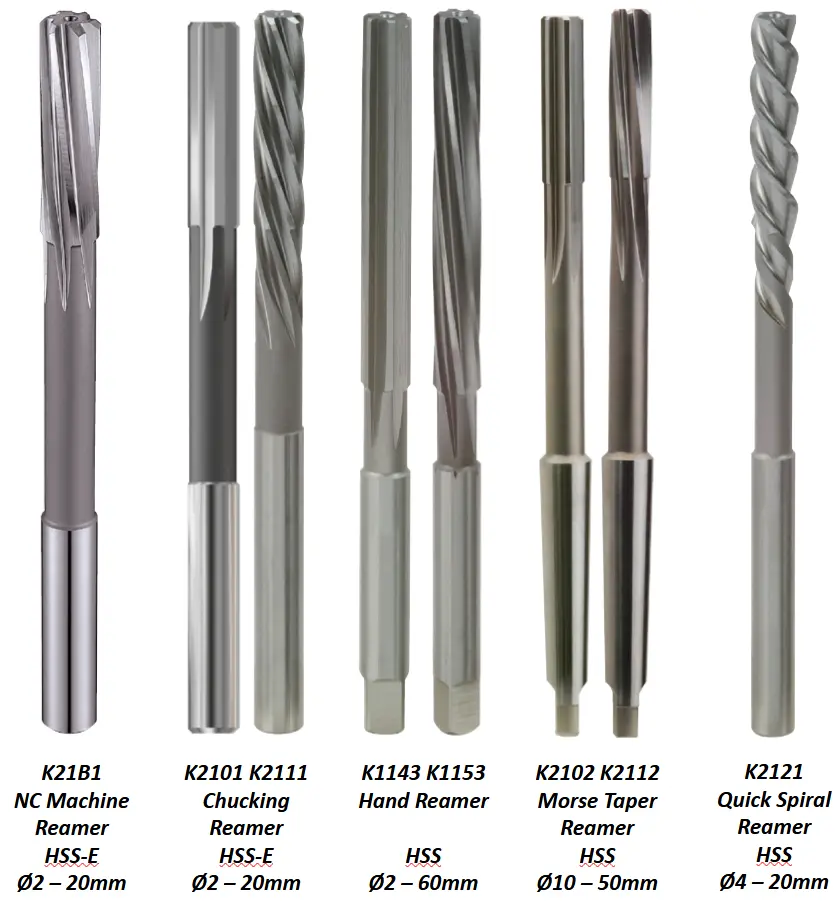
| K21B1 | HSS-E NC | Balos spirál (LH) | Ø 2,0 – 20,0 mm | h6 szártűrés, precíziós, 0,01 mm-es lépcsők | NC-gépi megmunkálás, szoros tűrésű átmenő furatok |
| K2101 / K2111 | HSS-E | Egyenes / balos spirál | Ø 2,0 – 20,0 mm | DIN 212 szerint, h8 szártűrés | Általános gépi dörzsárazás, univerzális felhasználás |
| K2121 | HSS-E | Balos 45°-os spirál (LH 45°) | Ø 4,0 – 20,0 mm | DIN 212 szerint, h8 szártűrés | Nehezen forgácsolható anyagok, gyors forgácskihozatal |
| K2102 | HSS-E | Egyenes horony | Ø 10,0 – 50,0 mm | DIN 208 szerinti Morse-kúpos szár (MK1–MK4) | Nagy átmérőjű gépi furatmegmunkálás |
| K2112 | HSS-E | Balos spirál (LH) | Ø 10,0 – 48,0 mm | DIN 208 szerinti Morse-kúpos szár (MK1–MK4) | Nagy átmérőjű gépi furatmegmunkálás |
| K1143 | HSS | Egyenes horony | Ø 2,0 – 60,0 mm | DIN 206, négyszögletes szárvég | Kézi dörzsár, egyedi gyártás és javítómunka |
| K1153 | HSS | Balos spirál (LH) | Ø 2,0 – 52,0 mm | DIN 206, négyszögletes szárvég | Kézi dörzsár, kimondottan átmenő furatok egyedi megmunkálására |
Termékcsoportok részletes műszaki elemzése
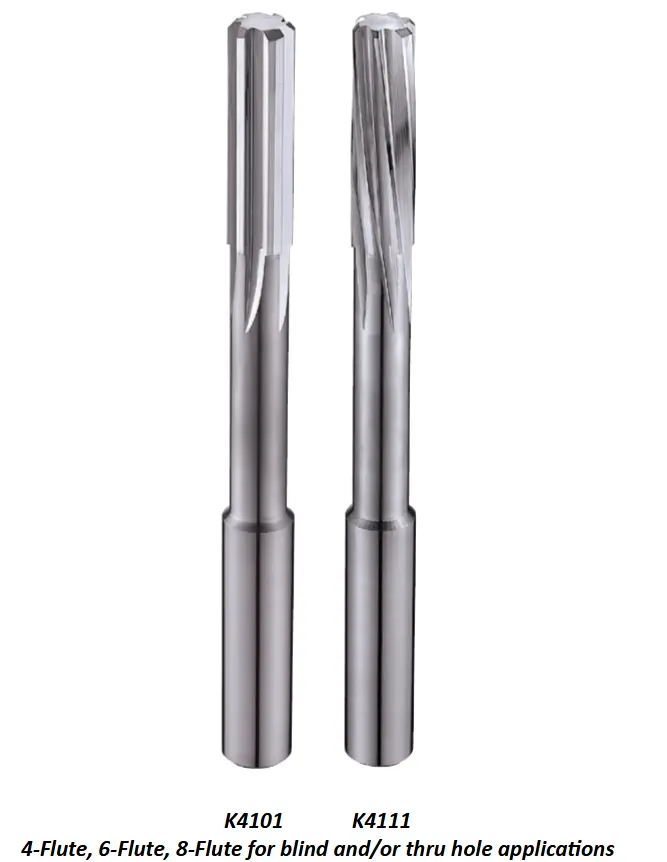
- Keményfém (VHM) NC szerszámcsaládok (K4101, K4111) – a legmagasabb termelékenységi szintet képviselik. A DIN 6535-HA hengeres szár szigorú átmérőtűrése alkalmassá teszi őket a nagy pontosságú hidraulikus és patronos befogókban való használatra. A K4101 az egyenes horony révén zsákfuratokhoz, míg a K4111 a balos spirál révén átmenő furatokhoz nyújt optimális megoldást
- Precíziós HSS-E NC sorozat (K21B1, 0,01 mm-es lépcsőkkel) – különlegessége a precíz h6-os szártűrés és a századmilliméteres átmérőlépcsőzés (pl. Ø2,01, Ø2,02, Ø2,03 mm)
- Általános gépi HSS-E dörzsárak (K2101, K2111, K2121) – a DIN 212 szabvány szerinti hengeres szárral és h8-as szártűréssel rendelkező szerszámok. A K2121-es, 45°-os élspirálos változat kifejezetten a ragadós, nehezen forgácsolható alapanyagok esetén biztosít kiváló forgácstörést és -kihozatalt
- Morse-kúpos HSS-E dörzsárak (K2102, K2112) – a DIN 208 szerinti, MK1–MK4 kúpos szárú kivitelek a közepes és nagy átmérőtartományban teszik lehetővé a nagy nyomatékátvitelt igénylő megmunkálásokat. Mindkét sorozat fix 45°-os bekezdési kúpszöggel készül: a K2102 egyenes horonnyal, a K2112 balos spirállal
- Kézi HSS dörzsárak (K1143, K1153) – a DIN 206 szabványnak megfelelő, négyszögletes szárvéggel ellátott szerszámok. A hosszú, kúpos bekezdés megkönnyíti a kézi bevezetést és a központosítást. A K1143 egyenes horonnyal, a K1153 balos spirállal érhető el
7. Összegzés és döntési szempontok
A precíziós furatmegmunkálás során elért méretpontosság, felületi minőség és gazdaságosság a megfelelő szerszámkonfiguráció kiválasztásán múlik:
- Szerszámalapanyag kiválasztása – nagy sorozatszám és kemény, koptató alapanyagok esetén a tömör keményfém (VHM) biztosítja a legalacsonyabb egy darabra vetített szerszámköltséget a kiemelkedő éltartam miatt. Kis és közepes sorozatoknál vagy egyedi gyártásnál a HSS-E dörzsárak akár 50%-kal alacsonyabb beruházási költség mellett nyújtanak szívós és megbízható megoldást
- Horonygeometria illesztése – átmenő furatokhoz a balos spirál (LH) a preferált választás a karcmentes furatfal és az előrefelé történő forgácselvezetés miatt. Zsákfuratoknál az egyenes horony garantálja a biztonságos forgácskihozatalt anélkül, hogy a forgács a furatfenékre szorulna
- Befogórendszer és biztonság – a H7-es tűrés tartásához elengedhetetlen a 0,003–0,005 mm alatti radiális ütéssel rendelkező befogás. A Ø12,0 mm feletti, forrasztott keményfém fejű dörzsáraknál a melegzsugorítás alkalmazása tilos, helyette hidraulikus vagy precíziós patronos befogót kell használni
A YG-1 teljes körű dörzsárportfóliója a kézi megmunkálási feladatoktól a csúcstechnológiás CNC-tömeggyártásig terjedő skálán kínál műszakilag megalapozott, megbízható és költséghatékony megoldást a precíziós furatmegmunkálás minden területén.