Jelenleg nincsenek elérhető általános kuponok.
Saját kuponjaidért, kérjük jelentkezz be!
Élezés, bevonatolás
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.
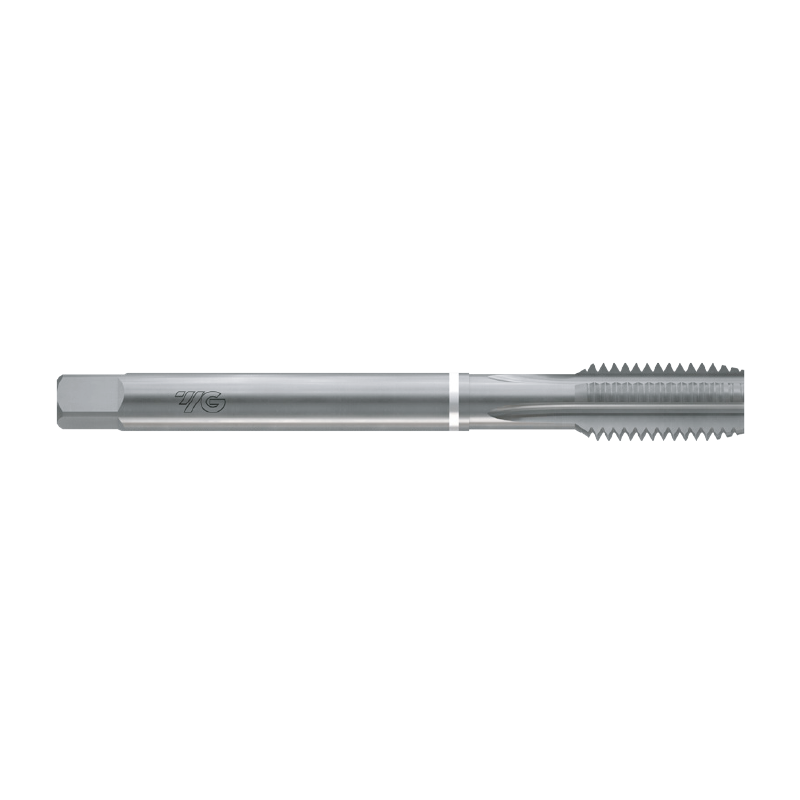
YG Tap Cast Iron bevonat nélküli, egyeneshornyú KMF gépi menetfúró - M (6HX, C bekezdéssel)
Termékváltozatok
Válassz egy variánst!
Leírás
Bevonat nélküli, egyeneshornyú keményfém YG Tap Cast Iron gépi menetfúró, 6HX-es tűrésosztállyal és DIN 371/376-os szerszám szabvánnyal. DIN 13 szabvány szerinti ISO metrikus menetekhez. C típusú bekezdéssel, max. 2xD hosszú átmenő- és zsákfuratokhoz. Kopásálló geometria abrazív öntvény anyagokhoz. Maximum teljesítmény és hosszú élettartam. Szürkeöntvények, gömbgrafitos öntöttvasak és temperöntvények megmunkálásához.
Az 1981-es alapítás óta egy erős, szilárd és globálisan is elismert vállalattá nőtte ki magát a forgácsoló szerszám iparban. Kiváló emberi erőforrásaival és technológiájával a YG-1 mindig a jövőbe tekint. Hatékony logisztikai rendszerének és a szállítási határidőket rövidítő rendszerének köszönhetően, folyamatosan élvezhetik a vevőik bizalmát. Az új termékeik fejlesztését, mindig nulláról kezdik. A legjobb nyersanyag megválasztás, a pontos hőkezelés és a szigorú minőségellenőrzés is a kimagasló forgácsoló tulajdonságú és a kiválóan kidolgozott felületű termékek fejlesztésének alapja. Széles termékpalettájuk tartalmaz monolit keményfém és gyorsacél maró-, fúró-, menetmaró-, menetfúró-, központfúró szerszámokat, dörzsárakat, illetve váltólapkás marószerszámokat, ISO esztergaszerszámokat és szerszámtartókat is.
Leírás:
Bevonat nélküli, egyeneshornyú keményfém YG Tap Cast Iron gépi menetfúró, 6HX-es tűrésosztállyal és DIN 371/376-os szerszám szabvánnyal. DIN 13 szabvány szerinti ISO metrikus menetekhez. C típusú bekezdéssel, max. 2xD hosszú átmenő- és zsákfuratokhoz. Kopásálló geometria abrazív öntvény anyagokhoz. Maximum teljesítmény és hosszú élettartam. Szürkeöntvények, gömbgrafitos öntöttvasak és temperöntvények megmunkálásához.
Az 1981-es alapítás óta egy erős, szilárd és globálisan is elismert vállalattá nőtte ki magát a forgácsoló szerszám iparban. Kiváló emberi erőforrásaival és technológiájával a YG-1 mindig a jövőbe tekint. Hatékony logisztikai rendszerének és a szállítási határidőket rövidítő rendszerének köszönhetően, folyamatosan élvezhetik a vevőik bizalmát. Az új termékeik fejlesztését, mindig nulláról kezdik. A legjobb nyersanyag megválasztás, a pontos hőkezelés és a szigorú minőségellenőrzés is a kimagasló forgácsoló tulajdonságú és a kiválóan kidolgozott felületű termékek fejlesztésének alapja. Széles termékpalettájuk tartalmaz monolit keményfém és gyorsacél maró-, fúró-, menetmaró-, menetfúró-, központfúró szerszámokat, dörzsárakat, illetve váltólapkás marószerszámokat, ISO esztergaszerszámokat és szerszámtartókat is.
A belső menetek készítése a gépipari megmunkálás egyik leggyakoribb művelete, ugyanakkor az egyik legérzékenyebb technológiai lépés is. A menetfúrás és a menetformázás közötti választás hatással van a menetszilárdságra, a ciklusidőre, a folyamatbiztonságra és a gyártási költségekre. Ebben a cikkben részletesen összehasonlítjuk a két eljárást, és gyakorlati útmutatót adunk a megfelelő technológia kiválasztásához.
Szakmai & Technológiai Tudástár
Termékek & Megoldások
Ridegtörési kockázat. A keményfém terhelési
csúcsnál azonnal, figyelmeztetés nélkül törik. Kötelező a merev
menetfúrási ciklus (G84).
02
Mikor NEM érdemes ezt választani?
Nem edzett acél (ISO P, kb. 45 HRC alatt) — bevonatos HSS-E/HSS-PM menetfúró a jobb választás
Rozsdamentes acél (felkeményedik), szuperötvözetek/titán (nincs adat), vagy programból korrigálandó menetátmérő — mindhárom esetben menetmaró a biztonságosabb vagy egyedül megvalósítható választás
03
Menetmaró, menetfúró, menetformázó — mikor melyiket?
összehasonlítás · előnyök és korlátok
A belső menetkészítés négy megközelítése — a választást az anyag keménysége, a gép képessége és a törés utáni menthetőség kritikussága határozza meg.
A. táblázat — monolit szerszámtípusok összehasonlítása
Szempont
HSS menetfúró
Keményfém menetfúró
Menetformázó
Menetmaró
Forgácsképzés
Vágja az anyagot, forgácsot termel
Vágja az anyagot, forgácsot termel
Alakítja az anyagot — forgács nélkül
Maró geometriával vágja, forgácsot termel
Forgácsolóerő
Közepes
Közepes–magas (rideg terhelés)
Magas (összenyomó erő)
Alacsony (kis ívhossz egyidejűleg)
Anyagcsoport-lefedettség
P, M, K, N, S — széles körű
K, N, H (elsődleges) · M (határeset)
P, N — csak képlékeny anyag
K, N, H, M, P, S — legszélesebb
Maximális keménység
~40 HRC (bevonatos HSS-PM)
60 HRC
~35 HRC
65 HRC (dedikált hardcut sorozat)
Zsákfurat-alkalmasság
Korlátozott — megfelelő horonykialakítás és bekezdés szükséges
Bekezdési forma és fenékfurat-ráhagyás ellenőrzése kötelező
Jó — nincs forgács, de kenés és fenékfurat-ráhagyás szükséges
Kiváló — a menet a furat aljához közel vihető
Törés utáni menthetőség
Nehéz — kihajtó vagy EDM szükséges
Nagyon nehéz — kemény anyagban csak EDM
Nehéz — ugyanúgy, mint menetfúrónál
Jellemzően jobb — a szerszám nem szorul be teljes profilban
Átmérő programból állítható
Nem — rögzített geometria
Nem — rögzített geometria
Nem — rögzített geometria
Igen — sugárkorrekció a CNC-programban
Szükséges géptengelyek
2 — merev menetfúrási ciklus
2 — merev menetfúrási ciklus
2 — merev menetfúrási ciklus
3 — X+Y+Z egyidejű (helikális interpoláció)
Menetfelület minősége
Jó
Jó (kemény anyagban keményfém > HSS)
Kiváló — megnyomott, tömörített felület
Jó
Szabványlefedettség
Széleskörű (M, MF, G, NPT stb.)
M normál · MF finom
M normál · MF finom
M, MF, UNC, UNF, G, BSP, NPT és további
Ciklusidő
Gyors — egyetlen axiális ciklus
Gyors — egyetlen axiális ciklus
Gyors — egyetlen axiális ciklus
Lassú — menetenként több helikális pálya
Lyukankénti költség
Alacsony–közepes
Közepes (magas beruházás, hosszú élettartam kemény anyagban)
Alacsony–közepes
Magas (hosszabb ciklusidő)
B. táblázat — tömör menetfúró vs. indexálható menetmaró
Szempont
Tömör menetfúró
Indexálható menetmaró
Kezdeti szerszámköltség
Alacsony
Magas (szerszámtest + lapkák)
Élenkénti költség
Magas — teljes szerszámcsere szükséges
Alacsony — csak a lapka cserélendő
Minimális menetátmérő
M3 és kisebb is lehetséges
Tipikusan M16–M20 minimumtól
Merevségi igény
Alacsony — kis szerszámátmérő, alacsony menetfúrási nyomaték
Magas — lapkabefogó erők és szerszámtest-merevség nagy átmérőn
Lapkacsere a gépben
Nem alkalmazható
Lehetséges — élváltás a gépben, szerszám kiemelése nélkül
Nagy átmérők alkalmassága (>M30)
Nem hatékony — nagy tömör rúd, magas anyagköltség
Ideális — kis lapka, könnyű szerszámtest nagy átmérőn is
Kis átmérők alkalmassága (<M6)
Ideális
Nem alkalmazható — lapka geometriailag nem kivitelezhető
Belső hűtőközeg elérhetősége
Sorozatfüggő — egyes sorozatoknál elérhető
Általában elérhető a szerszámtestben
Beállítási komplexitás
Egyszerű — befogás, indulás
Magasabb — lapkacsere után pozíció-ellenőrzés szükséges
Indexálható menetmaró nagy átmérőnél és nagy sorozatnál releváns — tömör keményfém választék: M3–M20.
04
Tooler kínálata — alkalmazás szerint
YG1 · CPT · gyártási helyzet × platform
Tömör keményfém menetfúró — öntöttvas és nagy szilíciumtartalmú alumínium, külső árasztású hűtés
YG-1 T0993 — bevonat nélküli · M normál · M3–M20
Bevonat nélküli, szürkeöntvényhez/alumíniumhoz/sárgaréznek. Külső
árasztás. Vc 10–15 m/min. Max. 2,0×D. 6HX, DIN 371/376.
Tömör keményfém menetfúró — öntöttvas és alumínium, orsón keresztüli hűtés, M normál
YG-1 T0B04 / T0B01 — TiAlN · belső hűtőcsatornás · M normál · M5–M12
Belső hűtés: Vc 15–50 m/min (2–4× jobb, mint T0993). TiAlN, max.
2,5×D. T0B04: C forma. T0B01: E forma (rövid bekezdés).
TiAlN: 800°C-ig oxidációálló — belső hűtőcsatornás
menetfúráshoz öntöttvasban és alumíniumban.
Bevonat nélküli: éles él, minimális tapadás —
öntöttvasban és alumíniumban előnyös, de nem kopásálló.
Anyagmegfelelés
ISO K — öntöttvas: abrazív szemcsék gyorsan
tompítják a HSS-élt — a keményfém sokszorosára növeli az élettartamot.
ISO H — edzett acél (≥50 HRC): meghaladja a HSS
keménységi határát (~40 HRC); a keményfém 600°C felett is kemény marad.
ISO N — nagy Si-tartalmú alumínium: ugyanaz az
abrazív kopás, mint öntöttvasnál — keményfém indokolt.
ISO P — nem edzett acél: rideg jelleg törésveszélyt
jelent nyomatékcsúcsnál — PVD-bevonatú HSS-PM gazdaságosabb.
ISO M — rozsdamentes acél: munkafelkeményedik —
megálláskor a következő fogás keményfém törést okoz.
Geometria
A horonykialakítás és a bekezdési forma (C/D/E) két külön fogalom.
Egyenes horony: rideg, röviden törő anyagokhoz
(öntöttvas, edzett acél, nagy Si alumínium).
C forma: 2–3 menetnyi bekezdés — zsákfuratnál, ha a
menetnek közel kell lennie a furat aljához.
D forma: 4–5 menetnyi bekezdés — több fogra osztott
terhelés, átmenő furathoz jó.
E forma: 1,5–2 menetnyi extra rövid bekezdés — szűk
fenékfurat-ráhagyáshoz.
Befogás
ER patronos befogó: leggyakoribb — ≤0,01 mm
futáshiba szükséges.
Zsugorbefogó: legkisebb futáshiba (<0,003 mm) —
sorozatgyártásban és edzett anyagban ajánlott.
Kiegyenlítő befogó: csak ha nincs merev G84
ciklus.
Miért kritikusabb, mint menetmarónál: menetfúrónál
nincs sugárkorrekció — a ≤0,01 mm limit minőségi feltétel.
07
Stabil alkalmazás feltételei
gép · befogás · hűtés · előtolás
Merev menetfúrási ciklus (G84) — szinkronizált orsó-előtolás
Az előtolás pontosan egyezzen a menetemelkedés × orsófordulat
értékkel.
A konkrét sorozathoz tartozó helyes előfúrási átmérő
Sorozatonként eltér azonos névleges méretnél is — ellenőrizd a Variants
táblázatot.
Belső hűtőcsatornás sorozatnál: hűtőközeg aktív a furatba lépés előtt
Késleltetve nyomatékcsúcsot és élkopást okoz.
Furattípus, bekezdési forma és fenékfurat-ráhagyás összehangolása
Bekezdési forma (C rövidebb, D hosszabb) és fenékfurat-ráhagyás
összehangolása szükséges edzett acélban.
Merev gépi és munkadarab-felépítés — ridegtörés azonnali, figyelmeztetés nélkül
Edzett acélban a törött szerszám eltávolítása jellemzően csak
szikraforgácsolással lehetséges.
Szakaszos menetfúrás (peck tapping) csak ellenőrzött ciklussal
Minden visszahúzás szinkronizálási kockázatot jelent.
Határalkalmazásoknál magas és stabil hűtőközeg-nyomás szükséges
Rozsdamentes acélban és titánban menetmaró általában biztonságosabb.
08
Miért okozhat problémát a helytelen megválasztás?
FAQ · okok · megoldások
A menetfúró edzett acél zsákfuratba tört — menthető az alkatrész?
Hagyományos kihajtóval nem távolítható el — csak szikraforgácsolás vagy selejtezés. Okok: kicsi előfúrás, elégtelen fenékfurat-ráhagyás, forgácsbetömődés, késleltetett hűtés.
Mi a különbség a C és D bekezdési forma között? Felcserélhetők?
A betű a bekezdés hosszát jelöli (2–3 vs 4–5 menet), nem a spirálirányt. Zsákfuratnál mindig ellenőrizd a fenékfurat-ráhagyást.
Miért lassabb a külső árasztású sorozat, mint a belső hűtőcsatornás ugyanazon öntöttvason?
A belső hűtés közvetlenül az élhez jut — Vc 15–50 m/min, szemben a külső árasztás 10–15 m/min-jével.
Nem elsődleges választás — határalkalmazás. Menetmaró biztonságosabb: elkerüli a munkafelkeményedést.
Mikor szükséges rövid bekezdéshosszú (Form E) sorozat a szabványos bekezdéshosszú (Form C) helyett?
Form E rövidebb (1,5–2 menet) — akkor válts, ha a zsákfurat fenékfurat-ráhagyása nem elég a Form C-hez.
Miért törik el a keményfém menetfúró rozsdamentes acélban?
Munkafelkeményedés — megálláskor az anyag megkeményedik, újraindításkor a keményfém azonnal törik. Megelőzés: folyamatos előtolás, merev G84 ciklus.
09
Hogyan válasszunk?
5 lépéses döntési folyamat
1. lépés
Határozd meg a munkadarab anyagát és keménységét
Öntöttvas/alumínium → 4. lépés. Edzett acél/öntöttvas ≥50 HRC → T0997-TIC (C) vagy T0999-TIC (D), lásd 2. lépés. Nem edzett acél, rozsdamentes, titán → menetmaró vagy HSS-PM.
2. lépés
Furattípus meghatározása (edzett acélnál kötelező, egyébként opcionális)
Csak edzett acélban kötelező. C bekezdés → T0997-TIC. D bekezdés → T0999-TIC. Öntöttvas/alumínium: mindkét furattípus elfogadható.
3. lépés
Menetszabvány kiválasztása
M normál → T0993, T0997-TIC/T0999-TIC, belső hűtőcsatornás C/E forma. MF finom → csak a belső hűtőcsatornás C/E MF sorozat (M8–M12) — a többinek nincs MF változata.
4. lépés
Gépi hűtési konfiguráció és mérettartomány
Orsón keresztüli hűtés → belső hűtőcsatornás sorozat M5–M12-ig. Csak külső árasztás → T0993 vagy T0997-TIC/T0999-TIC. M13–M20-nál csak ez utóbbiak elérhetők.
5. lépés
Megközelítési tér ellenőrzése, bekezdési forma megerősítése
Alapértelmezés: C forma. Form E-re csak akkor válts, ha a zsákfurat fenékfurat-ráhagyása nem elég. Rendelés előtt mérd le a ráhagyást és erősítsd meg az előfúrási átmérőt a Variants táblázatban.
Segítség kell a megfelelő menetfúró kiválasztásához?
Add meg a munkadarab anyagát, keménységét, a furattípust, a menetszabványt és a gép hűtőközeg-konfigurációját — megerősítjük a megfelelő sorozatot, az előfúrási átmérőt és a beállításodhoz javasolt kezdő forgácsolási sebességet.

 HUF







 YG-1 T0993 — bevonat nélküli · M normál · M3–M20