Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.
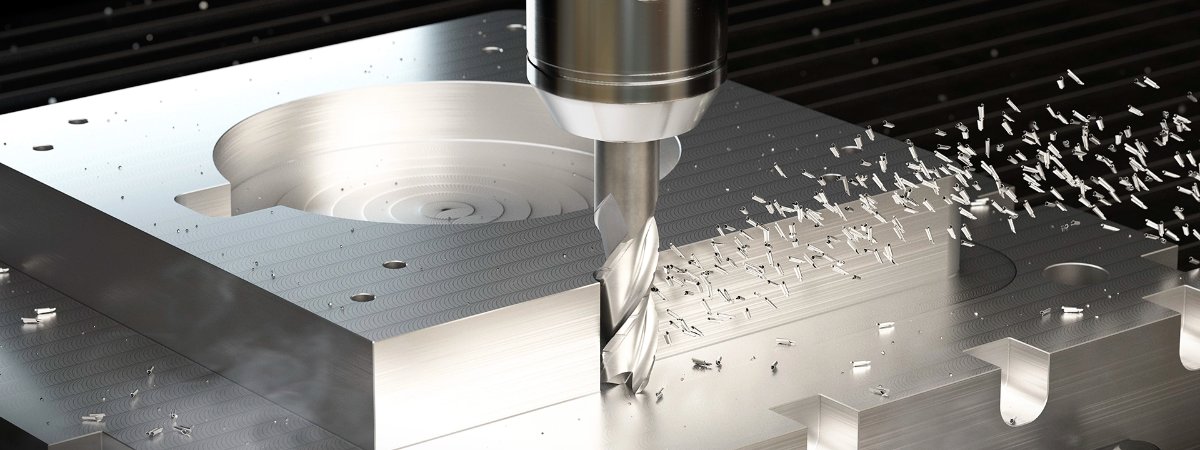
A keményfém fúró — más nevén VHM fúró vagy tömör keményfém fúró — szinterelt karbid alapanyagból készített forgácsolószerszám, amelyet CNC megmunkálóközpontokban használnak pontos, ismételhető furatok készítésére. A nagy merevség és kopásállóság magasabb vágósebességet és stabilabb furatminőséget tesz lehetővé a HSS szerszámokhoz képest.
TiAlN-bevonatos keményfém fúró, hosszú kivitelben (5xD), belső hűtéssel és hengeres szárral. Jó önközpontozás és forgácstörés a helikális keresztél elvékonyításnak köszönhetően. Hullámos vágóél kialakítás a kisebb előtolóerőért, a stabil nyomatékért és a hosszabb élettartamért. Erőteljes fúrásra és hatékony forgácseltávolításra optimalizált horony alak. Acélok, acélöntvények, rozsdamentes acélok és öntöttvasak megmunkálásához (30-45 HRC).
TiAlN-bevonatos keményfém fúró, rövid kivitelben (3xD), hengeres szárral. Jó önközpontozás és forgácstörés a helikális keresztél elvékonyításnak köszönhetően. Hullámos vágóél kialakítás a kisebb előtolóerőért, a stabil nyomatékért és a hosszabb élettartamért. Erőteljes fúrásra és hatékony forgácseltávolításra optimalizált horony alak. Acélok, acélöntvények, rozsdamentes acélok és öntöttvasak megmunkálásához (30-45 HRC).
AlTiN-bevonatos keményfém fúró 3xD. Hosszabb élettartam az AlTiN bevonatnak köszönhetően. Ajánlott acélok és rozsdamentes acélok nagysebességű megmunkálására, valamint öntöttvasakhoz.
AlTiN-bevonatos keményfém fúró 5xD, belső hűtéssel. Hosszabb élettartam az AlTiN bevonatnak köszönhetően. Acélok és rozsdamentes acélok nagysebességű megmunkálására, valamint öntöttvasakhoz.
TiAlN-bevonatos keményfém fúró, hosszú kivitelben (5xD), hengeres szárral. Jó önközpontozás és forgácstörés a helikális keresztél elvékonyításnak köszönhetően. Hullámos vágóél kialakítás a kisebb előtolóerőért, a stabil nyomatékért és a hosszabb élettartamért. Erőteljes fúrásra és hatékony forgácseltávolításra optimalizált horony alak. Acélok, acélöntvények, rozsdamentes acélok és öntöttvasak megmunkálásához (30-45 HRC).
TiAlN-bevonatos keményfém fúró, extra hosszú kivitelben (8xD), belső hűtéssel és hengeres szárral. Jó önközpontozás és forgácstörés a helikális keresztél elvékonyításnak köszönhetően. Hullámos vágóél kialakítás a kisebb előtolóerőért, a stabil nyomatékért és a hosszabb élettartamért. Erőteljes fúrásra és hatékony forgácseltávolításra optimalizált horony alak. Acélok, acélöntvények, rozsdamentes acélok és öntöttvasak megmunkálásához (30-45 HRC).
AlTiN-bevonatos keményfém fúró 3xD, belső hűtéssel. Hosszabb élettartam az AlTiN bevonatnak köszönhetően. Acélok és rozsdamentes acélok nagysebességű megmunkálására, valamint öntöttvasakhoz.
TiAlN-bevonatos keményfém fúró, rövid kivitelben (3xD), belső hűtéssel és hengeres szárral. Jó önközpontozás és forgácstörés a helikális keresztél elvékonyításnak köszönhetően. Hullámos vágóél kialakítás a kisebb előtolóerőért, a stabil nyomatékért és a hosszabb élettartamért. Erőteljes fúrásra és hatékony forgácseltávolításra optimalizált horony alak. Acélok, acélöntvények, rozsdamentes acélok és öntöttvasak megmunkálásához (30-45 HRC).
AlTiN-bevonatos keményfém fúró 5xD. Hosszabb élettartam az AlTiN bevonatnak köszönhetően. Ajánlott acélok és rozsdamentes acélok nagysebességű megmunkálására, valamint öntöttvasakhoz.
TiAlN-bevonatos keményfém fúró, hosszú kivitelben (5xD), belső hűtéssel és hengeres szárral. Speciális horonyalak és geometria kifejezetten rozsdamentes acélok megmunkálására tervezve. Kitűnő forgácseltávolítás, felületsimítás és hosszabb élettartam a felületkezelésnek köszönhetően. Kiváló önközpontozás és forgácstörés a helikális keresztél elvékonyításnak köszönhetően. Rozsdamentes acélok, alakítható alumínium ötvözetek, valamint nikkel- és titán-ötvözetek megmunkálásához (35 HRC-ig).
TiAlN-bevonatos keményfém fúró, rövid kivitelben (3xD), hengeres szárral. Edzett acélok megmunkálására (70 HRC-ig) tervezett speciális szerszámgeometria. Minimális vágási terhelés a speciális keresztél elvékonyításnak köszönhetően. Erőteljes fúrásra és hatékony forgácseltávolításra optimalizált horony alak.
TiAlN-bevonatos keményfém fúró, extra rövid kivitelben (3xD), hengeres szárral. Jó önközpontozás és forgácstörés a helikális keresztél elvékonyításnak köszönhetően. Hullámos vágóél kialakítás a kisebb előtolóerőért, a stabil nyomatékért és a hosszabb élettartamért. Erőteljes fúrásra és hatékony forgácseltávolításra optimalizált horony alak. Acélok, acélöntvények, rozsdamentes acélok és öntöttvasak megmunkálásához (30-45 HRC).
Bevonat nélküli keményfém fúró, hosszú kivitelben (5xD), belső hűtéssel és hengeres szárral. Optimalizált csúcsgeometria alumínium és alumínium-ötvözetek megmunkálásához, amely megakadályozza a forgácshegedés miatti eltömődést. Szélesebb és mélyebb horonykialakítás a maximális forgácselvezetés érdekében. A speciális szerszám geometria és a polírozott felület csökkenti az élrátét képződést és fokozza a simítást. Alakítható alumínium ötvözetek és ötvözött alumínium öntvények megmunkálásához.
Bevonat nélküli keményfém fúró, rövid kivitelben (3xD), belső hűtéssel és hengeres szárral. Optimalizált csúcsgeometria alumínium és alumínium-ötvözetek megmunkálásához, amely megakadályozza a forgácshegedés miatti eltömődést. Szélesebb és mélyebb horonykialakítás a maximális forgácselvezetés érdekében. A speciális szerszám geometria és a polírozott felület csökkenti az élrátét képződést és fokozza a simítást. Alakítható alumínium ötvözetek és ötvözött alumínium öntvények megmunkálásához.
TiAlN-bevonatos keményfém fúró, hosszú kivitelben (5xD), belső hűtéssel és weldon szárral. Jó önközpontozás és forgácstörés a helikális keresztél elvékonyításnak köszönhetően. Hullámos vágóél kialakítás a kisebb előtolóerőért, a stabil nyomatékért és a hosszabb élettartamért. Erőteljes fúrásra és hatékony forgácseltávolításra optimalizált horony alak. Acélok, acélöntvények, rozsdamentes acélok és öntöttvasak megmunkálásához (30-45 HRC).
Az alumínium könnyen forgácsolható, de igazán hatékonyan megmunkálni már komoly technológiai tudást igényel. A megfelelő szerszámgeometria, forgácselvezetés és hőmenedzsment együtt teremti meg a nagy termelékenység alapját.
Szakmai & Technológiai Tudástár
Termékek & Megoldások
Ismerd meg a YG-1 csoportot, a világ egyik vezető forgácsolószerszám-gyártóját. Technológiai innovációk, a német technológiai központ és a YG-1 Hungary helyi szakértelme egy cikkben.
Szakmai & Technológiai Tudástár
Termékek & Megoldások
Gyorsabb, pontosabb, de kevésbé megbocsátó a keményfém fúró. Ha a körülmények rendben vannak, drasztikusan csökkenti a ciklusidőt és javítja a furatminőséget. Ott teljesít igazán, ahol a gép és a technológia is felnő hozzá.
A hibák fő oka: ütés, instabil befogás, rossz hűtés — nem a szerszám minősége. A tömör keményfém fúró rideg anyag: rugalmas deformáció helyett törik, ha a körülmények nem megfelelők.
02
Mikor érdemes keményfém fúrót választani alternatívák helyett?
keményfém vs. HSS-Co · váltólapkás · váltófejes
vs. HSS-Co fúrók
Az HSS-Co fúrók — különösen a porkohászati HSS fúrók — szívóssága magasabb, törési kockázatuk kisebb instabil gépeken. Ahol a sorozatszám alacsony, az anyag puha (≤ 250 HB) és nincs belső hűtés, az HSS-Co gazdaságosabb. A keményfém akkor éri meg, ha a Vc növelésével elérhető ciklusidő-nyereség indokolja az árkülönbséget, vagy ha az anyag tulajdonságai (work-hardening, hővezetési korlátok) megkövetelik a nagyobb merevséget.
vs. váltólapkás és váltófejes fúrók
A váltólapkás megoldás d ≥ 12–14 mm felett versenyképes — kisebb átmérőknél és szorosabb tűrésnél (IT7) a tömör keményfém spirálfúró előnyösebb. Váltófejes fúrókkal szemben 3–5xD felett vagy nagy pontosságnál a VHM fúró stabilabb és pontosabb eredményt ad.
03
Tooler kínálata — alkalmazás szerint
YG-1 · ZCC-CT · New Century · gyártási helyzet × platform
Univerzális keményfém fúró — általános CNC megmunkáláshoz
YG-1 Dream Drills General
Belépő-univerzális platform acélhoz, öntöttvashoz és alumíniumhoz. 3xD és 5xD kivitelekben, belső hűtéssel. Kis és közepes szériás gyártáshoz, ahol a sokoldalúság fontosabb a maximális sebességnél.
ZCC-CT SU series
Széles alkalmazási tartomány acél, öntöttvas és alumínium megmunkálásához. Versenyképes áron, stabil geometriával — költséghatékony általános megmunkáláshoz és kis szériás gyártáshoz.
Nagy teljesítményű keményfém fúró — nagy sorozat, hosszú éltartam
YG-1 Dream Drills Pro
Emelt Vc és fn értékeken futtatható, nagy sorozatú CNC megmunkáláshoz. Optimalizált geometria és kopásálló bevonat ötvözött acélban és keményebb anyagokban is stabil éltartamot biztosít.
ZCC-CT UD series
Nagy teljesítményű, hosszú élettartamú univerzális platform. Stabil geometria és kopásálló PVD bevonat nagy sebesség mellett — acél, inox és hőálló ötvözetek megmunkálásához egyaránt.
Nagy előtolású keményfém fúró — rövid ciklusidő, High Feed
YG-1 Dream Drills High Feed
Nagy fn értékekhez optimalizált keresztél-geometria. Ahol az axiális erőnövekedés tolerált és a ciklusidő kritikus — automatizált sorozatgyártásban a legrövidebb fúrási idő eléréséhez.
ZCC-CT GD series
Nagy előtolású platform optimalizált forgácsképzéssel. Nagy sorozatú acél megmunkálásban, ahol a darabköltség csökkentése az elsődleges cél és stabil gépi befogás rendelkezésre áll.
Keményfém mélyfúró — 8xD–30xD, MQL és belső hűtéssel
ZCC-CT SL / SLK series (15xD–30xD)
Hosszú kivitel és optimalizált belső hűtőcsatorna stabil forgácselvezetésért és furatpontosságért nagy mélységben. MQL esetén speciális geometria és bevonat csökkenti a tapadást és a hőterhelést.
YG-1 Dream Drills MQL Type
Minimálkenéses (MQL) megmunkáláshoz optimalizált geometria és bevonat. 8xD–20xD mélységig stabil forgácselvezetés, ahol a bőséges hűtőközeg-utánpótlás nem megoldható.
Speciális keményfém fúrók — síkfenekű furat, keményfúrás, kompozit
Síkfenekű furat
Dream Drills Flat Bottom, ZCC FD — 180°-os csúcsszög, stabil belépés előfuratba vagy síkra. Zseb- és lépcsős furatok kialakításához.
Keményfúrás 45–65 HRC
Dream Drills for HH Steels, ZCC SH — alacsony spirálszög, nagy élkeménység edzett acél forgácsolásához. Szerszámacél, hőkezelt alkatrészek.
Kompozit · CFRP / GFRP
Dream Drills CFRP — gyémánt bevonat, speciális élgeometria. Szálkitépés és delamináció ellen, tiszta furatél kompozit anyagokban.
04
Anyag alapú választás
ISO anyagcsoport · ajánlott platform · long-tail alkalmazások
Keményfém fúró acélhoz — ISO P
Acél (P)Dream Drills General / Pro, ZCC UD, SU · TiAlN / AlTiN bevonat · kopásállóság ötvözetlen és ötvözött acélban
ISO P
Öntöttvas (K)Dream Drills General, ZCC SK · stabil vágóél a szemcsés szerkezet ellen
ISO K
Keményfém fúró rozsdamentes acélhoz — ISO M
Rozsdamentes acél (M)Dream Drills Inox, ZCC UD · AlCrN bevonat, éles él · work-hardening és hővezetési korlátok kezelése · belső hűtés min. 40 bar
ISO M
Keményfém fúró alumíniumhoz — ISO N
Alumínium / NF anyagok (N)Dream Drills Alu, ZCC SC/SP, New Century · DLC vagy bevonat nélkül · polírozott horony · BUE (élfelrakódás) ellen
ISO N
Kompozit · CFRP/GFRPDream Drills CFRP · gyémánt bevonat · delamináció és szálkitépés ellen
CFRP
Keményfém fúró edzett acélhoz és hőálló ötvözetekhez — ISO H / S
Edzett acél 45–65 HRC (H)Dream Drills HH Steels, ZCC SH · alacsony spirálszög, nagy élkeménység
ISO H
Hőálló ötvözet (S)Dream Drills Pro, ZCC UD · hőálló bevonat, éles élgeometria titán és nikkel alapú ötvözetekhez
ISO S
Nem találod a megfelelő anyag–szerszám kombinációt?
Anyag, furatmélység és sorozatszám alapján segítünk azonosítani a legjobb platformot.
5xD felett belső hűtés nélkül instabil a forgácselvezetés — szerszámtörés kockázata jelentősen megnő. Átmenő furatoknál a kilépési fázisban az előtolás 30–50%-os csökkentése hosszabb éltartamot eredményez.
06
Stabil alkalmazás feltételei
gép · befogás · hűtés · előtolás
Ütés < 0,02 mm — ennél nagyobb érték ciklikus ütésterhelést kelt, a tömör keményfém fúró ridegségéből adódóan töréshez vezet
Merev, stabil befogás — shrink fit vagy hidrosztatikus befogó pontossági igénynél; ER 3–5xD-ig elfogadható
Megfelelő hűtés — a furatmélység és az anyag alapján (lásd 05. szekció)
Inoxnál belső hűtés + AlCrN bevonat kombinációja jelentősen növeli az éltartamot — ha a gépen elérhető, mindig belső hűtést válassz rozsdamentes acél fúráshoz.
07
Miért okozhat problémát a helytelen megválasztás?
FAQ Schema · okok · megoldások
Miért törik el a keményfém fúró?
A leggyakoribb ok az ütés (0,02 mm felett), a forgácsdugulás 5xD feletti mélységben belső hűtés nélkül, vagy ferde indulási felület okozta mechanikai sokk. A tömör keményfém rideg — rugalmas deformáció helyett törik, ha a terhelés meghaladja a tervezett értéket. Az anyagminőség csak ritkán az elsődleges ok.
Miért alakul ki élfelrakódás (BUE)?
Az élfelrakódás alacsony vágósebességnél keletkezik, amikor a Vc a tapadási tartományba esik — jellemzően alumíniumnál, rézötvözeteknél és ragacsos anyagoknál. A megoldás a vágósebesség növelése, nem az előtolás csökkentése. DLC bevonat vagy bevonat nélküli, polírozott hornyú VHM fúró hatékonyan csökkenti a BUE kockázatát.
Miért pontatlan a furat?
Instabil befogás és nagy kinyúlás kombinációja a leggyakoribb ok — különösen 5xD felett. A kopott, aszimmetrikusan vágó fúró is eltérítő erőt generál. IT7 tűrésigénynél shrink fit befogás és élettartam alapú csere szükséges.
Miért dugul el a furat mélyfúrásnál?
A forgácsdugulás 5xD felett, belső hűtés és visszalépési ciklus nélkül törvényszerű. A felhalmozódó forgács nem tud eltávozni, a terhelés nő, törés következik. 15xD felett pecking ciklus kötelező, belső hűtés min. 40 bar nyomáson szükséges.
08
Hogyan válasszunk megfelelő keményfém fúrót?
5 lépéses döntési folyamat · anyag · mélység · széria · pontosság · gép
1 Anyag meghatározása
P acél · M inox · N alumínium · K öntöttvas · S titán/nikkel · H edzett acél — az ISO anyagcsoport határozza meg a bevonattípust (TiAlN / AlCrN / DLC / gyémánt) és a szükséges élgeometriát.
2 Furatmélység (L/D arány)
2–3xD alapszéria, külső hűtés elegendő · 5xD belső hűtéssel ajánlott · 8–30xD mélyfúrós sorozat — belső hűtés kötelező, min. 40 bar; 15xD+ felett pecking ciklus szükséges.
3 Darabszám / széria
Kis széria → Dream Drills General, ZCC SU, New Century (ár/érték arány, széles anyag-tartomány) · Nagy sorozat → Dream Drills Pro, ZCC UD (maximális teljesítmény és élettartam, nagy Vc értékeken).
4 Pontossági igény
IT8 → standard kivitel, precíziós ER befogó elfogadható · IT7 → precíziós shrink fit vagy hidrosztatikus befogó kötelező, radiális ütés < 0,01 mm feltétel — dörzsfúrás nélkül is elérhető megfelelő befogással.
5 Gépteljesítmény és merevség
Alacsony teljesítményű vagy rezgős gép esetén rövidebb L/D arány (max. 3–5xD) és alacsonyabb Vc alkalmazandó. Ha a gépen mért radiális ütés meghaladja a 0,02 mm-t, a keményfém fúró helyett porkohászati HSS fúró (HSS-PM) mérlegelendő — szívósabb, kevésbé érzékeny az instabil befogásra.

 HUF