Jelenleg nincsenek elérhető általános kuponok.
Saját kuponjaidért, kérjük jelentkezz be!
Élezés, bevonatolás
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.
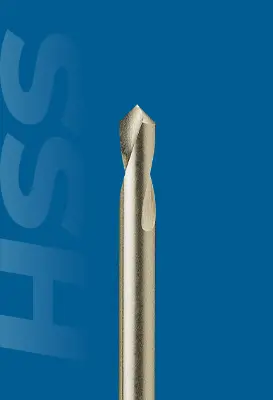
K-2 2 élű, KMF élletörő, 90°-os csúcsszöggel és hengeres szárral
Termékváltozatok
Válassz egy variánst!
Leírás
2 élű, TiAlN-bevonatos, tömör keményfém élletörő, 30°-os horonyemelkedéssel, 90°-os csúcsszöggel és hengeres szárral. Többféle műveletre is alkalmas: élletörés, fúrás, horonymarás, NC marás, profilmarás. Elsősorban acélokhoz ajánlott, de univerzálisan alkalmazható a legtöbb anyaghoz 50 HRC-ig.
Paraméterek:
Élgeometria:
Élletörő
Kialakítás:
Általános
Csúcsszög:
90°
Horonyemelkedés iránya:
Jobbos
Keresztél:
Forgásirány:
Jobbos
Belső hűtés:
Nem
Marási műveletek:
Élletörés
YG-1 Co., Ltd. (Dél-Korea)
Az 1981-es alapítás óta egy erős, szilárd és globálisan is elismert vállalattá nőtte ki magát a forgácsoló szerszám iparban. Kiváló emberi erőforrásaival és technológiájával a YG-1 mindig a jövőbe tekint. Hatékony logisztikai rendszerének és a szállítási határidőket rövidítő rendszerének köszönhetően, folyamatosan élvezhetik a vevőik bizalmát. Az új termékeik fejlesztését, mindig nulláról kezdik. A legjobb nyersanyag megválasztás, a pontos hőkezelés és a szigorú minőségellenőrzés is a kimagasló forgácsoló tulajdonságú és a kiválóan kidolgozott felületű termékek fejlesztésének alapja. Széles termékpalettájuk tartalmaz monolit keményfém és gyorsacél maró-, fúró-, menetmaró-, menetfúró-, központfúró szerszámokat, dörzsárakat, illetve váltólapkás marószerszámokat, ISO esztergaszerszámokat és szerszámtartókat is.
Leírás:
2 élű, TiAlN-bevonatos, tömör keményfém élletörő, 30°-os horonyemelkedéssel, 90°-os csúcsszöggel és hengeres szárral. Többféle műveletre is alkalmas: élletörés, fúrás, horonymarás, NC marás, profilmarás. Elsősorban acélokhoz ajánlott, de univerzálisan alkalmazható a legtöbb anyaghoz 50 HRC-ig.
Paraméterek:
Élgeometria:
Élletörő
Kialakítás:
Általános
Csúcsszög:
90°
Horonyemelkedés iránya:
Jobbos
Keresztél:
Forgásirány:
Jobbos
Belső hűtés:
Nem
Marási műveletek:
Élletörés
Termékvariánsok
YG-1 Co., Ltd. (Dél-Korea)
Az 1981-es alapítás óta egy erős, szilárd és globálisan is elismert vállalattá nőtte ki magát a forgácsoló szerszám iparban. Kiváló emberi erőforrásaival és technológiájával a YG-1 mindig a jövőbe tekint. Hatékony logisztikai rendszerének és a szállítási határidőket rövidítő rendszerének köszönhetően, folyamatosan élvezhetik a vevőik bizalmát. Az új termékeik fejlesztését, mindig nulláról kezdik. A legjobb nyersanyag megválasztás, a pontos hőkezelés és a szigorú minőségellenőrzés is a kimagasló forgácsoló tulajdonságú és a kiválóan kidolgozott felületű termékek fejlesztésének alapja. Széles termékpalettájuk tartalmaz monolit keményfém és gyorsacél maró-, fúró-, menetmaró-, menetfúró-, központfúró szerszámokat, dörzsárakat, illetve váltólapkás marószerszámokat, ISO esztergaszerszámokat és szerszámtartókat is.
Süllyesztés60° · 90° — DIN 74 / ISO 273 csavarfészek
Sorjázás90° · 60° — alapkivitel, külső hűtéssel
V-horonymarás60° · 90° — keresztéles, V-profil
Rádiuszos élkialakításR0.2–R5.0 mm — konvex élrádiusz
HűtésSzáraz · Külső hűtés
MérettartományD3–D20 mm szár
01
Milyen gyártási helyzetben érdemes ezt választani?
döntési logika · mikor igen, mikor nem
◎
Élletörés — nagy sorozat, 90°
Dedikált, keresztélnélküli élletörő állandó szöget és szélességet ad. 4 élű kb. felezi a ciklusidőt.
3 élű finomabb felületet ad.
◎
Kombinált műveletek — axiális belépés + élletörés egy szerszámállomáson
Keresztéllel rendelkező élletörő maró kell axiális belépéshez. Keresztél nélküli szerszám tömör
anyagba nem meríthető — dörzsöl, károsítja a csúcsot.
◎
Süllyesztés — választási útmutató
90°-os vagy 60°-os élletörő alkalmi süllyesztésre — Z-mélység próbával, fz csökkentve. Dedikált
süllyesztőfúró süllyesztési mélységet ad — nagy sorozathoz a helyes választás.
◎
Átmenő furat és keresztfurat sorjázása — ellenőrzött forgácselvezetés
Dedikált sorjázó szerszám kell, ahol a forgácseltávolítás külön műveletet igényel. Ellenőrizd a
hűtésirányt próbadarabon.
◎
V-horonymarás — gravírozás, V-horony, jelölés
Keresztélel rendelkező élletörő maró kell — teljes horonymélységig axiális bemerítés. Külön Vc/fz-tábla
kell, élletörési fz-vel túlterhelnéd a vágóélt.
◎
Rádiuszos élkialakítás — rajzi R értéknek megfelelő konvex élrádiusz
Rádiuszprofilú szerszám kell R értékhez — csökkenti a feszültséggyűjtést. R0.2-től D6 száron, R5.0-ig
Weldon száron.
02
Mikor NEM érdemes ezt választani?
Hátsó élletöréshez — külön termék kell, ellenőrizd a kinyúlást
50 HRC feletti edzett acél élletöréséhez
Ni- és Co-alapú szuperötvözetek (VDI 31–35) V-horonymarásához
Ha a rajzi R érték nem egyezik elérhető szerszámmérettel — a profil formaköszörült
03
Dedikált élletörő, szármaró vagy süllyesztőfúró — mikor melyiket válaszd?
összehasonlítás · előnyök és korlátok
Három megközelítés létezik élletörésre és süllyesztésre — a szögpontosság, a kombinált művelet igénye és a rajzi előírás dönti el.
A. táblázat — Monolit szerszámtípusok összehasonlítása élkialakító műveletekhez
Szempont
Dedikált élletörő szerszám
Általános szármaró
Központfúró / süllyesztőfúró
Élletörési szög pontossága
Köszörült geometria — ismételhető
Szélesség érzékeny az axiális mélységre
Rögzített, csak szabványos szögeken
Letörési szélesség állandósága
Axiális mélységgel vezérelhető
Minden mélységlépéssel változik
Átmérő és mélység határozza meg
Axiális bemerítésre alkalmas
Szériafüggő (keresztéles/nem)
Igen, ha keresztéles
Igen — erre tervezték
Hátsó élletörési képesség
Csak külön szériával
Nem
Nem
Süllyesztési geometria (csavarfészek)
Nincs meghatározott süllyesztési mélység — próba szükséges
Nem ajánlott
Igen, süllyesztési mélység szerint beállítható
V-horonymarási képesség
Csak keresztéles, saját Vc/fz-adattal
V-adat nélkül túlterhelhető
Nem
Ciklusidő tiszta élletörésnél
Gyors — egy axiális mozgás
Kedvező, ha már a gépben van
Gyors, korlátozott szélességvezérléssel
B. táblázat — Tömör keményfém vagy váltólapkás élletörő szerszám
Szempont
Tömör keményfém élletörő
Váltólapkás élletörő
Kezdő szerszámköltség
Alacsonyabb
Magasabb — test + lapkakészlet
Költség vágóélenként
Magasabb — teljes csere
Alacsonyabb — csak lapkacsere
Legkisebb megmunkálható méret
D3 mm
Gyakorlati minimum D12 felett
Merevség
Nagy — tömör felépítés
Alacsonyabb — lapkafészek rugalmassága
Lapkacsere a gépben
Nem értelmezett
Nagyobb átmérőnél lehetséges
Nagy átmérőjű megmunkálás
D20-ig gazdaságos
D25-től gazdaságos
Beállítási összetettség
Alacsony
Magasabb — lapkafészek-ellenőrzés
Szögrugalmasság
Fix (60°/90°/120°)
Egyes rendszerek több szöget engednek
D20-ig a tömör keményfém élletörő a megfelelő választás; D25–D30 felett a váltólapkás test gazdaságos.
04
Tooler kínálata — alkalmazás szerint
YG1 · CPT · gyártási helyzet × platform
Élletörő maró — sík letörés és furatbejárati letörés, acéltól titánig
Három széria: dedikált 90°, keresztéles 60°/90°/120° (V-horonymarással is), és hengeres szárú 60°/90°.
YG1 Chamfer Cut — dedikált élletörés, 90°, D3–D20
Keresztél nélküli, TiAlN, D3–D20. P, M, K, N, S (Ti) — H nem ajánlott.
PVD: kis hőmérsékleten felvitt bevonat — nem kerekíti le a csúcsszöget, ellentétben a CVD-vel.
TiAlN: kb. 800°C-ig hőstabil. Acél, rozsdamentes, öntöttvas, titán — alapbevonat.
Fejlett többrétegű PVD: ütésállóbb, mint egyrétegű — süllyesztő/rádiuszprofilhoz.
Bevonat nélküli szubmikron: csökkenti az élrátét-képződés kockázatát alumíniumnál.
Cserélj a bevonat áttörése előtt — kopottan nő az effektív csúcssugár.
Hűtés
Száraz / külső — élletörésnél alapértelmezett: kis mélységben elegendő.
Keresztfurat sorjázása — külső hűtés a metsződésre irányítva: a forgácszóna
részben zárt. Próbadarabon igazold — beszoruló forgács nyomatékcsúcsot okoz.
Belső hűtés szükségessége: zsebek kontúrjainak találkozásánál gyártói adatlap ellenőrzése szükséges.
Geometria
60°: egységnyi mélységre keskenyebb letörés, főleg radiális erő — a 90°-oséval azonos fz-tábla.
90°: leggyakoribb, kiegyensúlyozott erő.
120°: egységnyi mélységre szélesebb letörés, főleg axiális erő — lapos letöréshez, könnyű sorjázáshoz.
Keresztéles vs. nem: nem keresztéles szerszám tömör anyagba nem meríthető —
dörzsöl, károsítja a csúcsot. Keresztéles axiális bemerítésre alkalmas, külön Vc/fz-táblát igényel.
Élszám: 4 élű kb. felezi a ciklusidőt a 2 élűhöz képest, de kisebb forgácsteret hagy.
Rádiuszprofil: a negyedkör a profilba köszörült — egy mozgással teljes élrádiusz, R
fix, programból nem módosítható.
Befogás
ER patron: általános. Nagy sorozatnál ütés <5 μm, süllyesztésnél <3 μm.
Zsugorbefogó: ha az ütés kritikus — süllyesztés, kifáradásra terhelt rádiuszmarás.
Weldon szár: kihúzódás elleni védelemhez, de nagyobb ütést okozhat, mint zsugorbefogó.
08
Stabil alkalmazás feltételei
gép · befogás · hűtés · előtolás
A letörési szélességet az axiális mélység vezérli — a Z-beállításnak pontosnak kell lennie
— bemérőn állítsd be. Egyenletes, de hibás szélesség → Z-offset-hiba.
Az élletörés és süllyesztés általában nem igényel rámpás belépést — egyenes axiális
pozicionálás elég, kivéve mély V-horonyt teljes mélységig.
Nem keresztéles szerszámot tilos tömör anyagba axiálisan előtolni — meglévő furathoz
kell közelítenie, különben károsítja a csúcsot.
Keresztfurat sorjázásánál a szerszámnak el kell érnie a teljes metsződést — próbafutással
ellenőrizd.
Dedikált süllyesztőfúrónál a süllyesztési mélység beállítása alapvető — mérd meg az első
alkatrész átmérőjét.
Sorjázás előtt irányítsd a külső hűtést a metsződésre, és próbadarabon igazold a forgácselvezetést
— visszamaradó forgács törést okozhat.
09
Miért okozhat problémát a helytelen megválasztás?
FAQ · okok · megoldások
Miért változik a letörési szélesség a furat körül?
Leggyakoribb ok az ütés — az egyik él mélyebben vág, aszimmetrikus szélességet okozva. Ellenőrizd a patront és mérd az ütést mérőórával; süllyesztésnél tartsd 3 μm alatt.
Miért igényel a keresztfurat sorjázása külön folyamatellenőrzést?
A forgácsképző zóna részben zárt. A külső hűtést vagy levegőfúvást irányítsd a metsződésre, és próbadarabon ellenőrizd — visszamaradó forgács törést okozhat.
Mikor előnyösebb a rádiuszos élkialakítás, mint a sík letörés?
Kifáradásra terhelt alkatrészeknél, ha a rajz konvex R-t ír elő — az éles sarok feszültséget koncentrál. Repülőipari/orvostechnikai szerkezeti alkatrészeknél a rajzi R kötelező.
Használható élletörő maró süllyesztéshez?
Alkalmi, nem kritikus süllyesztéshez igen. DIN/ISO igazolt csavarfészekhez dedikált süllyesztőfúrót használj (közzétett süllyesztési mélység, próba nélkül állítható).
Mi a különbség az R90 és az R60 sorjázó szerszámok között?
A csúcsszög: R90 45°/oldal, R60 30°/oldal — azonos mélységnél meredekebb, keskenyebb letörés, vékony falhoz. Vc/fz azonos.
10
Hogyan válasszunk?
5 lépéses döntési folyamat
1. lépés
A művelet azonosítása a rajz alapján
Élletörés: Chamfer Cut (90°) vagy Chamfer Mill (60/90/120°) vagy CPT DA (60/90°). Süllyesztés: élletörő próbával, vagy dedikált süllyesztőfúró. Sorjázás: ZCC FM R90/R60. V-horonymarás: csak Chamfer Mill. Rádiuszos élkialakítás: ZCC FM-R.
2. lépés
A szög kiválasztása
Élletörésnél 90° alapértelmezett, 60°/120° rajzi előírásra vagy geometriai igényre. Sorjázásnál R90 alapértelmezett, R60 30°/oldal letöréshez vagy vékony falhoz. Rádiuszos élkialakításnál az R fix.
3. lépés
Anyagcsoport szerinti választás
P és N: minden szériára. M és K: elérhető, YG1 Chamfer Cutnál ellenőrizd. S (titán): Chamfer Cut/Mill vagy CPT DA. H (edzett acél): nincs megerősített Vc/fz — csak próbamarással.
4. lépés
Átmérő kiválasztása és szártípus ellenőrzése
Élletörés: YG1 D3–D20, CPT DA D3–D12 (hengeres szár). Sorjázás: ZCC FM D3–D16. Rádiuszos élkialakítás: ZCC FM-R D6–D20, csak Weldon.
5. lépés
Hűtés ellenőrzése
ZCC szériák: külső hűtés vagy levegőfúvás a metsződésre irányítva, próbadarabon igazolva. YG1: adatlap szerint. CPT DA: nincs orsón átmenő hűtés.
Segítség kell a megfelelő élletörő szerszám kiválasztásához?
Add meg a művelettípust (élletörés / süllyesztés / sorjázás / V-horonymarás / rádiuszos élkialakítás), a szöget vagy R értéket, a munkadarab anyagát, keménységét, a szükséges átmérőt és a gép hűtési konfigurációját — javaslatot adunk a megfelelő szériára, minőségre és kezdő forgácsolási feltételekre.

 HUF








 YG1 Chamfer Cut — dedikált élletörés, 90°, D3–D20
 CPT DA formátumú élletörő — 60° és 90°, D3–D12, hengeres szár
 ZCC FM sorjázó R90 — 5501/5601R90*FM, 90°, D3–D16, alapkivitel