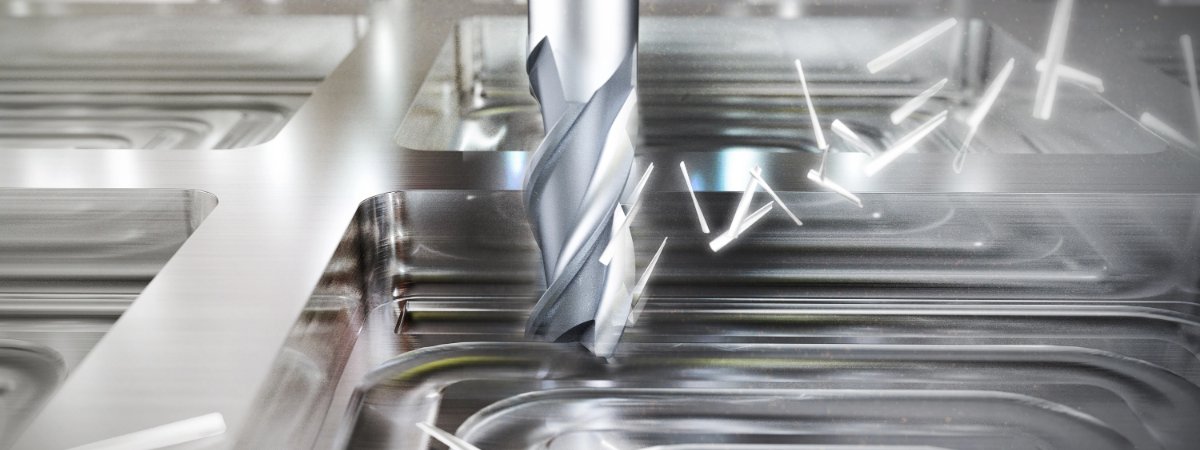
Segítség tömör keményfém szármarók választáshoz
01
Milyen gyártási helyzetben érdemes ezt választani?
döntési logika · mikor igen, mikor nem
◎
Profilozás és 3D kontúrozás — gömbvégű vagy tóruszmaró
Gömbvégű folyamatos 3D felülethez. Tórusz sík, lekerekített
átmenetű felülethez — gyorsabb anyagleválasztás.
◎
Hornyolás, zsebmarás és sík fenék — sarkos szármaró
Sík fenékhez, teljes szélességű horonyhoz. Zárt zsebek belső sarkát
nem teszi élessé.
◎
Nagy anyagleválasztás — nagyoló, forgácstörős geometria
Legnagyobb anyagleválasztáshoz — nagyobb terhelést bír. Simító fogás
szükséges utána.
◎
Kis fogásmélységű, nagy felületű nagyolás — high-feed geometria
Kis fogásmélységű, nagy felületű nagyoláshoz. Merev gép és befogás
szükséges.
◎
1 mm alatti részletek — mikro szármaró
Itt az orsóütés és a befogás pontossága korlátozza a tűrést, nem az
anyag.
◎
Vékony falak és mély bordák — hosszított, nyakkönnyített geometria
A nyakkönnyítés megakadályozza, hogy a szár a megmunkált falhoz
érjen.
Figyelem
A geometria és az alkalmazási szint két külön döntés. Ha a geometria helyes, de az alkalmazási szint nem illik az anyaghoz — például univerzális marót választasz edzett acélhoz —, a szerszám gyorsan elkopik vagy kipattogzik. A termékoldalra lépés előtt mindkettőt ellenőrizd.
02
Mikor NEM érdemes ezt választani?
- D25 feletti, nagy anyagleválasztású nagyoláshoz gyakran jobb választás a váltólapkás rendszer — lásd: Váltólapkás szármarók
- Menetes alakzatokhoz, fix szögű élletöréshez/sorjázáshoz, tömör anyagból készülő furatokhoz és esztergán készülő forgásfelületekhez saját célszerszám kell, nem normál szármaró — sorrendben menetmaró vagy menetfúró, élletörő szerszám, fúró, illetve esztergalapka vagy esztergaszerszám (lásd: Menetmarók, Élletörő szerszámok, Tömör keményfém fúrók)
03
Sarkos, tórusz, gömbvégű vagy nagyoló geometria — melyiket válaszd?
geometria-összehasonlítás · mikor melyik a jó választás
Ez a négy geometria fedi le a legtöbb marási feladatot — a
high-feed/mikro/hosszított speciálisabb, lásd a geometriai útmutatót.
| Szempont |
Sarkos |
Tórusz (sarokrádiuszos) |
Gömbvégű |
Nagyoló |
| Legjobb felhasználás |
Sík fenekű hornyok és zsebek, tiszta vállak, fenék-váll átmenetek |
Sík felületek lekerekített átmenetekkel, általános profilmarás |
Folyamatos 3D kontúrok, változó felületszögek |
Maximális anyagleválasztási teljesítmény |
| Sarokszilárdság |
A legalacsonyabb — az éles sarok a kipattogzás első helye |
Jobb, mint a sarkosnél, mert a rádiusz védi az élt |
Nem értelmezhető ugyanígy — nincs éles sarok |
Az alapformától függ: lehet sarkos vagy tórusz jellegű |
| Felületminőség közvetlenül marás után |
Jó sík fenéken és falakon |
Jó, az átmeneteket kíméletesebben alakítja ki |
Ívelt felületeken a legjobb; sík felületen kevésbé hatékony, mint a sarkos maró |
Durva — simítási fogás követi |
| Tipikus korlát |
XY irányú zsebsarkot nem tud élesre marni; a szerszámsugár ott megmarad |
Éles fenék-váll átmenetet nem ad, ha a saját sarokrádiusza túl nagy |
Sík anyagon fogásonként kevesebb anyagot távolít el, mint a sarkos maró |
Külön simítási fogást igényel |
Sarkos és tórusz fedi le a legtöbb feladatot; gömbvégű a 3D
felületeknél erős; nagyoló a felületminőséget teljesítményre cseréli.
04
Tooler kínálata — alkalmazás szerint
YG-1 · ZCC-CT · New Century · CPT · gyártási helyzet × platform
Univerzális keményfém maró — általános megmunkáláshoz
 YG-1 K-2
Sarkos, tórusz, gömbvégű, 1–20 mm. Belépő szintű, általános
acélhoz, rozsdamenteshez, öntöttvashoz.
 ZCC-CT GM
Sarkos, tórusz, gömbvégű, nagyoló + GM Micro, 0,3–25 mm —
legszélesebb univerzális választék.
 New Century — általános célú választék
Sarkos, gömbvégű, tórusz + finom nagyoló + hosszított mikro,
0,4–20 mm.
Prémium keményfém maró — emelt teljesítmény és élettartam
YG-1 TitaNox-Power
Tórusz, nagyoló, 6–25 mm. Dedikált rozsdamentes/titán/hőálló;
edzett változata is van.
YG-1 X-power pro
Tórusz, nagyoló, 2–25 mm. Prémium fejlesztés acélhoz,
rozsdamenteshez.
YG-1 Jet-Power
Sarkos, nagyoló, 1–25 mm. Prémium nagyolás acélhoz, öntöttvashoz.
YG-1 4G Mills X-Speed Rougher
Csak nagyoló, 6–20 mm. Előedzett anyagot is fed 55 HRC-ig.
ZCC-CT UM
Sarkos, tórusz, 4–20 mm. Prémium fejlesztés az univerzális
szinthez képest.
ZCC-CT VSM
Sarkos, tórusz, 4–20 mm. UM testvérsorozata, minőségben eltér.
ZCC-CT HPC
Sarkos, tórusz, 3–25 mm. Egyetlen ZCC-CT sorozat, ami a
nagyteljesítményű szintre is átnyúlik.
Nagyteljesítményű keményfém maró — intenzív anyagleválasztás
YG-1 V7 Plus
Sarkos, tórusz, gömbvégű, nagyoló, 3–25 mm — legszélesebb
geometriai választék e szinten.
YG-1 4G Mills
Sarkos, tórusz, gömbvégű, 0,1–25 mm — legszélesebb
átmérőtartomány; 55 HRC-ig előedzett acélt is fed.
YG-1 EV Mills
Sarkos, tórusz, gömbvégű, 1–12 mm — legszélesebb
anyagcsoport-lefedettség egyetlen soron.
ZCC-CT PM
Sarkos, tórusz, gömbvégű, high-feed + PM Micro, 0,3–20 mm.
ZCC-CT EPM
Sarkos, gömbvégű, 3–20 mm. PM testvérsorozata.
ZCC-CT VPM
Csak sarkos, 1–20 mm.
ZCC-CT TM
Tórusz, gömbvégű, 6–25 mm. Dedikált titán/hőálló specialista.
New Century Heavy Cutting (G9J64/65)
Csak sarkos, 3–20 mm. Nehézforgácsolásra optimalizált.
New Century Multi-Helix (G9J66/67)
Csak sarkos, 3–20 mm. Rezgéscsökkentő profil.
Keményfém maró edzett acélhoz — 45–70 HRC
YG-1 X5070
Sarkos, tórusz, gömbvégű, 0,1–25 mm — teljes 45–70 HRC
tartományra minősítve.
YG-1 X1
Sarkos, tórusz, high-feed, 1–25 mm. Edzett szintű
high-feed sorozat.
YG-1 CBN End Mills
Tórusz, gömbvégű, 0,4–3 mm. CBN-élű, a legnagyobb keménységű edzett anyagokhoz.
ZCC-CT HM
Sarkos, tórusz, gömbvégű + HM Micro, 0,3–25 mm — legszélesebb
edzett választék, egyetlen mikro lefedettséggel.
New Century „Super Hardened” (GFJ sorozat)
Sarkos, tórusz, gömbvégű, nagyoló, 0,2–20 mm. Egyetlen New
Century sorozat, 70 HRC-ig.
Keményfém maró nemvas anyagokhoz — alumínium, réz, grafit, műanyag
YG-1 ALU-POWER / ALU-POWER HPC
Sarkos, tórusz, gömbvégű, 1–25 mm. Alumínium, présöntvény,
műanyag.
YG-1 CRX S
Sarkos, tórusz, gömbvégű, 0,5–12 mm. Rézhez optimalizált.
YG-1 D-Power Graphite
Sarkos, tórusz, gömbvégű, 0,2–12 mm. Grafit/CFRP/GFRP
specialista.
ZCC-CT NM
Sarkos, gömbvégű + NM Micro, 0,5–20 mm. Rézhez optimalizált.
ZCC-CT AL
Sarkos, tórusz, nagyoló, 1–25 mm.
ZCC-CT ALG/ALP
Sarkos, tórusz, 2–25 mm. Repülőipari minőségű alumínium.
Speciális keményfém marók
 CPT kúpos maró
3 cikkszám. NPT/BSPT csőmenetek kúpos furat-előkészítéséhez,
menetmarás előtt.
Menetmarók →
Kérdése van a Tooler kínálata kapcsán?
Kérjen ajánlatot vagy kérjen szakértői tanácsot.
05
Lefedettségi táblázatok
művelet · méret · anyagcsoport szerint
Sorok: alkalmazási szint. Oszlopok: gyártó. Cellák: sorozatnév és
raktári átmérőtartomány (mm). „—” = nincs megadott sorozat.
Sarkos
| Alkalmazási szint | YG-1 | ZCC-CT | New Century |
|---|
| Univerzális | K-2 (1,0–20,0) | GM (1,0–20,0) | Több univerzális sorozat (0,4–20,0 összevont tartomány) |
| Prémium | Jet-Power (1,0–25,0) | UM (4,0–20,0) · HPC (3,0–25,0) · VSM (4,0–20,0) | — |
| Nagyteljesítményű | V7 Plus (6,0–25,0) · 4G Mills (0,8–25,0) · EV Mills (1,0–12,0) | PM (1,0–20,0) · EPM (3,0–20,0) · VPM (1,0–20,0) · HPC (4,0–20,0) | Heavy Cutting G9J64/65 (3,0–20,0) · Multi-Helix G9J66/67 (3,0–20,0) |
| Edzett anyagokhoz | X5070 (0,1–25,0) · X1 (1,0–25,0) | HM (1,0–25,0) | GFJ72 (0,4–20,0) · GFJ73 (1,0–20,0) |
| Nemvas anyagokhoz | ALU-POWER HPC (3,0–25,0) · ALU-POWER (1,0–20,0) · CRX S (0,5–12,0) · D-Power Graphite (0,5–12,0) | NM (1,0–20,0) · AL (1,0–20,0) · ALG/ALP (2,0–20,0) | — |
Tórusz
| Alkalmazási szint | YG-1 | ZCC-CT | New Century |
|---|
| Univerzális | K-2 (2,0–12,0) | GM (1,0–20,0) | Standard sarokrádiuszos kivitel (2,0–12,0) |
| Prémium | TitaNox-Power (6,0–25,0) · X-power pro (2,0–12,0) | UM (4,0–20,0) · HPC (4,0–20,0) · VSM (4,0–20,0) | — |
| Nagyteljesítményű | V7 Plus (3,0–25,0) · 4G Mills (0,2–20,0) · EV Mills (1,0–12,0) | PM (1,0–16,0) · TM (6,0–25,0) | — |
| Edzett anyagokhoz | X5070 (0,5–20,0) · TitaNox-Power (6,0–25,0) · X1 (6,0–20,0) · CBN End Mills (0,5–2,0) | HM (3,0–16,0) | GFJ70 (6,0–12,0) · GFJ71 (3,0–12,0) |
| Nemvas anyagokhoz | ALU-POWER HPC (6,0–20,0) · CRX S (1,0–12,0) · D-Power Graphite (0,2–12,0) | AL (6,0–25,0) · ALG/ALP (6,0–25,0) | — |
Gömbvégű
| Alkalmazási szint | YG-1 | ZCC-CT | New Century |
|---|
| Univerzális | K-2 (1,0–20,0) | GM (1,0–20,0) | Több univerzális sorozat (2,0–20,0 összevont tartomány) |
| Prémium | — | — | — |
| Nagyteljesítményű | V7 Plus (3,0–25,0) · 4G Mills (0,1–12,0) · EV Mills (1,0–12,0) | PM (0,5–20,0) · EPM (3,0–20,0) · TM (6,0–20,0) | — |
| Edzett anyagokhoz | X5070 (0,1–4,0) · CBN End Mills (0,4–3,0) | HM (1,0–20,0) | GFJ69 (0,4–4,0) · GFJ68 (0,2–12,0) |
| Nemvas anyagokhoz | ALU-POWER (2,0–20,0) · CRX S (0,5–12,0) · D-Power Graphite (0,2–12,0) | NM (1,0–12,0) · AL (2,0–12,0) | — |
Nagyoló
| Alkalmazási szint | YG-1 | ZCC-CT | New Century |
|---|
| Univerzális | — | GM (3,0–25,0) | Finom osztású nagyoló (6,0–20,0) |
| Prémium | TitaNox-Power (6,0–25,0) · X-power pro (6,0–25,0) · Jet-Power (4,0–25,0) · 4G Mills X-Speed Rougher (6,0–20,0) | — | — |
| Nagyteljesítményű | V7 Plus (6,0–25,0) | — | — |
| Edzett anyagokhoz | — | — | GFJ74 (6,0–20,0) |
| Nemvas anyagokhoz | — | AL (6,0–20,0) | — |
High-feed
| Alkalmazási szint | YG-1 | ZCC-CT | New Century |
|---|
| Univerzális | — | — | — |
| Prémium | — | — | — |
| Nagyteljesítményű | — | PM (3,0–12,0) | — |
| Edzett anyagokhoz | X1 (2,0–16,0) | — | — |
| Nemvas anyagokhoz | — | — | — |
Mikro
| Alkalmazási szint | YG-1 | ZCC-CT | New Century |
|---|
| Univerzális | — | GM Micro sarkos/gömbvégű (0,3–5,0) | Hosszított gömbvégű és sarkos (0,4–4,0) |
| Prémium | — | — | — |
| Nagyteljesítményű | — | PM Micro sarkos/gömbvégű/tórusz (0,3–5,0) | — |
| Edzett anyagokhoz | — | HM Micro sarkos/gömbvégű (0,3–5,0) | — |
| Nemvas anyagokhoz | — | NM Micro sarkos/gömbvégű (0,5–5,0) | — |
06
Anyag alapú választás
ISO anyagcsoport szerint · Vc/fz nélkül
Az anyagcsoport a geometria mellett a másik fő választási szempont.
Vc/fz adatokért nézd meg a gyártói katalógust vagy
lépj kapcsolatba a Toolerrel.
P — Általános acélok
Bármelyik szint megfelelő — itt inkább a geometria dönt.
- YG-1: K-2; V7 Plus, 4G Mills, EV Mills;
TitaNox-Power, Jet-Power, X-power pro.
- ZCC-CT: GM; PM, EPM, VPM; UM, VSM, HPC.
- New Century: univerzális kínálat; Heavy Cutting,
Multi-Helix.
M — Rozsdamentes acél
Hajlamos felkeményedésre — AlTiN és tórusz biztonságosabb.
- YG-1: TitaNox-Power dedikált; K-2, V7 Plus, 4G
Mills, EV Mills is fedi.
- ZCC-CT: TM dedikált; GM, PM, EPM is fedi.
- New Century: csak univerzális szint.
K — Öntöttvas
Inkább kopást, mint hőterhelést okoz.
- YG-1: K-2-től V7 Plus/4G Mills/EV Mills-ig,
prémiumban Jet-Power.
- ZCC-CT: csak GM.
- New Century: nincs dedikált.
S — Titán és hőálló ötvözetek
Gyorsan felkeményedik — alacsonyabb sebesség, nagyobb előtolás kell.
- YG-1: TitaNox-Power dedikált; V7 Plus, EV Mills,
X-power pro is fedi.
- ZCC-CT: TM dedikált; PM, EPM, HPC is kiterjed.
- New Century: nincs lefedettség.
H — Edzett acél, 45–70 HRC
Kipattogzás a jellemző hiba — dedikált bevonat, száraz hűtés kell.
- Teljes 45–70 HRC: YG-1 X5070, X1, TitaNox-Power
edzett, CBN End Mills; ZCC-CT HM; New Century GFJ.
- 55 HRC-ig: YG-1 4G Mills, EV Mills, 4G Mills
X-Speed Rougher; New Century G9J60.
N — Nemvas fémek: alumínium, réz, grafit, kompozitok, műanyagok
Alumíniumnál és réznél az élrátét-képződés a fő kockázat — nagy spirálszög csökkenti; grafitnál és
kompozitnál az abrazív kopás.
- YG-1: ALU-POWER, ALU-POWER HPC; CRX S (réz);
D-Power Graphite.
- ZCC-CT: AL, ALG, ALP; NM (réz).
TIPP
Egyik sorozatnál sincs belső hűtés — csak külső/száraz.
07
Technológiai szempontok
geometria · hűtés · befogás · bevonat
Geometriai útmutató — mire való az egyes kialakítás?
Sarkos: éles 90°-os sarok — sík fenekű hornyokhoz,
zsebekhez. Az éles sarok hajlamos kipattogzásra.
Tórusz: kis sarokrádiusz — biztonságosabb, mint a
sarkos, profil- és zsebmarásnál.
Gömbvégű: követi a 3D kontúrokat — ívelt felületekhez
indokolt.
Nagyoló: forgácstörős horony — nagy fogásnál könnyebb
forgácselvezetés, símítás követi.
High-feed: kis fogásmélység, nagy előtolás — merev
gépet igényel.
Mikro: 1 mm alatti átmérő — az orsóütés és befogás
pontossága korlátozza a tűrést.
Hosszított / bordamegmunkáló: nyakkönnyített — mély,
keskeny hornyoknál nem dörzsöli a falat.
Bevonat
- PVD: élesebb vágóél — leggyakoribb.
- CVD: vastagabb, de kerekítettebb él —
ritkább.
- TiAlN / AlTiN: védő oxidréteg — száraz,
nagysebességű megmunkáláshoz.
- DLC / gyémántfilm: alacsony súrlódás —
nemvas fémekhez.
- Bevonat nélküli, polírozott: alumíniumhoz,
tapadásra hajlamos anyagokhoz.
Hűtés
- Száraz / külső: leggyakoribb mód
szármaróknál.
- Horony menti: köztes megoldás külső és belső
hűtés között.
- Belső, orsón keresztüli: mély zsebeknél
kritikus, kezeld kötelező feltételként.
Geometria — spirálszög és horonyszám
- Normál (30°–38°): kiegyensúlyozott erő.
- Nagy (40°+): inkább nyírja a forgácsot — nemvas anyagoknál
hasznos.
- Változó: csökkenti a rezgést.
Horonyszám: kevesebb — nagyobb forgácstér; több —
vékonyabb forgács, jobb felület.
Befogás
- ER patron: általános profilozáshoz jó.
- Zsugorbefogó: finom részleteknél, mikro
átmérőnél jobb.
- Weldon szár: nagyoláskor jobb, de nagyobb
ütést okozhat.
- Hidraulikus (hydro) befogó: egyenletes befogás,
kis ütés, jó rezgéscsillapítás — simításhoz jó.
08
Stabil alkalmazás feltételei
gép · befogás · hűtés · előtolás
- Ellenőrizd az ütést gyártás előtt — mérőórával,
különösen 3 mm alatti átmérőnél; a túlzott ütés egy élt terhel túl,
korai kipattogzást okoz.
- Tartsd a kinyúlást minimumon — a merevség
meredeken csökken a hossz/átmérő aránnyal; csak akkor válts hosszított
kivitelre, ha a mélység megköveteli.
- Illeszd a stratégiát a geometriához — nagyoló
geometria nagy fogásra készült; normál szerszám ugyanekkora fogásnál
forgácsbeszorulást kockáztat.
- Irányítsd a hűtést pontosan a zónára — egyik
sorozatnál sincs belső hűtés; próbadarabon ellenőrizd, hogy a forgács
valóban távozik.
- Illeszd a befogást az erőirányhoz — high-feed
axiálisan terhel, nagyoló/normál radiálisan; próbadarabbal ellenőrizd a
befogás merevségét.
- High-feed előtt ellenőrizd a merevséget —
bizonytalan merevségű gépen a high-feed gyengébben teljesíthet, mint
egy normál nagyoló szerszám.
TIPP
Teljes termelési fogásnál is ellenőrizd újra a forgácselvezetést —
sok éltartam-probléma valójában kinyúlásból vagy hibás
fogásbeállításból ered, nem anyagproblémából.
09
Miért okozhat problémát a helytelen megválasztás?
FAQ · okok · megoldások
Mikor válasszak tóruszmarót a sarkos helyett?
Ha nincs éles fenék-váll követelmény — a sarokrádiusz hosszabb éltartamot ad.
Milyen geometriát válasszak 50 HRC feletti edzett acélhoz?
A geometria logikája nem változik — edzett anyagnál az alapanyag és bevonat változik.
Mi a különbség a nagyoló és a high-feed geometria között?
Nagyoló: nagy fogás, gyengébb felület. High-feed: kis fogásmélység, nagy előtolás, axiális erő.
Gömbvégű vagy tóruszmaró jobb 3D felülethez?
Gömbvégű ívelt felülethez; tórusz sík, lekerekített átmenetekhez — gyorsabb anyagleválasztás.
Van mikro szármaró 1 mm alatti átmérőkhöz?
Igen, 0,3 mm-től — itt a befogás pontossága számít, nem az anyag.
Hogyan válasszak marót mély bordához vagy vékony falhoz?
Válaszd az alapgeometriát, majd egy nyakkönnyített változatot.
Van belső hűtéses tömör keményfém szármaró?
Nincs a kínálatban — a szokásos megoldás száraz vagy külső hűtés.
Mi a különbség a tömör keményfém és a váltólapkás szármaró között?
Tömör: merevebb, teljes csere kopásnál. Váltólapkás: olcsóbb nagy átmérőn, kevésbé merev.
Használhatok univerzális szintű szármarót rozsdamentes acélhoz?
Igen, alkalmi munkához — sorozatgyártásnál dedikált sorozat jobb.
10
Hogyan válasszunk?
5 lépéses döntési folyamat
1. lépésAzonosítsd a művelet típusát
Döntsd el: profilozás, hornyolás, zsebmarás, nagy anyagleválasztás, kis fogásmélységű nagyolás vagy finom 3D kontúr — ez már leszűkíti a geometriát.
2. lépésAzonosítsd a munkadarab anyagát és keménységi tartományát
Rendeld az anyagot alkalmazási szinthez: univerzális, prémium, nagyteljesítményű, edzett (45 HRC+) vagy nemvas kivitel — a rossz szint gyakoribb hiba, mint a rossz geometria.
3. lépésVálaszd ki a geometriát
Kösd össze a műveletet a geometriával: sarkos, tórusz, gömbvégű, nagyoló, high-feed, mikro vagy hosszított. High-feednél és hosszítottnál ellenőrizd az elérhető átmérőt.
4. lépésSzűkítsd le a választást a lefedettségi mátrix alapján
Keresd meg a geometria × alkalmazási szint cellát a mátrixban — átmérő, bevonat vagy specializáció (réz, grafit) segít tovább szűkíteni.
5. lépésLépj tovább a termékoldalra a forgácsolási adatokhoz és rendeléshez
Ha megvan a sorozat, a termékoldalon ellenőrizd a forgácsolási adatokat és a rendelési kódot.
Nem vagy biztos benne, melyik sorozat illik a feladatodhoz?
Küldd el a műveletet, az anyagot és az átmérőt, mi pedig segítünk
kiválasztani a megfelelő sorozatot és termékoldalt — gyorsan, díjmentesen,
a ténylegesen elérhető választék alapján.

 HUF