 HUF


Leírás:
Paraméterek:
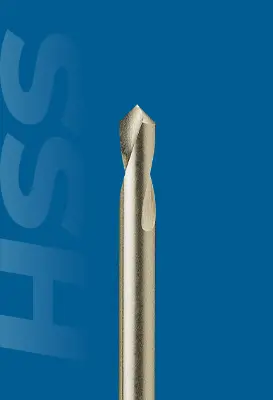
- Csúcsszög: 60°
- Élgeometria: Élletörő
- Kialakítás: Általános
- Horonyemelkedés iránya: Jobbos
- Keresztél:
- Forgásirány: Jobbos
- Belső hűtés: Nem
- Marási műveletek: Élletörés


E5E50 / E5E49
 Villám
G9F42
Villám
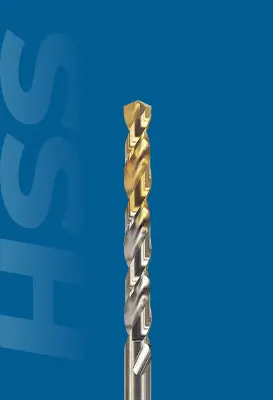
DLGP195 - 5% kobalt tartalommal
 Időszaki
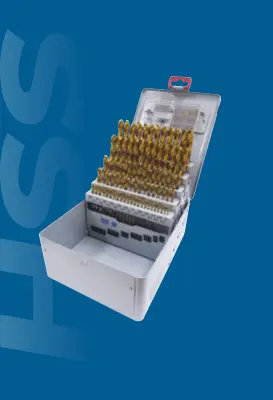
DLGP195SET1-4
Időszaki
D2306 - 90°-os / D2307 - 120°-os
Időszaki
Rövid határidővel vállaljuk monolit szerszámok -
keményfém fúrók, marók - felújítását, élezését
és igény szerint bevonatolását.
A szerszámok szállítása történhet futárszolgálattal, kollégáink, vagy a megrendelő
által.
Bevonatolásban fő partnerünk a Balzers, de megrendelői kérés esetén más bevonat is
választható. A szerszámokat igény szerint feliratozni (lézergravírozás) is tudjuk.
Később...
Add meg a keresendő kifejezést...


Termékváltozatok
Válassz egy variánst!
A világ egyik vezető keményfém gyártója, melyet 1953-ban alapítottak. Mindig a legkorszerűbb technológiával gyártanak és alkalmazottaik képzésére is nagy hangsúlyt fektetnek. Az európai piac kiszolgálása érdekében 2003-ban megalapították a ZCC Cutting Tools Europe GmbH-t. Széles termékválasztékukban megtalálhatóak a keményfém-, cermet-, CBN-, PCD- és kerámia forgácsoló lapkák, illetve a monolit keményfém maró-, fúró- és menetfúró szerszámok.

A világ egyik vezető keményfém gyártója, melyet 1953-ban alapítottak. Mindig a legkorszerűbb technológiával gyártanak és alkalmazottaik képzésére is nagy hangsúlyt fektetnek. Az európai piac kiszolgálása érdekében 2003-ban megalapították a ZCC Cutting Tools Europe GmbH-t. Széles termékválasztékukban megtalálhatóak a keményfém-, cermet-, CBN-, PCD- és kerámia forgácsoló lapkák, illetve a monolit keményfém maró-, fúró- és menetfúró szerszámok.
|
|
Megnevezés
Megnevezés
|
Átmérő
Átmérő
(mm) |
Szár- átmérő
Szár- átmérő
(mm) |
Teljes hossz
Teljes hossz
(mm) |
Élek száma
Élek száma
|
Szár típus
Szár típus
|
|
Ajánlás
Ajánlás
|
Információ/Ár
|
Műveletek
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
Átmérő: 0.2
(mm)
(D)
Szárátmérő: 3
(mm)
(d)
Teljes hossz: 48
(mm)
(L)
Élek száma: 3
Szár típus: Hengeres (DIN 6535 HA)
Ajánlás:
|
Átmérő: 0.2
(mm)
(D)
Szárátmérő: 3
(mm)
(d)
Teljes hossz: 48
(mm)
(L)
Élek száma: 3
Szár típus: Hengeres (DIN 6535 HA)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Átmérő: 0.2
(mm)
(D)
Szárátmérő: 4
(mm)
(d)
Teljes hossz: 48
(mm)
(L)
Élek száma: 4
Szár típus: Hengeres (DIN 6535 HA)
Ajánlás:
|
Átmérő: 0.2
(mm)
(D)
Szárátmérő: 4
(mm)
(d)
Teljes hossz: 48
(mm)
(L)
Élek száma: 4
Szár típus: Hengeres (DIN 6535 HA)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Átmérő: 0.2
(mm)
(D)
Szárátmérő: 6
(mm)
(d)
Teljes hossz: 55
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
Átmérő: 0.2
(mm)
(D)
Szárátmérő: 6
(mm)
(d)
Teljes hossz: 55
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Átmérő: 0.5
(mm)
(D)
Szárátmérő: 8
(mm)
(d)
Teljes hossz: 58
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
Átmérő: 0.5
(mm)
(D)
Szárátmérő: 8
(mm)
(d)
Teljes hossz: 58
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Átmérő: 0.5
(mm)
(D)
Szárátmérő: 10
(mm)
(d)
Teljes hossz: 65
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
Átmérő: 0.5
(mm)
(D)
Szárátmérő: 10
(mm)
(d)
Teljes hossz: 65
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Átmérő: 0.7
(mm)
(D)
Szárátmérő: 10
(mm)
(d)
Teljes hossz: 65
(mm)
(L)
Élek száma: 6
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
Átmérő: 0.7
(mm)
(D)
Szárátmérő: 10
(mm)
(d)
Teljes hossz: 65
(mm)
(L)
Élek száma: 6
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Átmérő: 0.5
(mm)
(D)
Szárátmérő: 12
(mm)
(d)
Teljes hossz: 75
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
Átmérő: 0.5
(mm)
(D)
Szárátmérő: 12
(mm)
(d)
Teljes hossz: 75
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Átmérő: 0.7
(mm)
(D)
Szárátmérő: 12
(mm)
(d)
Teljes hossz: 75
(mm)
(L)
Élek száma: 6
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
Átmérő: 0.7
(mm)
(D)
Szárátmérő: 12
(mm)
(d)
Teljes hossz: 75
(mm)
(L)
Élek száma: 6
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Átmérő: 0.7
(mm)
(D)
Szárátmérő: 16
(mm)
(d)
Teljes hossz: 85
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
Átmérő: 0.7
(mm)
(D)
Szárátmérő: 16
(mm)
(d)
Teljes hossz: 85
(mm)
(L)
Élek száma: 4
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Átmérő: 0.7
(mm)
(D)
Szárátmérő: 16
(mm)
(d)
Teljes hossz: 85
(mm)
(L)
Élek száma: 6
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
Átmérő: 0.7
(mm)
(D)
Szárátmérő: 16
(mm)
(d)
Teljes hossz: 85
(mm)
(L)
Élek száma: 6
Szár típus: Weldon (DIN 6535 HB)
Ajánlás:
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Dedikált, keresztélnélküli élletörő állandó szöget és szélességet ad. 4 élű kb. felezi a ciklusidőt. 3 élű finomabb felületet ad.
Keresztéllel rendelkező élletörő maró kell axiális belépéshez. Keresztél nélküli szerszám tömör anyagba nem meríthető — dörzsöl, károsítja a csúcsot.
90°-os vagy 60°-os élletörő alkalmi süllyesztésre — Z-mélység próbával, fz csökkentve. Dedikált süllyesztőfúró süllyesztési mélységet ad — nagy sorozathoz a helyes választás.
Dedikált sorjázó szerszám kell, ahol a forgácseltávolítás külön műveletet igényel. Ellenőrizd a hűtésirányt próbadarabon.
Keresztélel rendelkező élletörő maró kell — teljes horonymélységig axiális bemerítés. Külön Vc/fz-tábla kell, élletörési fz-vel túlterhelnéd a vágóélt.
Rádiuszprofilú szerszám kell R értékhez — csökkenti a feszültséggyűjtést. R0.2-től D6 száron, R5.0-ig Weldon száron.
Három megközelítés létezik élletörésre és süllyesztésre — a szögpontosság, a kombinált művelet igénye és a rajzi előírás dönti el.
| Szempont | Dedikált élletörő szerszám | Általános szármaró | Központfúró / süllyesztőfúró |
|---|---|---|---|
| Élletörési szög pontossága | Köszörült geometria — ismételhető | Szélesség érzékeny az axiális mélységre | Rögzített, csak szabványos szögeken |
| Letörési szélesség állandósága | Axiális mélységgel vezérelhető | Minden mélységlépéssel változik | Átmérő és mélység határozza meg |
| Axiális bemerítésre alkalmas | Szériafüggő (keresztéles/nem) | Igen, ha keresztéles | Igen — erre tervezték |
| Hátsó élletörési képesség | Csak külön szériával | Nem | Nem |
| Süllyesztési geometria (csavarfészek) | Nincs meghatározott süllyesztési mélység — próba szükséges | Nem ajánlott | Igen, süllyesztési mélység szerint beállítható |
| V-horonymarási képesség | Csak keresztéles, saját Vc/fz-adattal | V-adat nélkül túlterhelhető | Nem |
| Ciklusidő tiszta élletörésnél | Gyors — egy axiális mozgás | Kedvező, ha már a gépben van | Gyors, korlátozott szélességvezérléssel |
| Szempont | Tömör keményfém élletörő | Váltólapkás élletörő |
|---|---|---|
| Kezdő szerszámköltség | Alacsonyabb | Magasabb — test + lapkakészlet |
| Költség vágóélenként | Magasabb — teljes csere | Alacsonyabb — csak lapkacsere |
| Legkisebb megmunkálható méret | D3 mm | Gyakorlati minimum D12 felett |
| Merevség | Nagy — tömör felépítés | Alacsonyabb — lapkafészek rugalmassága |
| Lapkacsere a gépben | Nem értelmezett | Nagyobb átmérőnél lehetséges |
| Nagy átmérőjű megmunkálás | D20-ig gazdaságos | D25-től gazdaságos |
| Beállítási összetettség | Alacsony | Magasabb — lapkafészek-ellenőrzés |
| Szögrugalmasság | Fix (60°/90°/120°) | Egyes rendszerek több szöget engednek |
D20-ig a tömör keményfém élletörő a megfelelő választás; D25–D30 felett a váltólapkás test gazdaságos.
Három széria: dedikált 90°, keresztéles 60°/90°/120° (V-horonymarással is), és hengeres szárú 60°/90°.
 YG1 Chamfer Cut — dedikált élletörés, 90°, D3–D20
Keresztél nélküli, TiAlN, D3–D20. P, M, K, N, S (Ti) — H nem ajánlott.
YG1 Chamfer Mill — 60° / 90° / 120°, keresztéles, D3–D20Keresztéles, TiAlN, 60°/90°/120°, külön Vc/fz-tábla műveletenként. P, M, K, N, S (Ti) — H nem ajánlott.
 CPT DA formátumú élletörő — 60° és 90°, D3–D12, hengeres szár
Hengeres szár, CR3/K20, D3–D12.
90°/60°-os élletörő alkalmi süllyesztésre — Z-mélység próbával, fz csökkentve.
Süllyesztési mélységet ad DIN 74/ISO 273-hoz — próba nélkül állítható, nagy sorozathoz.
 ZCC FM sorjázó R90 — 5501/5601R90*FM, 90°, D3–D16, alapkivitel
KMG303 PVD. Külső hűtés vagy levegőfúvás. P, M, K, N; S/H alkalmas.
ZCC FM sorjázó R60 — 5501/5601R60*FM, 60°, D3–D16, alapkivitelAzonos, mint R90, 60°-os csúcsszöggel — vékony falú geometriához.
ZCC FM-R Quarter Round — 5601R904FM-R, R0.2–R5.0, D6–D20 szárKMG303 PVD, HB Weldon szár. Effektív vágó D kisebb, mint szár D.
Csak YG1 Chamfer Mill — közzétett V-horonymarási Vc/fz-adattal. 60°: EHK28/34. 90°: EHK29/35.
Kérjen ajánlatot vagy kérjen szakértői tanácsot.
PVD: kis hőmérsékleten felvitt bevonat — nem kerekíti le a csúcsszöget, ellentétben a CVD-vel.
Cserélj a bevonat áttörése előtt — kopottan nő az effektív csúcssugár.
Keresztéles vs. nem: nem keresztéles szerszám tömör anyagba nem meríthető — dörzsöl, károsítja a csúcsot. Keresztéles axiális bemerítésre alkalmas, külön Vc/fz-táblát igényel.
Élszám: 4 élű kb. felezi a ciklusidőt a 2 élűhöz képest, de kisebb forgácsteret hagy.
Rádiuszprofil: a negyedkör a profilba köszörült — egy mozgással teljes élrádiusz, R fix, programból nem módosítható.
Élletörés: Chamfer Cut (90°) vagy Chamfer Mill (60/90/120°) vagy CPT DA (60/90°). Süllyesztés: élletörő próbával, vagy dedikált süllyesztőfúró. Sorjázás: ZCC FM R90/R60. V-horonymarás: csak Chamfer Mill. Rádiuszos élkialakítás: ZCC FM-R.
Élletörésnél 90° alapértelmezett, 60°/120° rajzi előírásra vagy geometriai igényre. Sorjázásnál R90 alapértelmezett, R60 30°/oldal letöréshez vagy vékony falhoz. Rádiuszos élkialakításnál az R fix.
P és N: minden szériára. M és K: elérhető, YG1 Chamfer Cutnál ellenőrizd. S (titán): Chamfer Cut/Mill vagy CPT DA. H (edzett acél): nincs megerősített Vc/fz — csak próbamarással.
Élletörés: YG1 D3–D20, CPT DA D3–D12 (hengeres szár). Sorjázás: ZCC FM D3–D16. Rádiuszos élkialakítás: ZCC FM-R D6–D20, csak Weldon.
ZCC szériák: külső hűtés vagy levegőfúvás a metsződésre irányítva, próbadarabon igazolva. YG1: adatlap szerint. CPT DA: nincs orsón átmenő hűtés.
Add meg a művelettípust (élletörés / süllyesztés / sorjázás / V-horonymarás / rádiuszos élkialakítás), a szöget vagy R értéket, a munkadarab anyagát, keménységét, a szükséges átmérőt és a gép hűtési konfigurációját — javaslatot adunk a megfelelő szériára, minőségre és kezdő forgácsolási feltételekre.